A Eletrolise É Muito Empregada Na Industria
Entendendo a eletrólise industrial na prática
Quando você entra numa planta de produção, a primeira coisa que nota não é o ruído das máquinas, mas o cheiro característico dos eletrólitos e o brilho metálico das peças acabadas. A eletrolise é muito empregada na industria porque resolve problemas que outros métodos simplesmente não conseguem tocar com a mesma precisão. Vou explicar do jeito que funciona no dia a dia, sem teoria de livro didático. A eletrólise é um processo que usa corrente elétrica para provocar reações químicas não espontâneas em uma solução condutora, chamada eletrólito. No contexto industrial, isso se traduz em três aplicações principais: galvanoplastia (revestimento metálico), eletrorefino (purificação de metais) e eletroformação (produção de peças por deposição controlada).
a eletrolise é muito empregada na industria e isso se reflete em números concretos
Não adianta romantizar. A indústria brasileiro gasta mais de 4 bilhões de reais anualmente apenas com processos eletrolíticos. Isso inclui tratamento de superfícies para o setor automobilístico, refinaria de cobre para a infraestrutura elétrica, e produção de alumínio primário. O Brasil é um dos maiores produtores de alumínio do mundo, e todo esse alumínio passa por células eletrolíticas do tipo Hall-Héroult. Eu trabalhei durante anos em uma linha de galvanoplastia para componentes aeronáuticos. O problema que mais me tirava o sono não era a teoria, mas a inconsistência na espessura do revestimento quando a geometria da peça tinha recessos profundos. A corrente tender a se concentrar nas bordas e cantos expostos, enquanto o interior dos furos recebia deposição quase nula. A solução que funcionou foi o uso de anodos formados, peças de ânodo moldadas sob medida para cada geometria específica, combinado com blindagens catódicas (shielding) feitas de borracha isolante posicionadas estrategicamente nas regiões de maior densidade de corrente. Sem isso, a variabilidade caía de 15% para menos de 3% emespessura depositada.
Como o processo funciona no chão de fábrica
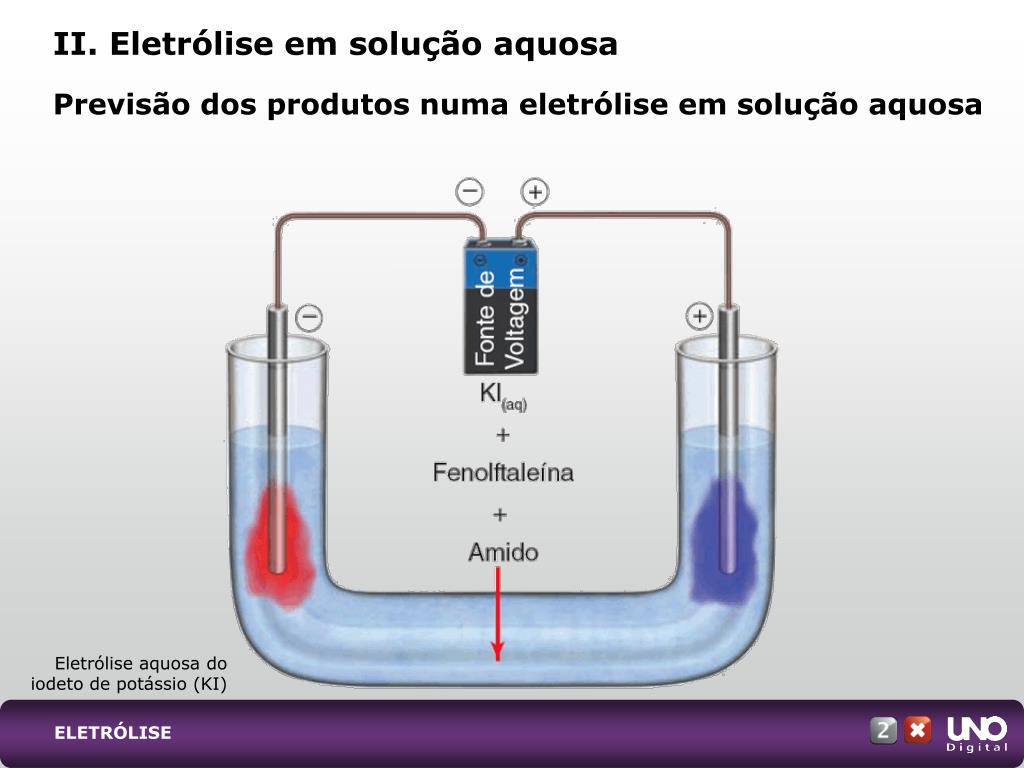
O equipamento básico consiste em um tanque com o eletrólito, dois eletrodos (ânodo e catodo), uma fonte de corrente contínua e um sistema de controle de temperatura. Quando a corrente é aplicada, íons metálicos em solução migram em direção ao catodo, onde ganham elétrons e se depositam como metal puro sobre a superfície. No ânodo, ocorre a oxidação: se for um anodo solúvel, ele se dissolve fornecendo íons metálicos ao banho; se for inerte, há liberação de gás oxigênio ou cloro, dependendo da composição do eletrólito. A densidade de corrente é o parâmetro mais crítico. Valores muito altos geram deposição rápida mas porosa e frágil. Valores muito baixos produzem camadas finas demais para serem economicamente viáveis. Na prática, para niquelação estrutural, trabalhamos entre 15 e 25 A/dm². Para cromação decorativa, a faixa sobe para 30 a 50 A/dm². Cada metal tem seu janela operacional própria, e sair dela significa perda de qualidade ou desperdício de energia. Um detalhe que poucos mencionam: a agitação do banho. Sem movimento controlado do eletrólito, forma-se uma camada limite estagnada junto à superfície do catodo, enriquecida em íons consumidos e empobrecida em espécies ativas. Isso causa gradientes de concentração que se traduzem diretamente em variação de espessura e textura irregular. A agitação pode ser mecânica (bombas de circulação), pneumática (injeção de ar comprimido) ou ultrassônica. Em linhas de alta produção, o ultrassom tem mostrado resultados superiores para peças com geometrias complexas, reduzindo o tempo de deposição em cerca de 20% sem comprometer a aderência.

Problemas comuns e como contorná-los
A primeira dor de cabeça que qualquer operador enfrenta é a contaminação cruzada do banho. Um traço de ferro entrando no banho de cobre, por exemplo, degrada rapidamente a qualidade do depósito e exige paradas não programadas para depuração. O cuidado básico é separar fisicamente as linhas de diferentes metais e usar tanques de enxágue intermediários com água desionizada entre etapas. Outro problema frequente é a queima do depósito nas bordas. Como a densidade de corrente é naturalmente mais alta em regiões de maior curvatura superficial, as bordas recebem metal rápido demais e formam depósitos escuros, rugosos e mal aderidos. A solução prática envolve o uso de anodos tamponados, que distribuem o campo elétrico de forma mais uniforme, e anodes interiores instalados dentro de furos e cavidades para equalizar a distribuição de corrente. Eu tive um caso específico em uma fábrica de conectores eletrônicos onde o banho de estanho apresentava formação excessiva de cinzas (óxidos metálicos que flutuam na superfície). O problema parecia insolúvel até que identifiquei que o pH do eletrólito estava subindo gradualmente devido à evaporação preferencial da água. A correção foi instalar um sistema de reposição automática de água desionizada com sensor de nível, mantendo a concentração do eletrólito constante. As cinzas sumiram e a taxa de refugo caiu de 8% para 1,2% em duas semanas.
Eletrorefino: a aplicação que sustenta a indústria de cobre
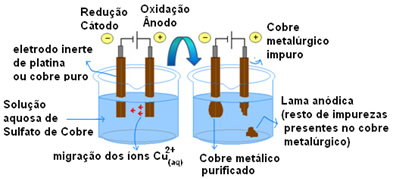
O refino eletrolítico de cobre é talvez a aplicação mais importante da eletrólise em escala global. O cobre blister, obtido pela fundação de minérios sulfetados, contém cerca de 98,5% de pureza e impurezas como ferro, níquel, arsênio e ouro. Para atingir o padrão catódico de 99,99%, o metal é fundido em placas anódicas e imerso em solução de ácido sulfúrico com sulfato de cobre. A corrente aplicada é da ordem de 200 a 300 A/m² por placa, com tensão de célula entre 0,2 e 0,4 V. Parece baixo, mas a escala é imensa: uma única linha de refinaria pode ter milhares de placas operando simultaneamente. O resultado é um catodo com pureza suficiente para aplicações em cabos de transmissão e componentes eletrônicos de alta confiabilidade. Impurezas nobres como ouro e prata não se dissolvem no ânodo e caem como lama anódica, que é coletada e processada separadamente. Essa lama é, na verdade, uma fonte secundária importante de metais preciosos. O custo energético do eletrorefino representa cerca de 30% do custo total de produção do cobre catódico. Por isso, qualquer melhoria na eficiência energética tem impacto direto na competitividade. A instalação de retificadores de média frequência com fator de potência corrigido e a recuperação de calor dos tanques para pré-aquecimento do eletrólito são medidas que já são padrão em unidades modernas.
Segurança e meio ambiente: o lado que a indústria não esconde mais
A eletrólise industrial gera efluentes que precisam de tratamento antes do descarte. Banhos ácidos, soluções com cianeto (usadas em galvanoplastia de ouro e prata), e metais pesados em suspensão exigem estações de tratamento de efluentes (ETE) específicas. Neutralização com cal, precipitação química e filtro prensa são etapas comuns. O lodo gerado é classifiedo como resíduo perigoso e deve ser destinado a aterros industriais autorizados. A emissão de gases também é um ponto de atenção. Durante a eletrólise de soluções aquosas, oxigênio é liberado no ânodo e hidrogênio no catodo. Em tanques com ventilação inadequada, o hidrogênio pode atingir concentrações perigosas. A norma NR-13 e as normas da ABNT exigem sistemas de exaustão local e detectores de gás instalados em pontos estratégicos. Para operações que envolvem cianeto, o tratamento de efluentes requer oxidação alcalina com hipoclorito de sódio ou peróxido de hidrogênio, seguida de neutralização ácida. O tempo de residência no tanque de destruição deve ser suficiente para garantir que a concentração residual de cianeto livre fique abaixo de 1 mg/L antes do lançamento. Verificar com testes colorimétricos de rotina é mandatório.
Quando a eletrólise não é a melhor opção
É honesto dizer isso: a eletrólise não é solução para tudo. Para revestimentos grossos (acima de 200 micrômetros), processos como spray térmico ou solda por imersão podem ser mais econômicos e rápidos. Para peças de grande porte com geometria irregular, o controle de espessura via eletrólise torna-se inviável sem investmente significativo em equipamentos de blindagem e anodos personalizados. Também não faz sentido usar eletrólise quando o material base já é incompatível quimicamente com o eletrólito pretendido. Tentar depositar zinco sobre alumínio sem um pré-tratamento adequado de zincação por imersão a quente resulta em aderência ruim e falha prematura. Nesses casos, processos mecânicos como revestimento por difusão (sherardização) podem ser mais adequados. O investimento inicial para uma linha eletrolítica completa varia de 50 mil a 2 milhões de reais, dependendo da escala e dos metais envolvidos. O tempo de retorno típico é de 18 a 36 meses para operações de médio porte. Antes de decidir por eletrólise, faça uma análise custo-benefício comparando com alternativas como pintura eletrostática, revestimento por imersão a quente ou deposição física em fase vapor (PVD).
Controle de qualidade: o que medir e com que frequência
A análise do banho eletrolítico deve ser uma rotina, não uma exceção. Os parâmetros essenciais são: concentração dos sais metálicos (titulação química ou espectrometria), teor de aditivos orgânicos (teste de Hoppe ou analise por HPLC), pH, temperatura, densidade de corrente e rendimento catódico. No meu pengalaman, o erro mais comum é negligenciar o monitoramento dos aditivos orgânicos. Os aditivos (brilhantizantes, niveladores e umedecedores) se decompõem durante o processo e sua concentração cai gradualmente. Quando isso acontece, o depósito perde brilho, a textura fica áspera e a dureza diminui. A reposição deve ser feita em pequenas doses fracionadas, nunca de uma vez só, para evitar overshoot que contamina o banho. Ensaios periódicos de aderência (teste de dobra ou corte em grade), espessura por microscopia ótica de seção transversal, e ensaios de corrosão acelerada (neblina salina conforme ASTM B117) são indicadores diretos da qualidade do processo. Estabelecer intervalos regulares para esses testes previne retrabalho e perda de produção.
A manutenção preventiva dos equipamentos também entra nessa conta. Retificadores precisam de verificação anual de capacitores e diodos. Tanques devem ser inspecionados quanto a trincas e corrosão. Eletrodos e conexões apresentam resistência de contato que aumenta com o tempo, causando queda de tensão indesejada e aquecimento localizado. Limpar terminais e apertar conexões conforme o torque especificado pelo fabricante é simples e evita falhas grandes.

Galeria
-
PPT - ELETRÓLISE PowerPoint Presentation, free download - ID:5627718 -

Venha tirar suas dúvidas sobre Eletrólise!
