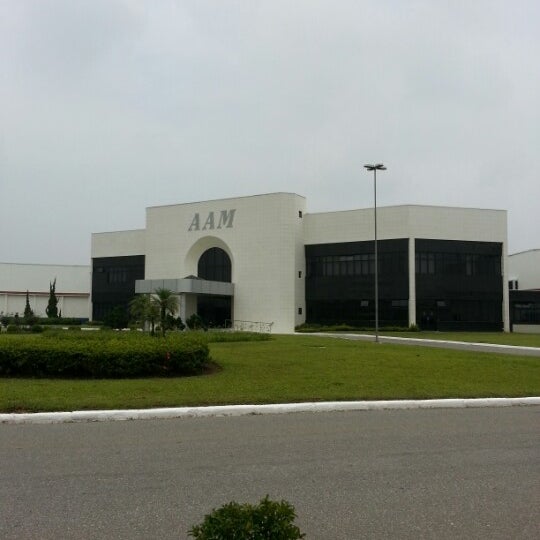
Aam Driveline Araucária Manufacturing Facility

O que é e como funciona a planta de Araucária
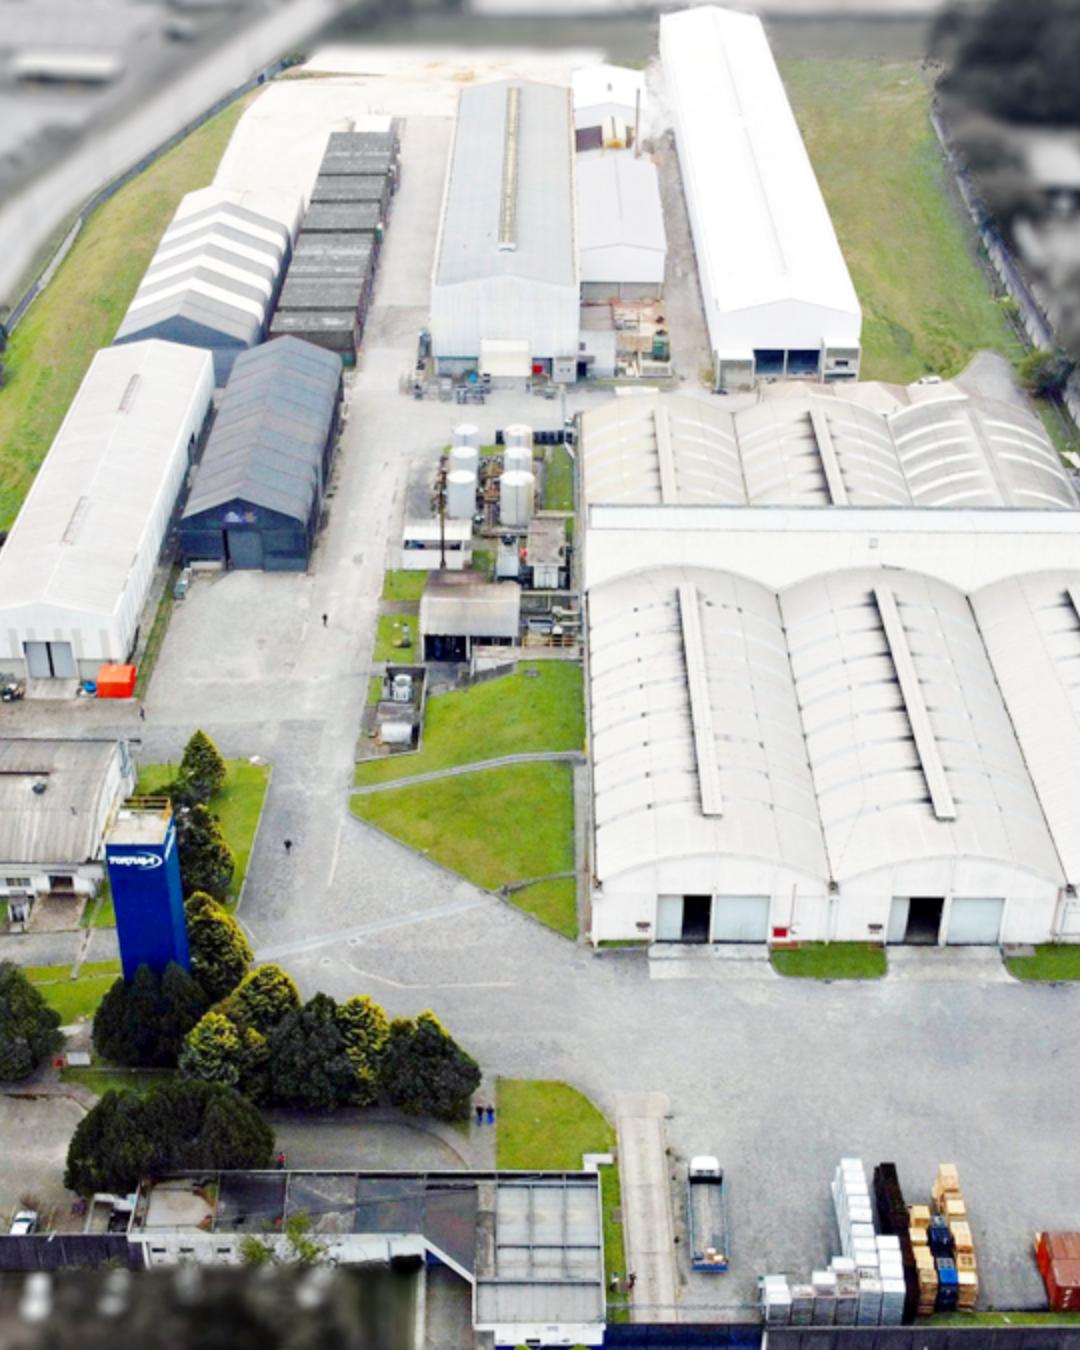
A AAM (American Axle & Manufacturing) opera uma unidade fabril em Araucária, no Paraná, dedicada à produção de componentes e conjuntos de trem de força para veículos comerciais e de passageiros. O site foca em eixos traseiros, flanges, carcaças e subconjuntos de transmissão que são montados e testados antes do envio para as linhas de produção das montadoras parceiras. A chegada dos materiais brutos segue um fluxo bem estruturado: lingotes e chapas de aço chegam, passam por usinagem CNC em múltiplas estações, recebem tratamento térmico em fornos de carburização, e só então entram na montagem final com verificação dimensional por coordinate measuring machines (CMM). O processo de usinagem propriamente dito envolve torno horizontal de grande porte, furação de precisão, retificação de faces e perfis, além de operação de fresamento para engrenagens helicoidais. Cada peça passa por inspeção estatística de processo (SPC) com amostragem controlada por carta de controle X-barra R. Fora da zona de tolerância estabelecida pelo cliente, a linha é parada automaticamente para ajuste.
aam driveline araucária manufacturing facility
Para entender como a operação realmente se comporta no chão de fábrica, é preciso olhar além do fluxograma. O que diferencia uma execução competente de uma que gera retrabalho constante está nos detalhes de preparo e controle. Um erro comum que vejo repetidamente é a falta de atenção ao ponto de fixação da peça na placa de arranque durante a usinagem de carcaças de diferencial. O fixture não é apenas um suporte — ele determina a referencialidade dimensional de toda a sequência operacional. Quando o operador reposiciona a peça sem reavaliar os toques de alinhamento, o erro acumula e aparece só na etapa de ensaio final, quando o custo de retrabalho já é alto. Eu tive esse problema na prática durante uma parada técnica programada para troca de fixturing em uma linha de carcaças para transmissão automática. O fixture antigo apresentava desgaste nos pinos de ( significa posicionamento em chinês, usado informalmente no chão de fábrica local), e a peça ficava com folga de aproximadamente 0,08 mm por lado. Isso gerava desalinhamento no furo de apoio do rolamento que, somado ao tratamento térmico, ultrapassava a tolerância de concentricidade de 0,05 mm exigida pela especificação do cliente. A solução que aplicamos foi simples mas demandou ajuste fino: substituímos os pinos de por versões com folga controlada e adicionamos uma gaxeta de ajuste de 0,04 mm em cada pino, recalibrando o toque com micrômetro de bancada antes de liberar a produção. O retrabalho caiu de cerca de 12% para 1,5% nas semanas seguintes.
Controle de qualidade e especificações técnicas
O padrão de aceitação segue as normas VDA 6.3 para auditoria de processo e IATF 16949 para gestão da qualidade. As medições críticas incluem perpendicularidade do eixo de saída em relação à face de montagem, concentricidade do canal de lubrificação interno, e rugosidade superficial nas superfícies de vedação dos retenedores. Rugosidade Ra superior a 0,8 m nesse setor costuma causar vazamento de óleo em campo, então o controle é rigoroso — geralmente mantido entre 0,4 e 0,6 m com retífica fina como operação final. Uma nuance importante que muitos não consideram é o efeito do tratamento térmico na distorção dimensional. A carburização a 930 °C por várias horas causa expansão e contração diferenciada dependendo da geometria da peça. Carcaças com parede assimétrica tendem a empenar para o lado mais fino. Ocorre que alguns operadores tentam compensar isso ajustando a usinagem a frio sem considerar a sequência térmica subsequente. O resultado é que a peça entra no forno dentro da tolerância e sai fora. O correto é deixar folga de usinagem calculada com base em dados históricos de distorção da peça específica, não estimativa genérica.

Manutenção preventiva e disponibilidade
A manutenção na planta segue modelo preditivo combinado com preventivo. Sensores de vibração em rolamentos de eixo matriz e corrente de carga em motores de servoacionamento alimentam um sistema que alerta sobre desvio de padrão antes que ocorra falha. O intervalo médio de troca de insertos de metal duro em operações de torneamento é de aproximadamente 45 peças, dependendo do material e condições de corte. Quando o desgaste atinge 0,3 mm de cratera no inserto, a rugosidade superficial já começa a degradar acima do especificado. O ponto mais sensível é o sistema de refrigeração. A concentração de fluido de corte deve ser mantida entre 8% e 10% conforme a folha de dados do fabricante. Abaixo de 8%, o crescimento de bactérias no fluido aumenta significativamente, causando odor e reduzindo a vida útil dos insertos. Acima de 12%, a espumação torna-se problema, interferindo na operação de medição a seco nas estações subsequentes. A medição deve ser feita com refratômetro calibrado a cada troca de turno, e o registro é obrigatório para auditoria.
Limitações e cenários de risco
A planta enfrenta algumas restrições reais. A dependência de aço de laminado a quente de grau específico para eixos de diferencial exige cadeia de suprimentos qualificada, e qualquer variação na composição química do fornecedor pode gerar trincas de hidrogênio durante o banho de cianeto se o controle não for rigoroso. Além disso, a mão de obra especializada para programação de usinagem de múltiplas faces em uma única fixação é escassa no mercado regional, o que limita a flexibilidade de reconfiguração quando há mudança de modelo no portfolio do cliente. Outro ponto onde o sistema mostra fragilidade é em lotes pequenos de produção customizada para veículos especiais. O setup de fixture e programa CNC para um lote de 20 peças consome quase o mesmo tempo de preparação que para um lote de 500, então o custo unitário sobe drasticamente. Nesse cenário, a alternativa mais viável costuma ser a terceirização para unidades com capacidade ociosa ou a negociação de lotes mínimos junto ao cliente para viabilizar a produção interna.
Integração com a linha do cliente
A comunicação com as montadoras é feita via EDI para envio de ordens de compra e confirmação de entrega, e via portal de qualidade para transmissão de relatórios de não conformidade,PPAP e resultados de ensaios. O tempo médio de resposta a uma reclamação de campo é de 48 horas para análise inicial e 15 dias para relatório completo com ação corretiva documentada. Atrasos nessa cadeia geram parada de linha no cliente, então o acompanhamento é acompanhado semanalmente por reunião de review com a equipe de qualidade do comprador. O que mantém a operação funcionando dia após dia não é tecnologia avançada isolada, mas disciplina nos processos básicos: registro correto de parâmetros de máquina, calibração em dia, e respeito às tolerâncias sem atalho. Quando isso é feito corretamente, a taxa de defeitos na linha do cliente fica abaixo de 50 ppm, que é a meta contratual da maioria dos contratos de supply.

Galeria
-

AAM Brasil - Engepoli Soluciones de iluminación natural y ventilación -
Aam Do Brasil Trabalhe Conosco – XIJMH -
AAM do Brasil acompanha a evolução da indústria automotiva com soluções ...
