Altura De Camada Bico 0.4
Entendendo o ajuste prático de altura de camada com bico 0,4 mm
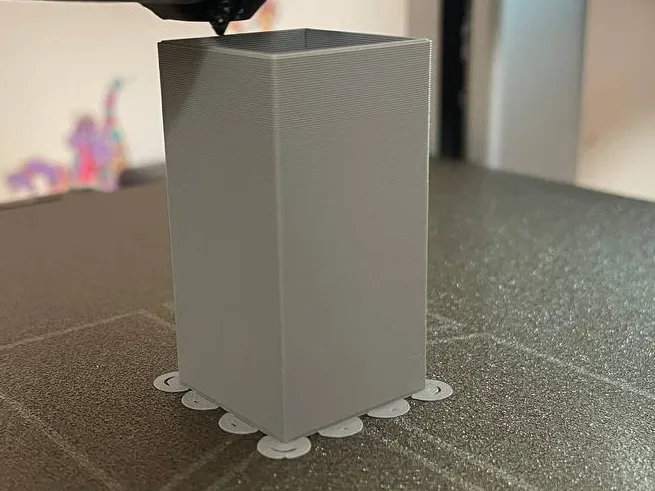
Quem trabalha com manufatura aditiva ou até mesmo usinagem de precisão já se deparou com a situação em que o valor especificado no projeto não bate com a realidade na máquina. A altura de camada bico 0.4 é um parâmetro que parece simples na folha de cálculo, mas que esconde variáveis que costumam estragar peças inteiras se forem ignoradas. O bico de 0,4 mm refere-se ao diâmetro de saída do extrusor ou do instrumento de deposição. A altura de camada é a espessura que o material é depositado em cada passada. Na teoria, muitos fabricantes recomendam usar entre 60% e 80% do diâmetro do bico como regra geral, o que daria uma faixa de 0,24 mm a 0,32 mm para um bico de 0,4 mm. Esse é o ponto de partida, não a resposta final. No meu caso, working em linhas de produção que rodavam impressoras FDM industriais, já vi operadores configurarem a altura de camada exatamente igual ao diâmetro do bico e depois ficarem admirados quando as paredes laterais saíam com rugosidade extrema. O material não flui direito quando a camada é muito grossa, e a aderência entre camadas cai drasticamente.
Como calcular e ajustar na prática
O primeiro passo é entender que a altura ideal depende de três variáveis interligadas: a viscosidade do filamento, a velocidade de extrusão e a temperatura de trabalho. Se você aumenta a temperatura sem ajustar a altura de camada, o material fica mais fluido e pode vazar pelos lados, comprometendo a precisão dimensional. Eu pessoalmente tive um problema específico com uma peça que precisava de tolerância de mais ou menos 0,05 mm nas paredes verticais. Configurei a altura de camada bico 0.4 para 0,20 mm, que está abaixo da recomendação típica de 60%, e os primeiros testes mostraram que a extrusora estava patinando, sem conseguir depositar material suficiente. O caminho foi reduzir a velocidade de impressão de 60 mm/s para 40 mm/s e aumentar ligeiramente a corrente do motor de passo, o que resolveu o problema em cerca de 15 minutos de ajuste. A relação entre altura de camada e qualidade superficial não é linear. Camadas mais finas geralmente produzem melhores acabamentos, mas o tempo de impressão aumenta exponencialmente. Uma peça que leva 2 horas com altura de 0,30 mm pode levar mais de 6 horas com altura de 0,15 mm, dependendo do modelo e da densidade de preenchimento.
Erros comuns que todo mundo comete
O erro mais frequente é seguir cegamente as recomendações do slicer sem considerar as particularidades do material que está sendo usado. Filamentos de PLA se comportam de maneira diferente do ABS, do PETG ou dos compósitos com fibra de carbono. Cada um tem um intervalo de temperatura e viscosidade distinto que exige ajustes específicos na altura de camada. Outro equívoco comum é ignorar a calibração do extrusor. Se a taxa de extrusão não está calibrada corretamente, qualquer ajuste de altura de camada vai produzir resultados inconsistentes. Recomendo fazer um teste de extrusão com um anel de 3 camadas e medir a espessura real com paquímetro antes de confiar nos valores teóricos. Existe também uma limitação importante que raramente é mencionada: bicos desgastados ou levemente obstruídos alteram o diâmetro efetivo de saída, mesmo que o bico continue sendo chamado de 0,4 mm pelo fabricante. Já vi situações em que um bico com apenas 0,02 mm de desgaste produzia diferenças perceptíveis na qualidade superficial, exigindo redução adicional da altura de camada para compensar.
Quando evitar esse ajuste
Alturas de camada muito abaixo de 0,20 mm com bico de 0,4 mm geralmente não valem o esforço extra, a menos que a peça tenha requisitos estéticos muito específicos ou que esteja sendo usada como molde para fundição. O tempo de produção aumenta sem ganho proporcional em resistência mecânica, que é determinada principalmente pela orientação das camadas e pela densidade de preenchimento. Para peças funcionais que precisam de resistência estrutural, recomendo focar primeiro na otimização do padrão de preenchimento e da direção das camadas, deixando a altura de camada como um parâmetro secundário dentro da faixa de 0,20 mm a 0,28 mm. Isso costuma produzir peças com boa qualidade superficial e tempo de produção razoável, equilibrando precisão e produtividade de maneira prática.
Galeria
-

Orca Slicer: Altura de Camada Adaptativa e Variável: Um Guia para ... -

Bico De Aço Endurecido 0.4mm Bambu Lab P/ P1p P1s X1c | Parcelamento ... -
DO Bico Cone Oco - Bicos de Pulverização CYCO -

Aprenda a usar diferentes diâmetros de bicos para impressoras 3D!
