Aparelho De Solda Mig Com Gás
Configurando e usando aparelho de solda MIG com gás na prática
MIG com gás é essencialmente um processo de solda por arco em que um arame eletroconetivo é alimentado continuamente através de uma pistola, e um gás protetor é injetado ao redor do arco para impedir a contaminação do banho de solda pelo oxigênio e nitrogênio do ar. O gás mais comum é a mistura de argônio com dióxido de carbono, mas existem variações importantes que mudam completamente o comportamento da solda. O aparelho de solda MIG com gás que a maioria das pessoas compra para uso geral é uma máquina de transferênica por curto-circuito com fonte de alimentação constante. Isso significa que a tensão se ajusta automaticamente conforme o comprimento do arco, e o operador controla principalmente a velocidade de alimentação do arame e a distância da pistola até a peça. Simples assim, mas há detalhes que separam uma solda decente de uma solda que descola na inspeção.
O que definir antes de ligar o aparelho de solda mig com gás
A primeira coisa errada que muita gente faz é escolher a corrente baseada apenas na espessura do material. Isso funciona como aproximação inicial, mas ignora fatores que importam muito na prática. O diâmetro do arame, o tipo de gás, a indutância da fonte e a polaridade configurada alteram significativamente a penetração e a estabilidade do arco. Comece com 0,8 mm de arame de aço inox ou carbono, que é o calibre mais versátil. Para chapa de 1,6 mm, algo em torno de 80 a 90 amperes com velocidade de alimentação entre 4 e 5 m/min já dá um arco estável. Para 3 mm de aço carbono, vá para 130 a 140 amperes e cerca de 7 a 8 m/min de arame. A polaridade deve estar sempre em DCEP, ou seja, eletrodo positivo. Se você inverter e colocar o arame no negativo, vai ter um arco instável, respingos excessivos e penetração superficial quase nula. Eu vi isso acontecer em duas ocasiões diferentes em oficinas onde a fiação da pistola foi reconectada após uma manutenção rápida. A correção foi simples: trocar os cabos nos bornes da máquina, mas o tempo perdido e as peças rejeitadas foram consideráveis. O gás de proteção depende do material. Para aço carbono, a mistura mais usada é 75% argônio e 25% CO2, conhecida como C75. Ela oferece bom equilíbrio entre penetração, controle do banho e quantidade de respingo. O argônio puro funciona para metais não ferrosos, mas em aço carbono dá penetração rasa e arco instável. Dióxido de carbono puro (100% CO2) gera mais penetração e menos respingo visual, mas deixa escória mais difícil de remover e um arco mais agressivo. Para alumínio, use argônio 100%. A recomendação do fabricante da maçarico sempre deve ser seguida, pois o fluxo do gás precisa estar entre 15 e 20 litros por hora para criar uma proteção adequada sem criar turbulência que atraia ar atmosférico.
A distância correta entre o bocal condutor e a peça, chamada de CDA, deve ficar entre 10 e 15 mm para a maioria das aplicações em aço. Menos que isso e você sobreaquece o bocal, causa spatter dentro do cano e o arame começa a queimar prematuramente. Mais do que isso e a proteção gasosa se perde, o arco se torna instável e a solda absorve gases da atmosfera, gerando porosidade. Meça com a própria alça isolante do maçarico ou use uma régua simples antes de começar a soldar.

Problema específico que encontrei e como resolvi
Em uma ocasião, estava fazendo soldas em tubos de aço galvanizado com aparelho de solda mig com gás e notei uma porosidade extrema que não cedia a nenhuma ajustes de corrente ou velocidade de arame. A solda parecia bonita externamente, mas ao fazer o teste de dobra e o exame visual com lupas, apareciam cavernas de gás em toda a cordão. O problema não era a configuração da máquina. Era o zinco. A solução foi primeiro limpar rigorosamente a zona de solda com uma escova de aço e depois passar um desengraxante para remover qualquer resíduo de óleo ou graxa que o galvanizado pudesse ter. Em seguida, aumentei a corrente em cerca de 15% em relação ao recomendado para o mesmo material sem revestimento, o que criou um arco mais quente que vaporizou o zinco de forma mais controlada antes que ele entrasse no banho de fusão. Também reduzi a velocidade de avanço em 20%, dando tempo para o gás de proteção expulsar os vapores de zinco antes que se solidificassem na solda. O resultado foi uma cordão com porosidade aceitável para a aplicação, embora não perfeita. Para peças críticas estruturais, a alternativa certa seria remover o revestimento de zinco com esmerilhadeira numa faixa de 2 cm de cada lado da junta antes de soldar.
Insights que raramente aparecem em manuais
A indutância da fonte MIG é um parâmetro quase ignorado por iniciantes e que controla diretamente a taxa de resfriamento do metal de solda na solidificação. Se sua máquina tiver ajuste de indutância, use valores mais altos quando soldar chapas finas para suavizar a transferência por curto-circuito e reduzir respingos. Valores mais baixos aumentam a penetração e são melhores para chapas médias e grossas. Sem esse ajuste, você acaba dependente apenas de corrente e velocidade de arame, o que limita muito o controle qualitativo da solda. Outro ponto contra-intuitivo é a ideia de que mais corrente sempre significa mais penetração. Em Transferência Metálica em Curto-Circuito, existe uma faixa estreita onde aumentar a corrente sem ajustar a velocidade de arame corretamente pode na verdade reduzir a penetração, porque o arco fica mais largo e menos concentrado. O segredo é manter a relação correta entre amperagem e metros por minuto de alimentação. Quando o arame não derrete na mesma velocidade que é alimentado, ele toca a poça, causa curto-circuito frequente e o arco se torna instável. Ajuste os dois parâmetros juntos, não isoladamente.
Limitações reais do processo
MIG com gás não é adequado para ambientes externos com vento significativo. Uma brisa leve de 15 km/h já é suficiente para dispersar o gás protetor e causar porosidade severa. Se você precisa soldar do lado de fora, use barreiras físicas como chapas de papelão ou madeira para criar uma barreira contra o vento, ou considere MIG sem gás com arame fluxocado, que é mais tolerante a condições adversas. A desvantagem do arame fluxocado é que ele deixa escória que precisa ser removida e geralmente oferece menor qualidade estética e mecânica na solda. O processo também é sensível a contaminantes na superfície do material. Óleo, tinta, umidade e ferrugem profunda são inimigos diretos da qualidade da solda MIG com gás. A limpeza prévia é obrigatória, não opcional. Outra limitação prática é a dificuldade de soldar posições acima da cabeça com equipamentos de entrada. A poça fundida tende a escorrer, e a configuração de corrente baixa necessária para controlar o banho reduz a penetração a ponto de causar falta de fusão nas laterais da junta. Para essas situações, o processo TIG com gás é mais adequado, embora muito mais lento. A manutenção do equipamento também exige atenção. O bocal condutor de calor entope com spatter rapidamente, especialmente com gás C75 em correntes altas. Limpe ou substitua a cada 2 a 4 horas de soldagem contínua. O tubo de conexão dentro do maçarico acumula resíduos metálicos que dificultam o avanço do arame e causam alimentação irregular. Substitua o tubo a cada 500 quilômetros de arame consumido ou quando notar flutuações na velocidade de alimentação. Uma manutenção preventiva simples nesses dois pontos evita a maioria dos problemas operacionais que os usuários atribuem erroneamente a defeito da máquina.
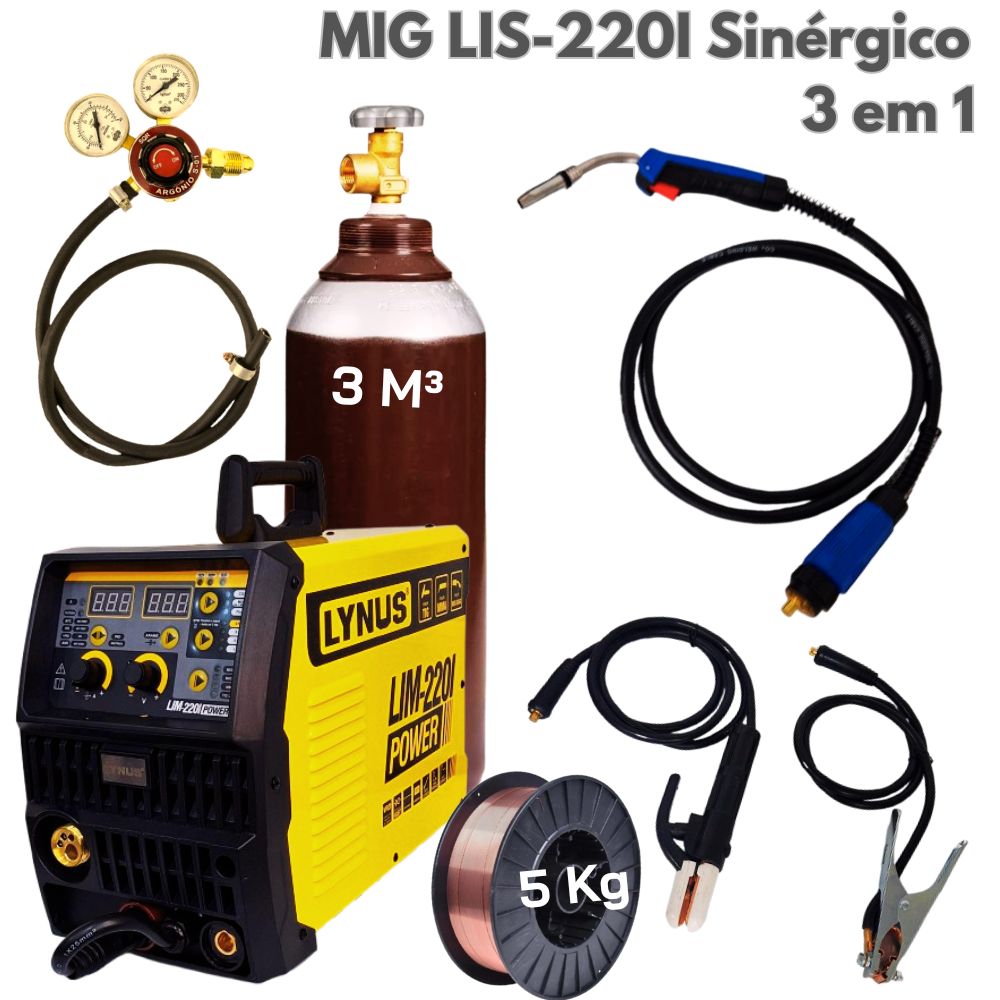
Se o seu orçamento for limitado e você for usar o aparelho predominantemente em ambientes protegidos contra vento e com materiais limpos, o MIG com gás é uma escolha sólida e produtiva. Para trabalho ao ar livre ocasional ou para materiais com revestimentos pesados que não podem ser removidos, considere complementar com uma máquina TIG ou um MIG com arame fluxocado para ter versatilidade. A combinação dos três processos resolve a maioria dos problemas encontrados em oficinas gerais.
Galeria
-

Máquina de Solda V8 195I 220V Mig Mag Tig Eletrodo Com Gás Leve 895158 -
Máquina De Solda Mig 250S - Com Gás - MMA/TIG - 220V - V8 Brasil ... -
Máquina De Solda Mig - 250br - Brutus - 220v - Com Gás - Com Tocha - V8 ...
