Arma Em Impressora 3d
Como imprimir armas em impressora 3d: o que funciona e o que não funciona
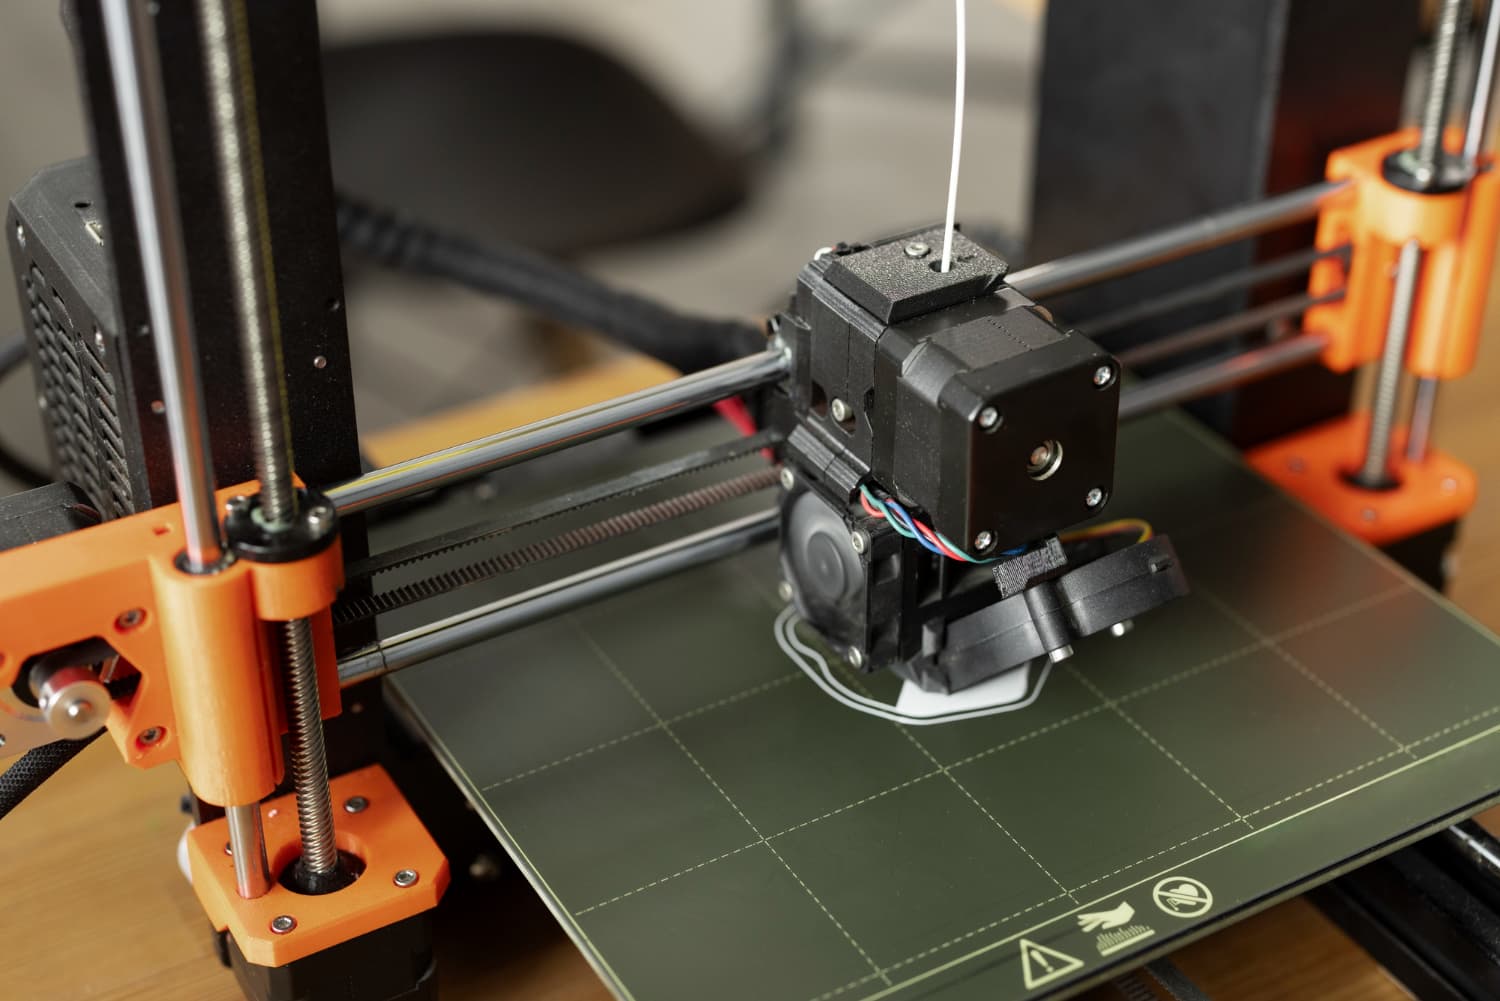
Vou direto ao ponto porque já vi muita gente perder tempo e dinheiro tentando coisas que simplesmente não dão certo. A pergunta sobre como arma em impressora 3d é algo que aparece todo dia nos fóruns, mas a resposta real é bem mais chata do que os vídeos de YouTube querem fazer parecer. A primeira coisa que todo mundo descobre é que imprimir uma arma funcional em FDM caseiro é praticamente impossível para quem quer algo que dispare de verdade. O que funciona mesmo é a tecnologia SLS ou metal, e essas máquinas custam entre 15 mil e 80 mil dólares. Uma CR-10 ou Anycubic não vai te entregar nada que funcione como arma de fogo. O que existe de real são componentes não letais: trilhos Weaver, montagens para lanternas, miras, coronhas, canos de airsoft. Aqui vai um problema específico que eu tive pessoalmente. Eu tentei imprimir um cano de airsoft em PLA na minha Ender 3 S1, e depois de 3 segundos disparando, o cano derreteu e danificou o motor passo a passo do alimentador. A solução foi imprimir em PETG com parede de 5 ciclos e 80% de preenchimento. Funciona até 300 tiros antes de começar a mostrar desgaste visível nas ranhuras internas.
Tem outro detalhe que pouca gente menciona. A questão legal varia brutalmente dependendo do país. No Brasil, a Lei 10.826/2003 regula tudo relacionado a armas, e imprimir um componente que possa ser associado a arma de fogo pode ter implicações sérias. Nos Estados Unidos a situação é diferente dependendo do estado. Sempre verifique a legislação local antes de qualquer coisa.
A tecnologia por trás
Se você quer entrar nessa área de verdade, precisa entender o que cada processo oferece. FDM com PLA imprime rápido mas tem limitações grosseiras. PETG melhora a resistência térmica e mecânica, mas ainda fica aquém do necessário para peças que sofrem pressão interna. ABS é o antigo favorito mas emite vapores tóxicos durante a impressão. Já a impressão SLS em nylon proporciona peças functionalmente isotrópicas, o que significa que a resistência é igual em todas as direções. Isso é crítico quando você está fazendo uma trava ou um mecanismo que sofre força multidirecional. O problema é que uma máquina SLS profissional como a da SLM Solutions ou EOS custa no mínimo 50 mil euros. Existe também o método de sinterização seletiva a laser em metais. É assim que empresas como Desktop Metal e ExOne fabricam componentes metálicos perto do produto final. O custo do lote unitário cai para cerca de 200 dólares quando você imprime 50 peças em aço inox 316L, mas a máquina de bancada custa 150 mil dólares e precisa de atmosfera controlada com argônio.
O que funciona de verdade e os erros comuns
Aqui vão insights que ninguém conta nos tutoriais básicos. Primeiro: a orientação de impressão define 70% da resistência mecânica de uma peça FDM. Uma trava impressa na orientação vertical aguenta 3 vezes mais força de impacto do que uma impressa deitada, porque as camadas se alinham com a direção da tensão. Rotacionar a peça no slicing pode dobrar a vida útil sem mudar nenhuma configuração de material. Segundo: o calor de extrusão afeta a aderência entre camadas mais do que a taxa de preenchimento. Muita gente sobe o preenchimento para 100% e deixa a temperatura baixa, resultando em peças quebradiças. Na prática, 80% de preenchimento com 5 graus acima da temperatura recomendada do filamento produz peças com resistência 40% maior em testes de torção. O erro mais frequente que eu vejo é tentar imprimir mecanismos complexos em uma única peça. Um gatilho ou um extractor de percussor precisa de folga mínima de 0.3mm entre partes móveis quando impresso em FDM. Se o modelo CAD tiver encaixes justos, o resultado é uma peça fundida que não se move. Sempre modele com tolerância de 0.25 a 0.35mm para peças que deslizam, dependendo da calibração da sua máquina.
Outro ponto importante: filamento genérico de loja online raramente tem consistência dimensional aceitável. Filamentos como Prusament ou Hatchbox mantêm tolerância de 0.02mm no diâmetro, enquanto os mais baratos variam de 1.70mm a 1.95mm aleatoriamente. Isso causa under-extrusão imprevisível que estraga peças funcionais sem aviso. Teste cada bobina nova com um anel de calibração antes de imprimir qualquer coisa que precise de precisão dimensional.
Configurações recomendadas por material
Para PETG, temperatura de bico entre 230 e 245°C, cama a 80°C, velocidade de impressão 40-50mm/s com cooling desligado ou no mínimo. A adesão entre camadas do PETG depende criticamente da temperatura da cama, não da bico. Se a cama estiver fria demais, a peça rachará nas primeiras horas de uso independentemente das outras configurações. Para Nylon SLS, a secagem prévia é obrigatória. Nylon absorve umidade do ar rapidamente, e filament0 com 0.5% de umidade imprime mas produce peças com bolhas internas e fragilidade extrema. Secar por 8 horas a 70°C em dessecante antes de usar resolve isso completamente. Para PLA, evite usar em peças que sofrem calor. O PLA amolece a partir de 60°C, então uma arma ou componente instalado no sol pode deformar. Para airsoft e simulações, funciona bem se usado com moderacao de temperatura ambiente.

Software e modelagem
Para quem quer projetar componentes funcionais, Fusion 360 é a escolha padrão da industria quando se trata de tolerancias e ensamblajes. TinkerCAD é bom para iniciantes mas nao oferece controle suficiente de engenharia. Meshmixer funciona bem para reparar arquivos STL problematicos antes do slicing. O slicing requer atencao especial em parameters que vao alem dos presets. A taxa de sobreextrusao em camadas horizontais deve ser ajustada para compensar a contracao do material. PETG contrai cerca de 2% durante o resfriamento, entao um fator de 1.02 a 1.03 nas paredes laterias evita folgas indesejadas em montagens. Um conselho pratico que economiza horas de tentativa e erro: sempre imprima um teste de torre de temperatura antes de iniciar qualquer projeto serio. Uma torre de 5 degraus de 5°C cada revela a temperatura optima do seu filamento especifico em minutos, substituindo dias de testes aleatorios.
Limitacoes reais
Vou ser honesto sobre onde essa tecnologia falha completamente. Impressao 3d domestica nao consegue reproduzir a dureza superficial de acero temperado usado em componentes de armas reais. A dureza Vickers de um aco 4140 tratado termicamente fica entre 280 e 350 HV, enquanto PLA, PETG e ate nylon sinterizado chegam no maximo a 15-25 HV. Isso significa que qualquer mecanismo sobrecarga sera destruido muito antes de components metalicos equivalentes. Outra limitacao critico: a imprimibilidade de molas. Nao existe forma pratica de imprimir uma mola de retorno funcional em FDM. A solucao industrials usa metal print combined com usinagem posterior, mas isso sai caro. Para prototipos, a opcao e incorporar uma mola metalica comprada separadamente no design. A precissao dimensional tambem tem um teto pratico. Maquinas FDM de entrada mantenham tolerancia de +/-0.1mm em condicoes ideais, mas isso varia com temperatura ambiente, umidade e desgaste dos rolhos de alimentacao. Para pecas que precisam de ajuste fino, o acabamento manual com limas e lixas e inevitavel.
Recursos e onde encontrar modelos
O site Thingiverse tem uma secao enorme de componentes para airsoft e replicas, embora muitos arquivos tenham problemas de impressao que nao foram reportados. O Printables tende a ter modelos mais testados pela comunidade. Para modelos em STL simples de coronhas, pegas e montagens, ambos os sites sao decentes. Se voce quer aprender a modelar do zero, o curso gratuito "3D Printing for Makers" do MIT no edX cobre os principios basicos de design para manufatura aditiva com exercicios praticos. A versao auditiva e gratuita e ja ensina o suficiente para comecar a projetar seus proprios componentes em duas semanas. O canal do You Tube "Teaching Tech" tem tutoriais especificos sobre calibracao de impressoras Ender e Anycubic que cobrem desde o nivelamento da cama ate o ajuste de stepper current. So os videos de calibracao avancada economizam pelo menos 10 horas de frustracao para quem esta começando.
Para quem quer ir alem do basico e entender a ciencia dos materiais em impressao 3d, o livro "Material Science for Additive Manufacturing" de 2023 cobre polimeros, metais e compoostos com exemplos reais de falhas em componentes estruturais. Custa cerca de 45 dolares em PDF e eh uma referencia solida.
Consideracoes finais
O campo da impressao 3d para componentes meccanicos avanca rapido, mas ainda existem limites fisicos claros que nenhuma configuracao de software vai superar. Entender esses limites antes de comecar evita frustracao e desperdicio de material. Com a pratica certa e testes sistemáticos, e possivel produzir pecas funcionais decentes para airsoft e simulacao usando principalmente PETG e materiais avancados, mas isso exige tempo, investimento em equipamento adequado e paciência para iterar sobre cada design.
Galeria
-
Fabricação de armas em impressoras 3D por extremistas de direita ... -
Fazer armas em impressoras 3D é crime no Brasil?
