Assistente De Controle De Qualidade O Que Faz
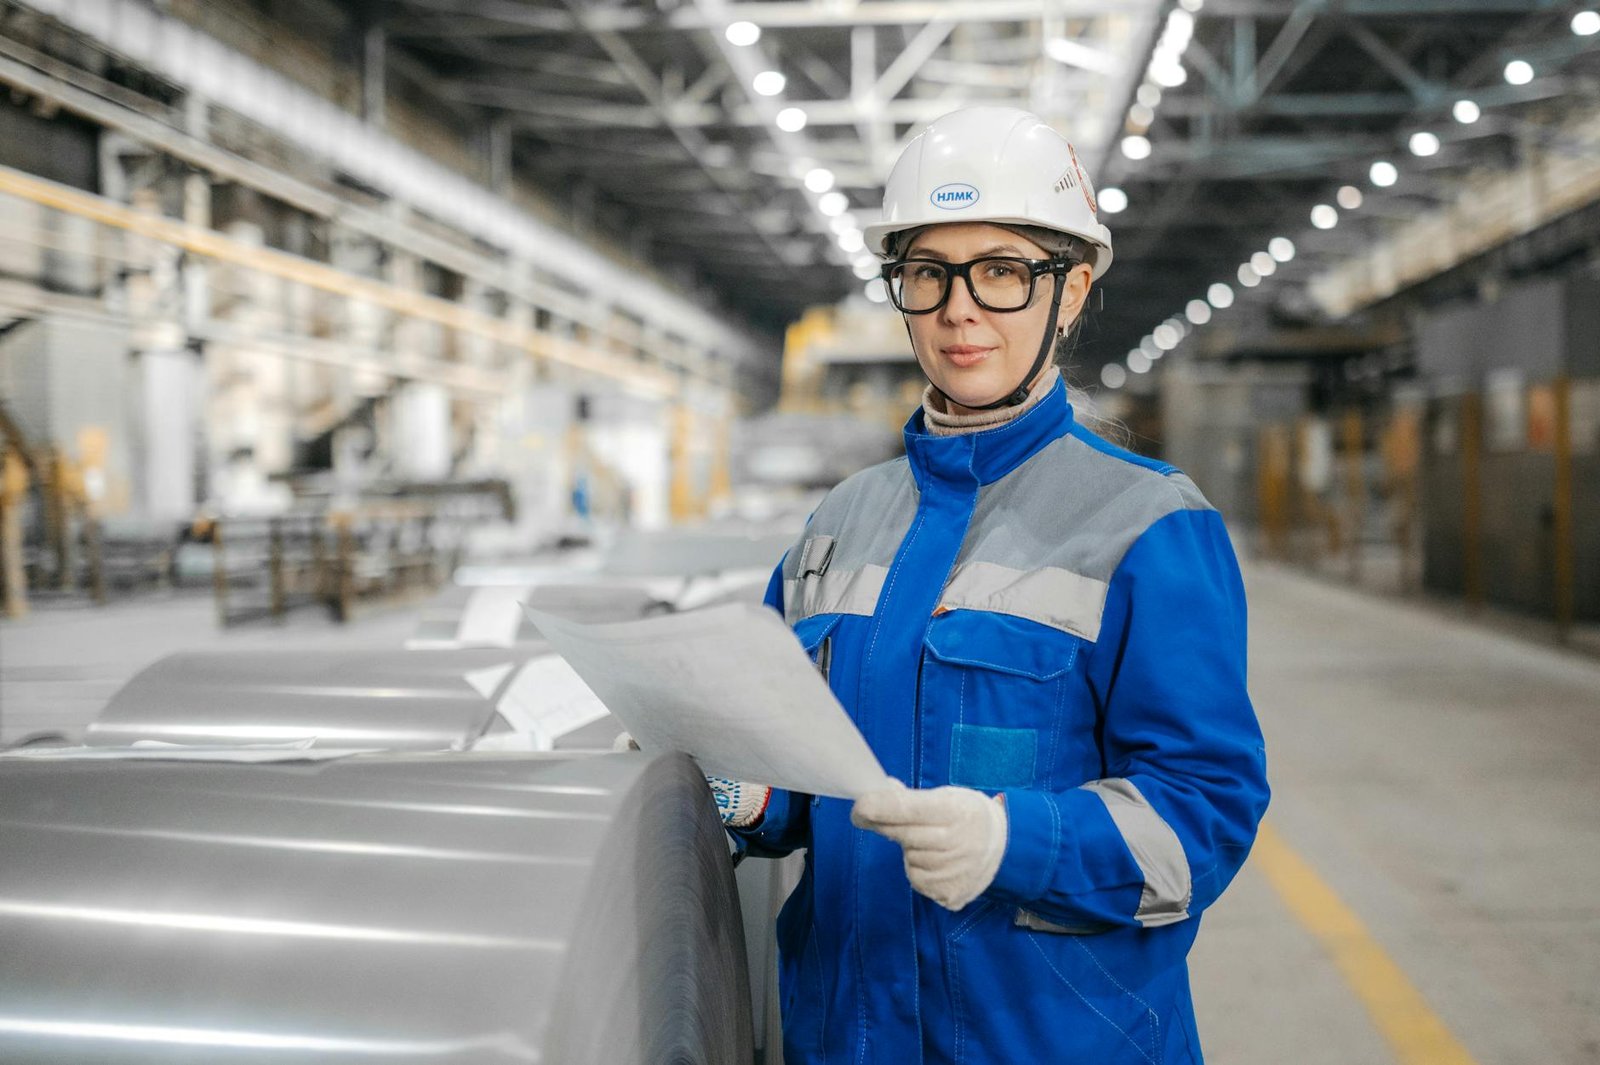
O que realmente acontece num controle de qualidade industrial
O assistente de controle de qualidade o que faz é uma pergunta que todo supervisor ou gestor de produção faz quando precisa contratar alguém para essa função. A resposta curta é que a pessoa inspeciona produtos, documenta desvios e garante que o padrão mínimo exigido pelo cliente seja atingido antes que qualquer lote seja liberado. A resposta longa envolve horas de medição, registros em planilhas, decisões difíceis sobre rejeição de materiais e conversas desconfortáveis com a equipe de produção quando o resultado não é bom. Eu trabalhei com isso por muitos anos. Comecei em linha de montagem, fui promovido paraQC e depois virei o cara que tinha que resolver quando o controle de qualidade falhava. Vou explicar como isso funciona na prática, porque a teoria é diferente da realidade do chão de fábrica.
assistente de controle de qualidade o que faz no dia a dia
No dia a dia, o assistente de controle de qualidade executa inspeções visuais e instrumentais em matérias-primas, produtos em processo e produto acabado. Usa paquímetros, micrômetros, medidores de dureza, comparadores ópticos e, em algumas empresas, sistemas de visão computacional. Anota tudo. Compara com especificações técnicas definidas em planos de inspeção. Emite certificados de análise, relatórios de não conformidade e, quando necessário, determina se o lote deve ser reproprocessado, refugado ou liberado. O que muita gente não entende é que a função não é só "apertar botões" ou "olhar peça por peça". O assistente precisa interpretar técnicas, entender tolerâncias geométricas, saber quando uma variação é aceitável e quando não é. Isso exige conhecimento de metrologia básica, leitura de desenho técnico e familiaridade com normas como ISO 9001, IATF 16949 ou ABNT NBR, dependendo do setor. Na minha experiência, um dos maiores erros que vejo acontecendo é a falta de padronização nos critérios de aceitação. Duas pessoas inspecionando a mesma peça podem dar resultados diferentes se não houver amostras limite bem definidas e visivelmente expostas na estação de inspeção. Eu já vi um lote inteiro de usinados ser reprovado porque o inspetor novo não conhecia o padrão visual estabelecido pela engenharia. A solução foi simples: criar cartazes com fotos das peças aceitáveis e não aceitáveis, lado a lado, fixados na parede da área de QC. Isso reduziu rejeições equivocadas em cerca de 40% no primeiro mês.
Como montar um procedimento de controle de qualidade funcional
Comece definindo o que será inspecionado, com que frequência e usando quais métodos. Um plano de inspeção bem escrito deve ter: características a verificar, instrumentos adequados, amostragem estatística (normalmente baseada em normas como ABNT NBR 11239 ou ANSI/ASQ Z1.4), critérios de aceitação rejeição e registro de resultados. O erro mais comum em pequenas e médias empresas é tentar inspecionar tudo. Isso consome tempo, encarece o processo e ainda assim não garante qualidade. O correto é usar amostragem por atributos ou variáveis conforme o volume de produção e o custo do erro. Inspecionar 100% só faz sentido quando o defeito é crítico e barato de detectar. Para a maioria dos casos, amostragem estatística é suficiente e muito mais eficiente. Também é importante estabelecer a rastreabilidade. Cada lote inspecionado deve ter um registro que permita identificar quando foi feito, por quem, com que instrumento calibrado e sob quais condições ambientais. Já tive problema em que um cliente questionou a conformidade de um lote entregue há seis meses. Sem registros detalhados, não pude provar que a inspeção havia sido feita corretamente. A empresa perdeu o contrato. Desde então, jamais trabalho sem registro completo de cada lote.

Ferramentas e sistemas utilizados
As ferramentas variam conforme o setor. Na metalurgia e usinagem, os inspetores usam paquímetros digitais, micrômetros externos e internos, profuômetros, rugosímetros e blocos patrão. Na indústria alimentícia, os controles envolvem pH, teor de umidade, coliformes, temperatura de armazenamento e prazos de validade. Na construção civil, tem ensaio decompressão de concreto, slump test, verificação de geometria de formas. Muitas empresas ainda fazem tudo em papel. Planilhas em Excel são comuns, mas acabam gerando perda de dados, inconsistências e dificuldades de auditoria. O ideal é migrar para softwares de gestão da qualidade ou, pelo menos, planilhas eletrônicas com campos obrigatórios e validação de dados. Eu recomendo que, mesmo que a empresa não possa investir em um sistema completo, pelo menos padronize os modelos de relatório com campos fixos para data, inspetor, lote, especificação, resultado e decisão. Outro ponto que poucos consideram é a calibração dos instrumentos. Um paquímetro fora de calibração pode causar rejeição de peças boas ou, pior, liberação de peças defeituosas. Estabeleça um cronograma de calibração e mantenha os certificados organizados. Verifique a calibração antes do uso, especialmente em instrumentos críticos. Isso leva dois minutos e evita problemas enormes depois.
Pontos cegos e armadilhas
O assistente de controle de qualidade o que faz depende totalmente da qualidade das informações que recebe. Se o plano de inspeção está desatualizado, se as especificações foram alteradas e o documento não foi revisado, todo o trabalho fica comprometido. Eu já vi inspetores seguirem planos com especificações obsoletas porque ninguém os atualizou. O produto saiu conforme o documento antigo e foi rejeitado pelo cliente que tinha outra versão das especificações. Outro problema frequente é a pressão da produção. Quando há urgência para entregar, o inspetor pode ser pressionado a "deixar passar" alguma coisa. Isso é errado e perigoso. O controle de qualidade existe justamente para ser independente da pressão operacional. Se a empresa não respeitar essa autonomia, o sistema de qualidade vira apenas um selo de aprovação sem valor real. Também existe o viés de confirmação. Quando o inspetor já sabe que o lote é importante ou que o cliente está esperando, inconscientemente tende a ser mais permissivo. Uma forma de combater isso é a inspeção cega, onde o inspetor não sabe qual lote está analisando ou a ordem das amostras. Não é prático em todas as situações, mas ajuda em auditorias internas e quando se trabalha com produtos de alto valor agregado.
Habilidades necessárias para a função
Além do conhecimento técnico em metrologia e leitura de desenho, o assistente de QC precisa ter atenção aos detalhes, capacidade de registrar dados com precisão e comunicação clara para relatar não conformidades. Não adianta encontrar um defeito e não saber comunicar de forma que a equipe de produção entenda o problema e saiba como corrigir. Também é útil ter noções básicas de estatística aplicada. Entender conceptos como controle estatístico de processo, gráfico de controle, capacidade de processo (Cp e Cpk) e amostragem aleatória faz diferença na hora de tomar decisões. Um inspetor que sabe interpretar um gráfico de controle Xbar-R consegue antecipar tendências de deriva de processo antes que apareçam defeitos, em vez de apenas detectar o defeito depois que ele já existe. Formação mínima recomendada: ensino médio técnico em áreas como química, mecânica, eletrônica ou qualidade. Cursos livres de metrologia, controle estatístico de qualidade e auditoria ISO 9001 complementam bem. A experiência prática é o que realmente define a competência, então procure cargos de aprendizado em indústrias com processos estruturados.
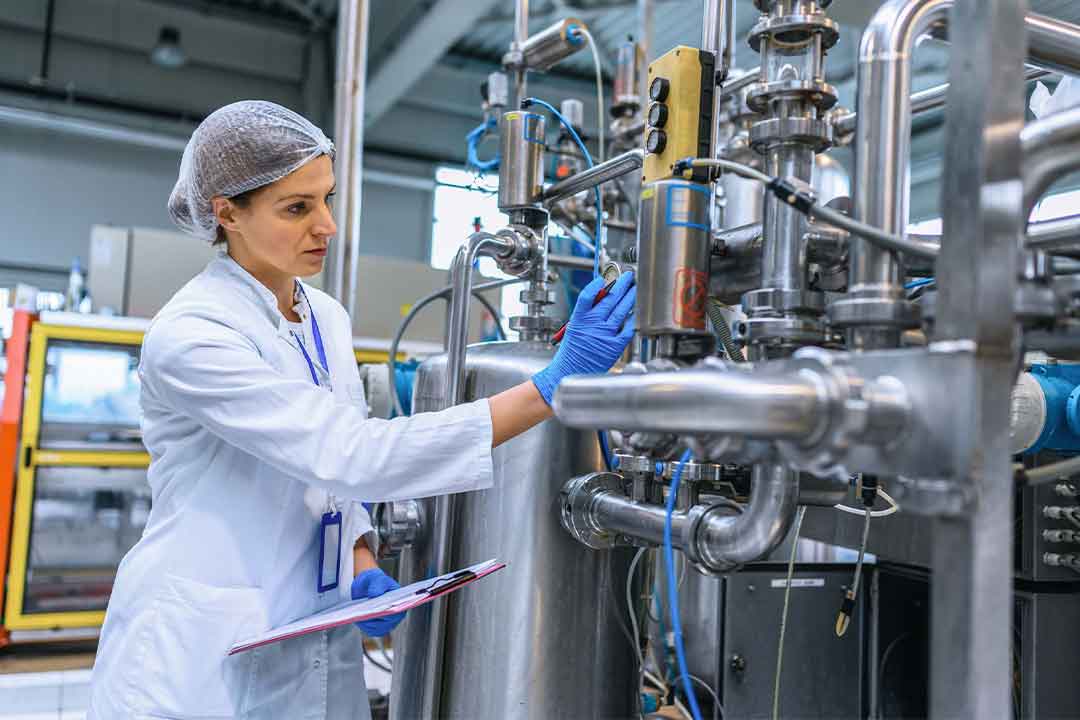
Resumo prático
O assistente de controle de qualidade o que faz é inspecionar, registrar, decidir e comunicar. Inspeciona matérias-primas e produtos usando instrumentos adequados. Registra resultados de forma rastreável. Decide entre aprovar, reprovar ou reclasificar com base em critérios objetivos. Comunica não conformidades de forma clara e documentada. A função é mais técnica e analítica do que muitos pensam. Não é apenas verificar se algo "parece certo". Exige conhecimento de desenho técnico, metrologia, normas e estatística básica. E exige integridade para manter a independência das decisões mesmo sob pressão operacional.
Galeria
-

Funss e Senai oferecem curso de Assistente de Controle de Qualidade ... -
Pro-Quali oferece Curso Gratuito em Assistente de Controle de Qualidade -
📍Assistente de Controle de Qualidade | Ana Beatriz Oliveira

