Auxiliar De Produção Fabrica
O que realmente é esse cargo no chão de fábrica
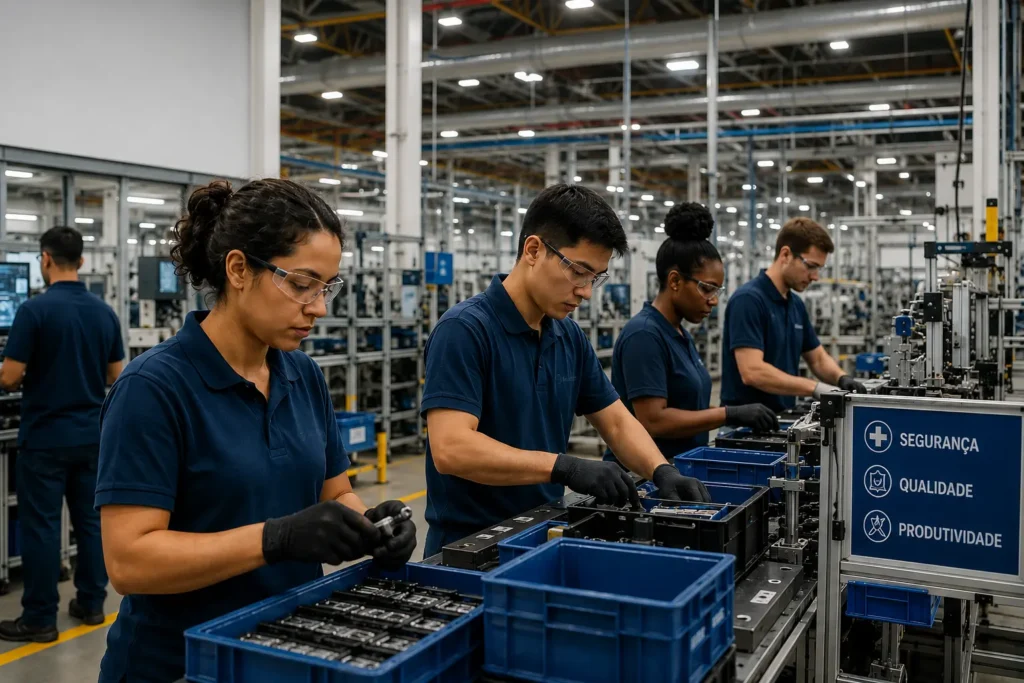
Auxiliar de produção é a pessoa que executa as tarefas operacionais dentro de uma linha de manufatura ou unidade fabril. O título varia conforme o setor — pode aparecer como operador de produção, técnico de chão de fábrica, ou assistente operacional — mas a função central é sempre a mesma: garantir que o fluxo produtivo não pare, mesmo quando tudo dá errado. O que a maioria das descrições de emprego não explica é que esse trabalho tem três camadas distintas: execução física, controle básico de qualidade e comunicação com a supervisão. Quando alguém entra nesse cargo achando que vai apenas montar peças o dia inteiro, percebe em duas semanas que o verdadeiro trabalho é lidar com imprevistos. Eu já trabalhei em linhas de montagem e em controles de qualidade. Sei o que acontece quando o planejamento da fábrica e a realidade do chão de piso não conversam entre si. O auxiliar de produção é quem nota essa divergência primeiro, porque é a pessoa mais próxima do equipamento.
Auxiliar de produção fabrica: o que o dia a dia realmente exige
O trabalho começa com o alinhamento de turno. Isso não é burocracia, é a parte mais importante do processo. A equipe recebe a ordem de produção, entende os lotes, os tempos padrão e os pontos de verificação de qualidade. Quando esse momento é ignorado ou feito às pressas, o turno inteiro tende a ruir por volta das 14h. Já vi paralisar uma linha inteira porque ninguém havia comunicado que um material substituto havia entrado no estoque e ninguém verificou as tolerâncias diferentes dele. Dentro das responsabilidades operacionais, o auxiliar manipula máquinas específicas, faz leitura de instrumentos, realiza ajustes básicos, organiza materiais e preenche fichas de produção. Não é um trabalho para quem odeia repetitione, mas também não é simples. Um erro de medição de 0,5 milímetro em uma peça pode gerar um lote inteiro reprovado. E o custo desse lote reprovado é calculado em minutos, não em horas. Além disso, existe uma parte que raramente aparece em qualquer material de treinamento. O auxiliar precisa saber quando parar. Há uma pressão constante para manter a produtividade alta, especialmente em turnos com metas apertadas. Mas parar a linha para reportar um defeito recorrente pode ser a decisão mais importante do seu turno. Eu já fiquei responsável por uma parada de quarenta e cinco minutos porque identifiquei uma vibração anormal numa fresadora antes que ela destruísse um conjunto de ferramentas. A cobrança que recebi foi enorme. A economia gerada pelo defeito evitado foi trinta vezes maior. Esse tipo de coisa não está em manual algum.
Como entrar na função
A formação mínima exigida varia muito conforme o segmento industrial. Para a maioria das fábricas de bens de consumo, automotivas e de embalagens, o exigido é ensino médio completo. Algumas posições pedem técnico em operações industriais ou em segurança do trabalho, mas isso é o diferencial, não o requisito. O que realmente define quem leva a vaga é a experiência prática prévia, mesmo que seja em estagiário ou aprendiz. Se você está começando do zero, o caminho mais eficiente é buscar vagas de aprendiz industrial ou estágio em operações. Empresas maiores costumam ter programas estruturados de integração. Nessas funções iniciais, você aprende o básico de documentação de produção, leitura de desenhos técnicos, identificação de instrumentos de medição e os protocolos de segurança específicos daquela linha. Isso leva entre três e seis meses para se tornar competente no fundamental. Existe também a via da certificação interna. Muitas fábricas exigem treinamentos obrigatórios para operar determinados equipamentos. EPIs adequados, normas NR específicas, procedimentos de bloqueio e etiquetagem. Ignorar esses treinos parece óbvio, mas eu já vi colegas perderem oportunidades de promoção exatamente por negligência nessa parte burocrática. A chefia avalia isso com a mesma atenção que avalia a performance operacional.
O que realmente diferencia um auxiliar competente de um que fica preso na operação básica
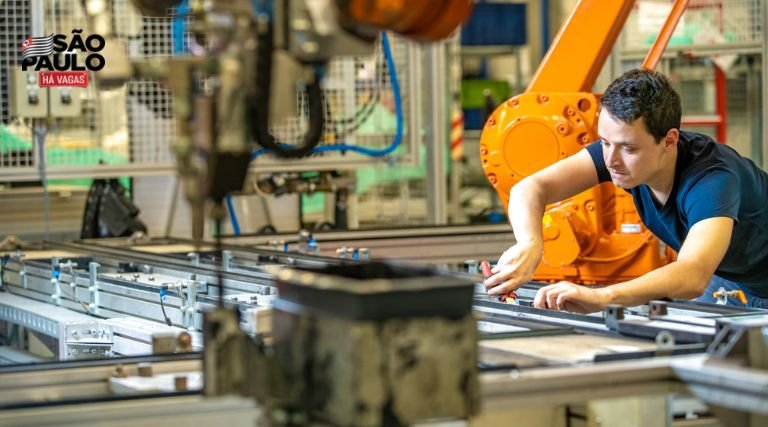
A primeira habilidade subestimada é a leitura de desenhos técnicos. Não precisa ser engenheiro, mas saber interpretar cotas, tolerâncias geométricas e notas de acabamento economiza dezenas de minutos por peça e evita retrabalho massivo. Eu conheço auxiliares que conseguiram ser promovidos a supervisores justamente porque dominavam leitura de GD&T antes mesmo de completar um ano na fábrica. A segunda é o entendimento do fluxo de produção como um sistema, não como uma sequência isolada de tarefas. Quando você opera uma célula, precisa saber o que acontece antes e depois do seu posto. Isso permite antecipar gargalos. Se o posto anterior está com atraso, você prepara o terreno para receber o fluxo quando ele chegar, ao invés de ficar parado esperando. Se o posto posterior está sobrecarregado, você ajusta o ritmo e comunica. Essa visão de sistema é o que separa quem apenas cumpre escala de quem realmente entrega resultado. A terceira, e a mais difícil de aprender em sala de aula, é o manejo da comunicação com a supervisão e com a manutenção. Relatar um problema de forma estruturada faz toda a diferença. Não adianta apenas dizer "a máquina está fazendo barulho". Precisa informar qual máquina, em qual turno, qual o padrão observado, quantas unidades foram afetadas e se já houve parada parcial. Eu desenvolvi o hábito de anotar esses dados no caderno de turno em vez de confiar na memória. Isso reduziu erros de comunicação em quase tudo que eu lidava.
Principais dificuldades e onde a maioria erra
A primeira armadilha é confiar excessivamente no processo ideal. A fábrica funciona perfeitamente nos manuais e nos vídeos de treinamento. Na prática, os equipamentos envelhecem, os operadores trocam, os materiais chegam com especificações ligeiramente diferentes e os prazos nunca obedecem ao planejado. O auxiliar que só sabe executar no mundo perfeito entra em colapso no mundo real. A adaptação vem com a exposição repetida a cenários problemáticos. A segunda armadilha é a falsa independência. Alguns auxiliares desenvolvem tanto domínio operacional que passam a resolver tudo sozinhos, sem escalar anomalias. Isso parece eficiência, mas gera dois problemas graves: a correção de causas raiz nunca acontece e o mesmo defeito retorna ciclicamente. Eu já testemunhei uma linha que produziu duzentas peças com uma variação de espessura aceitável, mas fora da especificação do cliente, simplesmente porque o operador ajustava o equipamento para manter a velocidade e não registrava a desvio. A reclamação chegou semanas depois, quando o lote já havia sido embarcado. O custo de retrabalho e logística foi absurdo. A terceira armadilha é a negligência com a segurança por pressão de produção. Turnos com metas altas criam um ambiente onde shortcuts parecem razoáveis. Remover uma proteção de máquina, pular uma verificação de bloqueio, ignorar um EPI específico. Cada uma dessas decisões reduz alguns segundos do ciclo. Acumulados durante uma hora, parecem economia. Acumulados durante um mês, geram acidentes graves ou perda de vidas. Nenhuma meta justifica isso, e nenhuma empresa que se preze tolera quando descobre. Mas a pressão real existe e o auxiliar precisa ter clareza sobre o próprio limite.
Remuneração e progression de carreira
O salário inicial para auxiliar de produção no Brasil varia muito conforme a região e o porte da empresa. Em geral, gira em torno de um salário mínimo a dois salários mínimos, dependendo do setor. Setores como automobilístico, farmacêutico e de alimentos tendem a pagar acima da média regional. Setores mais tradicionais, como têxtil e(moveis), ficam na faixa inferior. A CLT é a regra, com adicionais de turno nocturno, insalubridade quando aplicável, e horas extras conforme a demanda. A progressão típica segue três caminhos principais. O primeiro é a promoção interna para operador de máquina mais complexa ou líder de célula. O segundo é a transição para controle de qualidade, onde o conhecimento do processo produtivo é extremamente valioso. O terceiro é a entrada em cursos técnicos que abrem portas para funções de manutenção, planejamento ou engenharia de processos. Quem permanece apenas na operação básica por cinco anos ou mais tende a ter dificuldade de sair desse patamar, não por falta de capacidade, mas por falta de exposição a novas responsabilidades.

Competências que realmente importam no processo seletivo
Nas entrevistas para essa função, os recrutadores avaliam três coisas com bastante atenção: disposição para trabalho em equipa, capacidade de seguir procedimentos com rigor e resistência física e mental para turnos prolongados. É comum que as perguntas comportamentais foquem em situações onde o candidato precisou lidar com um erro próprio, com um colega que não seguia o procedimento ou com uma meta impossível de cumprir dentro do prazo. Um ponto que poucos candidatos consideram é a importância de demonstrar familiaridade com ferramentas digitais básicas. Modern factories utilizam sistemas MES, terminais de coleta de dados, plataformas de gestão de qualidade e comunicações via aplicativos corporativos. Conhecer o básico de Excel, saber usar terminais touch e ter fluência digital não é diferencial exagerado, é expectativa mínima hoje em dia. Já respondi a processos seletivos onde a prova prática incluía preencher uma planilha de controle de produção num tablet, e metade dos candidatos travou nessa etapa.
Dicas práticas que eu gostaria de ter recebido quando comecei
Mantenha um caderno de anotações de turno. Registre paradas, ajustes, defeitos observados e conversas importantes com a supervisão. Isso serve como memória operacional e como defesa profissional quando surgem questionamentos sobre produção ou qualidade. Um caderno bem preenchido vale mais do que qualquer currículo impecável em avaliações de desempenho. Aprenda os equipamentos da sua linha com profundidade. Não basta saber acionar e desligar. Entenda os sintomas de falha, os ajustes finos que resolvem problemas comuns e os limites operacionais seguros. Um auxiliar que domina a máquina consegue prevenir paradas e reduzir desperdício. Isso é reconhecido rapidamente pela liderança. Não tenha medo de fazer perguntas no início. A única pergunta errada é a que você não fez e que gerou um problema evitável. Depois dos primeiros três meses, a dinâmica muda. Você passa a ser esperado como alguém que já deveria saber. Então use essa fase inicial de aprendizado com intensidade.
Cuide da sua saúde ocupacional desde o primeiro dia. Lesões por esforço repetido, problemas auditivos e fadiga crónica são riscos reais nessa função. Use os EPIs corretos, faça os pausas obrigatórias, reporte desconforto persistente. Meu irmão worked em uma linha de embalagem por oito anos e desenvolveu uma tendinite severa no punho direito que lhe custou a mobilidade completa daquela mão. Ele não usava a coleira de contenção adequada porque achava incómoda. Não deixe isso acontecer com você. O trabalho de auxiliar de produção não é glamourizado, mas é fundamental para qualquer indústria que funcione. Quem entra nessa função com os olhos abertos, mente organizada e postura ética tende a construir uma carreira sólida. Não é fácil, mas é digno e há espaço real para crescimento dentro do ecossistema fabril.

Galeria
-

Vagas Auxiliar de Produção (R$ 1.100,00 + Benefícios) Fábrica ... -

Auxiliar de Produção para Trabalhar em Fábrica - 48rsonline.com
