Biocombustível O Que É

Combustíveis que vêm de matéria orgânica
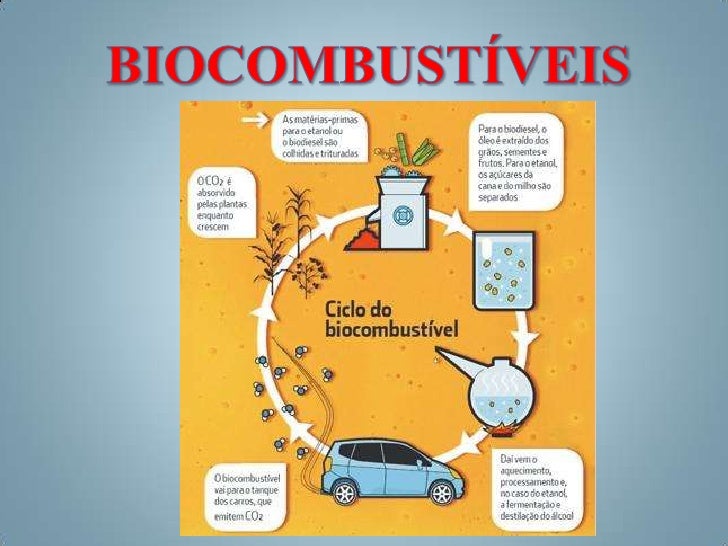
A energia gerada a partir de biomassa não é novidade. O etanol brasileiro já rodou com safra acima de 30 bilhões de litros em um único ano, e o biodiesel corresponde a cerca de 15% da diesel nacional, segundo dados da ANP. O tema biocombustível o que é apareceu recentemente porque muita gente confunde os processos, os subprodutos e as regras de rotulagem que separam um produto certificado de um combustível qualquer que entra no tanque. Entender o funcionamento prático começa com a cadeia. A cana-de-açúcar rende etanol pela fermentação do caldo de sacarose, sobra bagaço que vira eletricidade e cinzas que viram fertilizante. A soja e o petróleo de cozinha usado vão para transesterificação, onde o metanol ou etanol reage com os triglicerídeos e separa glicerina bruta do éster metílico da oleica. Milho, celulose residual e algas entram na rota enzimática ou termoquímica, que exige condições bem mais rigorosas. No meu trabalho com análise de lotes e inspeção de recebimento, já vi um caso que ninguém previa. Um caminhão-tanque com biodiesel B10 chegou com água dissolvida em 0,045% e o índice de oxidação por método Rancimat caía para menos de 6 horas. O fornecedor jurava que estava dentro da norma, mas a falha veio da mistura de lotes com antioxidante degradado e um selo ruim no tanque. A solução não foi reclamar no papel, e sim separar o lote, testar a estabilidade por 80°C em estufa controlada e adicionar BHT na dosagem de 200 ppm, repetindo o teste de índice de oxidação antes de liberar para o cliente. Isso economizou cerca de 40 mil reais em carga retida e evitou entupimento de filtros no terminal.
biocombustível o que é na prática
A diferença real entre os produtos está nos parâmetros que o mercado realmente exige. O etanol hidratado segue a especificação ANP com teor de etanol entre 92,6% e 95,6%, teores máximos de água, metanol, acidez e sulfatos que limitam corrosão em motores. O anidro precisa ficar acima de 99,3% em volume, pois vai ser misturado à gasolina nas postos. O biodiesel B100 exige densidade entre 0,870 e 0,900 kg/L a 20°C, teor de ésteres acima de 96,5%, índice de cetano mínimo 47, ponto de entroncamento mínimo 130°C e estabilidade oxidativa com Rancimat superior a 8 horas. O biodiesel puro tem limitações que muitos pilotos ignoram. Em climas frios, o ponto de entupimento de filtro a frio pode subir para -5°C ou mais dependendo da fonte, o que exige aditivos depressores de ponto de fluidez ou mistura com diesel mineral. A presença de água e microrganismos gera biofilme em tanques estocados por mais de 90 dias, e a contração volumétrica ao absorver umidade causa vazios no casco. Se você for usar etanol em motores Flex, a hidrólise do polímero da linha de combustível em veículos antigos pode levantar partículas e obstruir bicos, principalmente se o conteúdo de água passar de 0,2%. O caminho prático é trocar o filtro e usar seladores compatíveis com etanol. Existe uma regra que muitos esquecem sobre a rotulagem de blending. O biodiesel vendido como B10 não precisa de aviso especial em etiquetas de emergência, mas o B20 exige sinalização adicional de incompatibilidade com alguns materiais elastoméricos e informação sobre pontos de fulgor. O etanol hidratado, por sua vez, carrega requisitos de ventilação e vedação diferentes porque a pressão de vapor é menor que a da gasolina, mas a solubilidade com água exige tanques secos e válvulas de respiro com filtro hidrofóbico.
como funciona a produção em escala
A usina de etanol opera em ciclos de moagem, separação de sólidos e fermentação com leveduras tolerantes a etanol, seguidas de destilação sílica-gel para desidratação parcial e posterior coluneta molecular para alcançar o teor anidro. O consumo de vapor por tonelada de cana gira em torno de 120 a 150 kg, e a energia líquida do processo com cogeração otimizada chega a uma razão energética de cerca de 8 a 10 vezes a energia fóssil empregada. O resíduo sólido vai para compressão como briquete ou queima direto na caldeira, dependendo do teor de umidade e da configuração do forno. A unidade de biodiesel funciona por reação em reatores contínuos ou batelada, com catálise alcalina sendo a mais comum em plantas médias. A taxa de conversão sobe quando o teor de ácidos graxos livres permanece abaixo de 0,5%, caso contrário é necessário uso de ácido sulfúrico como catalisador antes da etapa alcalina, o que aumenta tempo de residência e custo de neutralização. A glicerina separada contém metanol residual, sabões e traços de catalisador, e a purificação requer lavagem com água desmineralizada ou processo a seco com adsorventes. O rendimento real em éster varia entre 92% e 97%, dependendo da pureza do óleo e da eficiência do lavador. O etanol celulósico ainda depende de pré-tratamentos agressivos. Hidrólise ácida concentrada exige materiais resistentes a corrosão e recuperação de ácido complexa, enquanto a via enzimática precisa de cocaracterísticas de fermentação consolidada ou hidrolisados adaptados. Os custos atuais ainda superam R$ 1,80 por litro em escala piloto, então o foco comercial hoje continua no etanol 1ª geração e no biodiesel de óleos vegetais e gordura animal.

erros comuns na operação e o que fazer
O primeiro erro é tratar biodiesel como diesel mineral sem verificar a data de fabricação. Em estoques expostos a ciclos térmicos, a oxidação acelera e forma sedimentos que entopem filtros de 10 mícrons em poucas semanas. A correção imediata é realizar teste de peróxidos e, se necessário, fazer limpeza química do tanque com surfactante compatível antes de receber novo lote. Se o índice de oxidação ficar abaixo de 6 horas, a recomendação prática é usar o combustível em aplicação estacionária de baixo ciclo ou direcionar para mistura em B5, já que a estabilidade oxidativa do B10 é mais tolerante. O segundo erro é aceitar lotes de etanol com cor elevada sem pedir laudo de alvejamento. Cor amarelada indica presença de furfurais e compostos fenólicos oriundos de degradação térmica da biomassa. O resultado prático é corrosão seletiva de selos de borracha nitrílica e formação de borra nos bicos injetores. O teste rápido de absorvância a 420 nm deve ficar abaixo de 0,3; acima disso, o lote precisa de retificação em coluna de carvão ativado ou descarte técnico. O terceiro erro é negligenciar a medição de ponto de orvalho em tanques de estocagem de etanol anidro. Um diferencial de apenas 2°C entre a temperatura do produto e do ambiente já condensa água suficiente para ultrapassar o limite de 0,2% em horas. A solução prática é instalar sensores de umidade relativa no espaço de gás e manter reguladores de pressão negativos, usando membranas hidrofóbicas de polipropileno nas válvulas de respiro. Esse ajuste simples corta a taxa de absorção de água em cerca de 70% em regiões de alta umidade.
o que a legislação exige hoje
No Brasil, a ANP define as especificações técnicas e a obrigatoriedade de blends. O Etanol hidratado é vendido em postos para veículos Flex, o etanol anidro compõe a gasolina em proporção fixa, e o biodiesel compõe o diesel S10 na faixa de B10 a B15 conforme resolução vigente. O Conselho Nacional de Política Energética fixa metas anuais de produção e importação, e a Agência Nacional do Petróleo fiscaliza a qualidade por amostragem em terminal e na bomba. Para exportação, as regras variam. O padrão EUA usa ASTM D4806 para etanol e ASTM D6751 para biodiesel, enquanto a Europa segue EN 15376 para etanol combustível e EN 14214 para biodiesel. A diferença crítica fica por conta dos teores máximos de glicerina livre, mono-, di- e triglicerídeos, metanol residual e cinzas sulfatadas. Um lote brasileiro que passe na ANP nem sempre atende aos limites europeus se a lavagem da glicerina não foi bem controlada, e isso gera retrabalho em portos de embarque.
custos e viabilidade prática
O custo de produção do etanol de cana varia entre R$ 0,85 e R$ 1,20 por litro, dependendo do preço do açúcar, eficiência da destilação e custo do vapor. O biodiesel de óleo de soja fica na faixa de R$ 5,5 a R$ 7,0 por litro, e o de gordura animal usada cai para R$ 4,8 a R$ 6,2 quando a logística de coleta é bem estruturada. A margem de lucro real vem da venda de subprodutos: a ração DAP da cana rende entre R$ 80 e R$ 120 por tonelada, e a glicerina bruta pode ser vendida para indústria farmacêutica ou refinada para uso alimentício, o que eleva a receita total em até 12%. O investimento para uma planta de etanol de 1 milhão de litros por dia gira em torno de US$ 300 a 450 milhões, enquanto uma unidade de biodiesel de 150 mil toneladas anuais custa US$ 40 a 70 milhões. O payback típico é de 5 a 7 anos para etanol e 4 a 6 anos para biodiesel, desde que o spread entre preço do óleo e preço do diesel permaneça favorável. Se o óleo cru subir mais de 20% em relação ao diesel, a operação entra em prejuízo operacional em poucos meses, então hedge de matéria-prima é essencial.
pontos de atenção que relatórios técnicos ocultam
A literatura de marketing costuma omitir a sensibilidade do biodiesel a metais pesados. Traços de cobre e ferro aceleram a oxidação por via radicalar, mesmo em partes por milhão. Se o armazenamento usa tanques com revestimento interno danificado ou válvulas de latão expostas, o índice de oxidação pode cair de 10 horas para 4 horas em três meses. O controle prático inclui análise ICP-MS quinzenal do produto parado e troca de componentes metálicos por revestimento epóxi ou aço inox 316L. O etanol também esconde um problema de miscibilidade com aditivos. Muitos formuladores de gasolina usam detergentes polimetoxilados que precipitam em presença de etanol acima de 10%, formando fases aquosas que corroem bicos. A solução mais segura é testar a compatibilidade em escala de bancada antes de aprovar um novo aditivo, verificando turbidez e carga particulada em ciclos térmicos de 40°C a 70°C. Outro detalhe técnico é a variação sazonal da densidade do biodiesel. No inverno, a densidade sobe e o volume entregue por tonelada diminui, o que afeta medições fiscas se a compensação térmica não for aplicada corretamente. O erro médio nesse ajuste pode chegar a 1,5% de volume, o que em um lote de 30 mil metros cúbicos representa mais de 450 mil litros de divergência. A prática correta é usar tabelas de correção ISO 3675 e validar com densímetro digital calibrado a cada cambio de safra.
como escolher o produto certo para cada aplicação
Para frota urbana, o biodiesel B10 oferece boa compatibilidade com motores pós-2008 e reduz emissões de material particulado em cerca de 15% quando o óleo de origem é de soja refinada. O etanol Flex funciona bem em motores adaptados com linha de combustível em aço inox e selos em FKM, mas exige manutenção preventiva de filtros a cada 15 mil quilômetros em regiões com alta umidade. Para geradores estacionários em locais remotos, o biodiesel B5 misturado a diesel S10 de baixa enxofre é mais estável e evita problemas de partida a frio. Se a operação é de longa estocagem, o biodiesel deve ser rotacionado em prazos de 90 dias no máximo, com adição de antioxidante certificado e teste de peróxidos periódico. O etanol anidro pode ser estocado por até 12 meses sem degradação significativa, desde que a umidade relativa do espaço de gás seja mantida abaixo de 30%. Biocombustível o que é nesse contexto significa simplesmente entender o prazo de vida útil de cada fração e respeitar as janelas de estabilidade. O mercado brasileiro ainda tem gargalo em transporte multimodal. Biodiesel em vagões ferroviários sem limpeza adequada carrega resíduos de combustíveis minerais que contaminam lotes subsequentes, e a análise de pureza por cromatografia gasosa revela cross-contaminação em até 3% quando a sequência de cargas não é planejada. A medida prática é estabelecer calendário fixo de limpeza CIP com solvente alcoolizado e validar com teste de rastreio por GC-FID antes do carregamento.
Galeria
-

Cartaz de infográficos de biocombustível com processo de produção de ... -
Biocombustíveis: Tipos, Vantagens e Impactos | PDF | Biocombustível ... -
Be8 lança novo biocombustível para ser usado em até 100% em motores a ...

