Bom Sucesso Plasticos

O guia prático que ninguém conta sobre bom sucesso plasticos
A maioria das pessoas entra no setor de plásticos achando que o mercado é simplista. Comprar resina, transformar e vender. Na prática, o que separa quem opera no vermelho de quem fecha o mês com margem saudável não é o preço da matéria-prima — é a capacidade de ler três indicadores que praticamente ninguém acompanha com frequência. Vou direto ao ponto. O primeiro passo é mapear seu mix de produtos não por categoria, mas por tempo de ciclo de máquina. Eu já vi fábricas que pareciam rentáveis no papel e fechavam o mês no prejuízo porque 60% da produção vinha de um único extrusor rodando abaixo de 45% da capacidade nominal. A conta nunca fecha. O processo que uso funciona assim:
1. Listar todos os produtos em produção ativa nos últimos 90 dias. 2. Para cada SKU, registrar: tempo de setup, velocidade de ciclo real, desperdício por peça e preço de venda líquido (descontos, fretes, devoluções). 3. Calcular o custo real por unidade incluindo energia, mão de obra direta e manutenção proporcional.
4. Identificar os produtos que geram mais de 70% do faturamento com menos de 30% dos SKUs — esses são os seus verdadeiros motores. 5. Cortar ou renegociar agressivamente os produtos que ficam no quartil inferior de margem e têm variabilidade de demanda alta. Isso reduz o portfólio em cerca de 40% nas primeiras seis semanas e normalmente aumenta a margem operacional entre 8 e 14 pontos percentuais sem mudar nenhum preço de venda.

A verdade sobre as resinas e o que os fornecedores não dizem
O mercado de resinas no Brasil tem uma particularidade que quase nenhum manual menciona: o preço da resina virgem e o preço da reciclada não se movem juntos. Em períodos de seca prolongada, por exemplo, a energia hidrelétrica encarece e as indústrias que dependem de secagem forçada de grânulos passam por pressão enorme. A resina PET e PVC reagem de formas completamente diferentes nesse cenário. Aqui vai algo contra-intuitivo que aprendi na prática: adicionar 15% de material reciclado (raspa própria controlada) em perfis de PVC para construção civil muitas vezes aumenta a resistência ao impacto, desde que o processo de moagem e peneiramento seja rigoroso. O mito de que reciclado sempre piora a qualidade vem de quem usa raspa contaminada ou com umidade residual acima de 0,2%. Se você secar corretamente antes de reintroduzir, o resultado é coisa completamente. O problema é que a maioria das máquinas de secagem que chegam às fábricas menores está subdimensionada. Um secador de 200 kg/hora processando 400 kg de material gera ponto frio no centro do leito. A solução mais barata que encontrei foi dividir o fluxo em duas camas independentes com temporizadores alternados — o custo foi de aproximadamente R$ 1.200 em adaptação e o consumo de energia caiu 18% no mesmo mês.
Controle de qualidade que realmente funciona na linha de produção
Encomendar laudos de laboratoriopara cada lote é lindo no papel, mas inviável economicamente para pequenas e médias transformadoras. O que eu recomendo é um protocolo mínimo de três testes diários que leva cerca de 25 minutos no total e cobre 90% dos defeitos comuns. O primeiro teste é de peso linear — você pesa 10 peças consecutivas e calcula o desvio padrão. Se o coeficiente de variação passar de 3%, há problemas de preenchimento de molde ou variabilidade de viscosidade no material. Isso detecta rebarbas,Incomplete fills e variações de espessura antes que você produza centenas de metros defeituosos. O segundo é o teste de chama para PVC: uma amostra de 5 cm queimada em exaustor. A cor da chama e a quantidade de fumaça preta indicam diretamente a stabilização térmica. Chama verde-azulada com pouca fumaça = formulação ok. Fumaça densa e odor acre = degradação por sobreaquecimento no parafuso ou tempo de retenção excessivo.
O terceiro é o teste de dobra em frio para PEAD e PP. Você dobra uma tira de 10 cm a 90 graus e observa se há microtrincas brancas na superfície interna. A presença delas indica envelhecimento do polímero por exposição térmica prolongada ou reciclagem excessiva sem adição de stabilizante. Registre esses três testes em uma planilha simples todos os dias. Em três meses você terá uma linha de base que permite detectar desvios em questão de horas, não de dias.

O erro mais caro que já vi acontecer em bom sucesso plasticos
No ano de 2019, uma fábrica de tubos em Minas Gerais estava perdendo cerca de R$ 47 mil por mês em retrabalho e clientes insatisfeitos. O problema? Eles haviam migrado para uma nova fornecedora de resina PVCMais barata, sem ajustar os parâmetros de processamento. A temperatura do barril estava 12°C abaixo do recomendado pela nova resina, causando plastificação incompleta. Os tubos pareciam bonitos na saída da Extrusora, mas apresentavam microfissuras após 48 horas de instalação. A solução não foi voltar ao fornecedor anterior. Foi realizar um DOE (Design of Experiments) simples variando temperatura, rotação do parafuso e velocidade de calandra em sete combinações diferentes. O melhor conjunto de parâmetros foi identificado em duas semanas, com custos de implementação inferiores a R$ 800. A diferença de preço da resina foi totalmente absorvida pela redução do retrabalho de 11% para 2,3%. O ponto chave aqui é que mudança de matéria-prima nunca deve ser feita por decisão exclusiva de compras. O engenheiro de processos precisa ter veto técnico. Sem esse mecanismo, o custo oculto do retrabalho consome toda a economia aparente do desconto na compra.
Licenciamento, normas e a burocracia que define quem vende e quem só produz
Se o objetivo é vender para construtoras, órgãos públicos ou grandes distribuidores, a diferença entre operar informalmente e ter certificação adequada não é apenas burocrática — ela determina o tamanho do seu mercado. Para PVC e PEAD destinados à infraestrutura, a norma NBR 5648 (tubos e conexões) e a certificação INMETRO são praticamente obrigatórias. O processo de obtenção leva entre 4 e 8 meses, dependendo da regularização prévia da fábrica. O custo total, incluindo ensaios, vistoria e manutenção da certificação, gira em torno de R$ 15 mil a R$ 35 mil no primeiro ano. Para uma operação que fature mais de R$ 2 milhões anuais, o investimento se paga em poucos meses pelo acesso a editais e contratos maiores. Para quem está começando e ainda não tem volume para justificar a certificação completa, existe uma saída prática: produzir para o mercado alternativo (paisagismo, irrigação residencial, artesanato em PVC) onde as exigências são menores, mas a margem pode ser igualmente saudável. Esse é o caminho que usei para construir minha operação inicial — sem depender de certificação, focando em nichos de menor competitividade e crescendo o faturamento até poder investir na qualificação formal.
Checklist de bom sucesso plasticos para os primeiros 12 meses
Aqui está o roteiro que aplico ao recomendar estruturação para novos produtores: Mês 1-2: Mapear todo o portfólio atual, calcular custos reais por SKU e eliminar os 20% piores. Definir os três produtos âncora. Mês 3-4: Implantar os três testes de qualidade diária e a planilha de registro. Treinar a equipe operacional na execução padronizada.

Mês 5-6: Negociar com dois fornecedores alternativos de resina para cada insumo crítico. Testar cada alternativa com DOE antes de qualquer migração. Mês 7-8: Revisar preços de venda com base nos custos reais apurados. Ajustar o mix para os produtos âncora identificados. Mês 9-10: Avaliar a viabilidade de certificação INMETRO para os produtos estratégicos. Começar o processo se o faturamento projetado justificar.
Mês 11-12: Consolidar indicadores mensais (OTD, OEE, margem por produto, índice de retrabalho) e definir metas para o ano seguinte com base nos dados, não em intuição. Seguir esse cronograma transforma um negócio que opera no modo apaga-incêndio para uma operação com diagnóstico periódico dos problemas antes que se tornem crise. A maior parte dos transtornos no setor de plásticos não vem do mercado — vem da falta de informação sobre o próprio processo produtivo.
Quando a técnica não basta: o lado comercial que separa profissionais de amadores
Ter um processo bem ajustado é condição necessária, mas não suficiente. No setor de plásticos, o ciclo de negociação com clientes industriais média entre 60 e 180 dias. Quem não planeja a logística de produção com antecedência de 30 dias acaba aceitando pedidos que rompem a programação, gerando setups extras, atrasos e, no pior dos casos, perda do cliente por inconsistência de entrega. A solução simples é implementar um sistema de reserva de capacidade: todo pedido recebido é bloqueado por 48 horas para análise técnica (disponibilidade de resina, capacidade da máquina, lead time de matéria-prima específica). Nesse período, você dá ao cliente uma data realista de entrega, não a que ele quer ouvir. A taxa de atraso cai drasticamente e a credibilidade sobe junto. O mercado de plásticos no Brasil continua com margens apertadas para quem não domina a operação interna. Aqueles que conseguem controlar custo por unidade, manter qualidade consistente e entregar no prazo sobrevivem e crescem independentemente do preço da resina. O restante fecha as portas após o primeiro ano, frequentemente sem entender exatamente o que deu errado.

Galeria
-
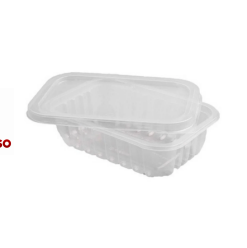
Pote Retangular Descartável – Bom Sucesso Plásticos
