Broca De Titanio Para Aço
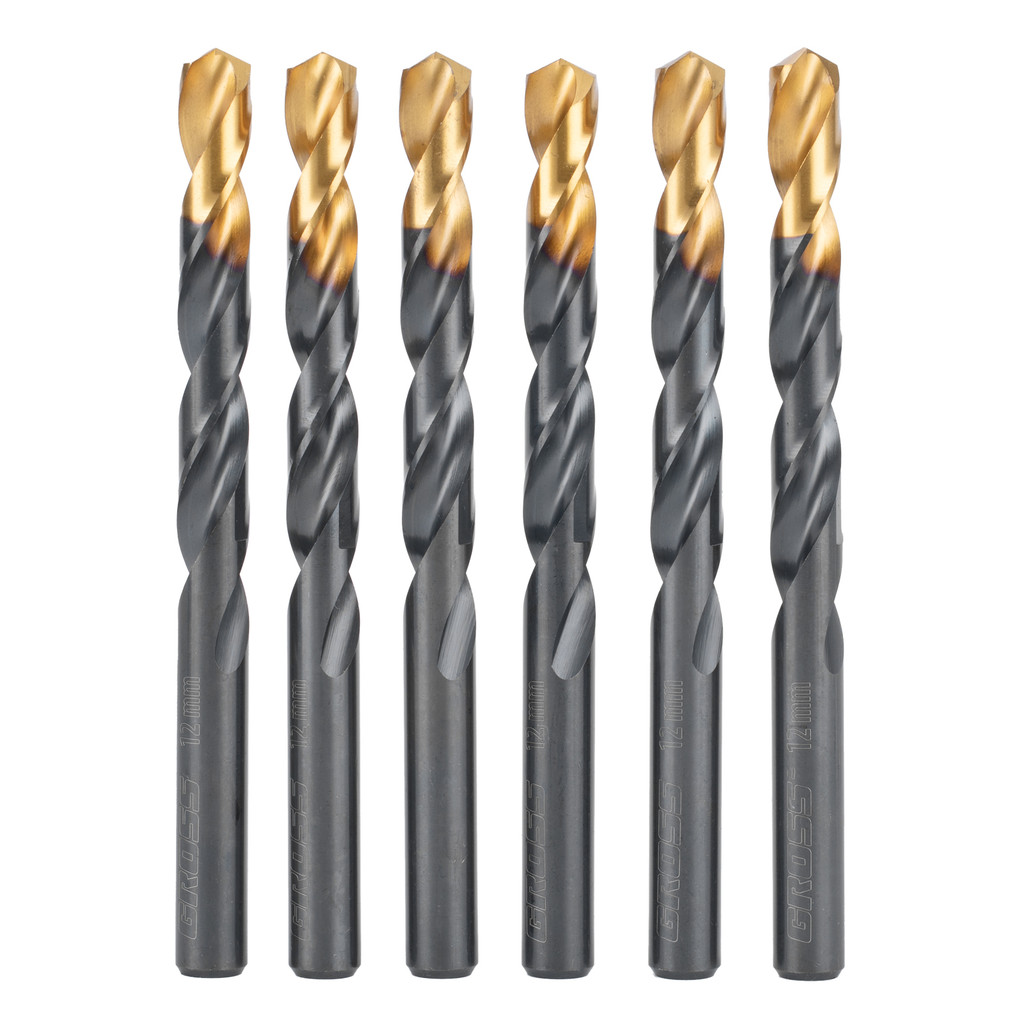
Quando o aço é macio, tudo funciona. O problema começa quando ele não é.
A gente ouve muito que broca de titanio para aço é a solução para tudo, mas a realidade do chão de fábrica é bem diferente. A camada de titânio que reveste essas brocas é apenas uma finíssima película de nitreto de titânio. Ela reduz o atrito e aumenta levemente a dureza superficial, mas não transforma uma broca de aço rápido em algo capaz de furar aço endurecido com confiança. O substrato é que faz o trabalho. O revestimento só ajuda a durar um pouco mais nas condições normais. Eu já vi gente comprar broca cobreada ou dourada esperando furar chapa de aço estrutural e acabar quebrando a primeira peça. Isso acontece porque o operador não ajustou a avanço corretamente. A broca não precisa de mágica, precisa de geometria certa e pressão adequada no furo.
broca de titanio para aço: o que realmente importa na escolha
O ângulo de ponta faz diferença prática. Broca com 118 graus é o padrão comercial, mas para aço carbono comum acima de 6 mm de espessura, um ângulo de 135 graus entra muito mais fácil. Ele divide o esforço de corte em dois cantos menores e não precisa de centralete tão agressivo. Se você vai furar parafusos, cantoneiras ou chapas grossas, o 135 é mais honesto. O revestimento dourado que vocês veem na loja não é titânio puro. É TiN, nitreto de titânio mesmo. Ele funciona bem até cerca de 500 graus Celsius. Acima disso, a camada começa a oxidar e perder a eficácia. Aço que trabalha a quente gera calor rápido. Se a broca está riscando e emitindo cheiro de queimado, o revestimento já foi embora e o que resta é o corpo da ferramenta contra o metal. Um detalhe que ninguém conta: broca de titanio para aço com diâmetros pequenos, abaixo de 3 mm, tende a quebrar por flexão, não por desgaste. O revestimento ajuda pouco nisso. O que resolve é reduzir a velocidade de corte e aumentar o avanço gradualmente. Broca fina gosta de pressão constante, não de giros altos com toque leve.
Como furar aço sem destruir a ferramenta
Primeiro passo é marcação. Ponto de centro com pancada precisa evita que a broca caminhe antes de entrar no material. Usar sopro de compressão limpo é perda de tempo se a peça estiver oleosa. Limpe com desengraxante ou álcool isopropílico antes de marcar. Velocidade de corte para aço carbono comum fica entre 20 e 30 metros por minuto. Na prática, isso significa girar em torno de 800 a 1200 RPM para broca de 6 mm. Se o diâmetro for 10 mm, desça para 500 a 700 RPM. Quanto maior o diâmetro, menor a rotação. A regra é simples, mas muitos operários mantêm a velocidade altaachando que força resolve. Força mal aplicada quebra a ferramenta. Avanço recomendado para aço macio com broca de 6 mm gira em torno de 0,15 mm por revolução. Para 10 mm, suba para 0,25 mm/rot. Use a caixa de avanço da máquina quando possível. Mordaça manual funciona, mas exige experiência consistente para não variar o avanço no meio do furo.
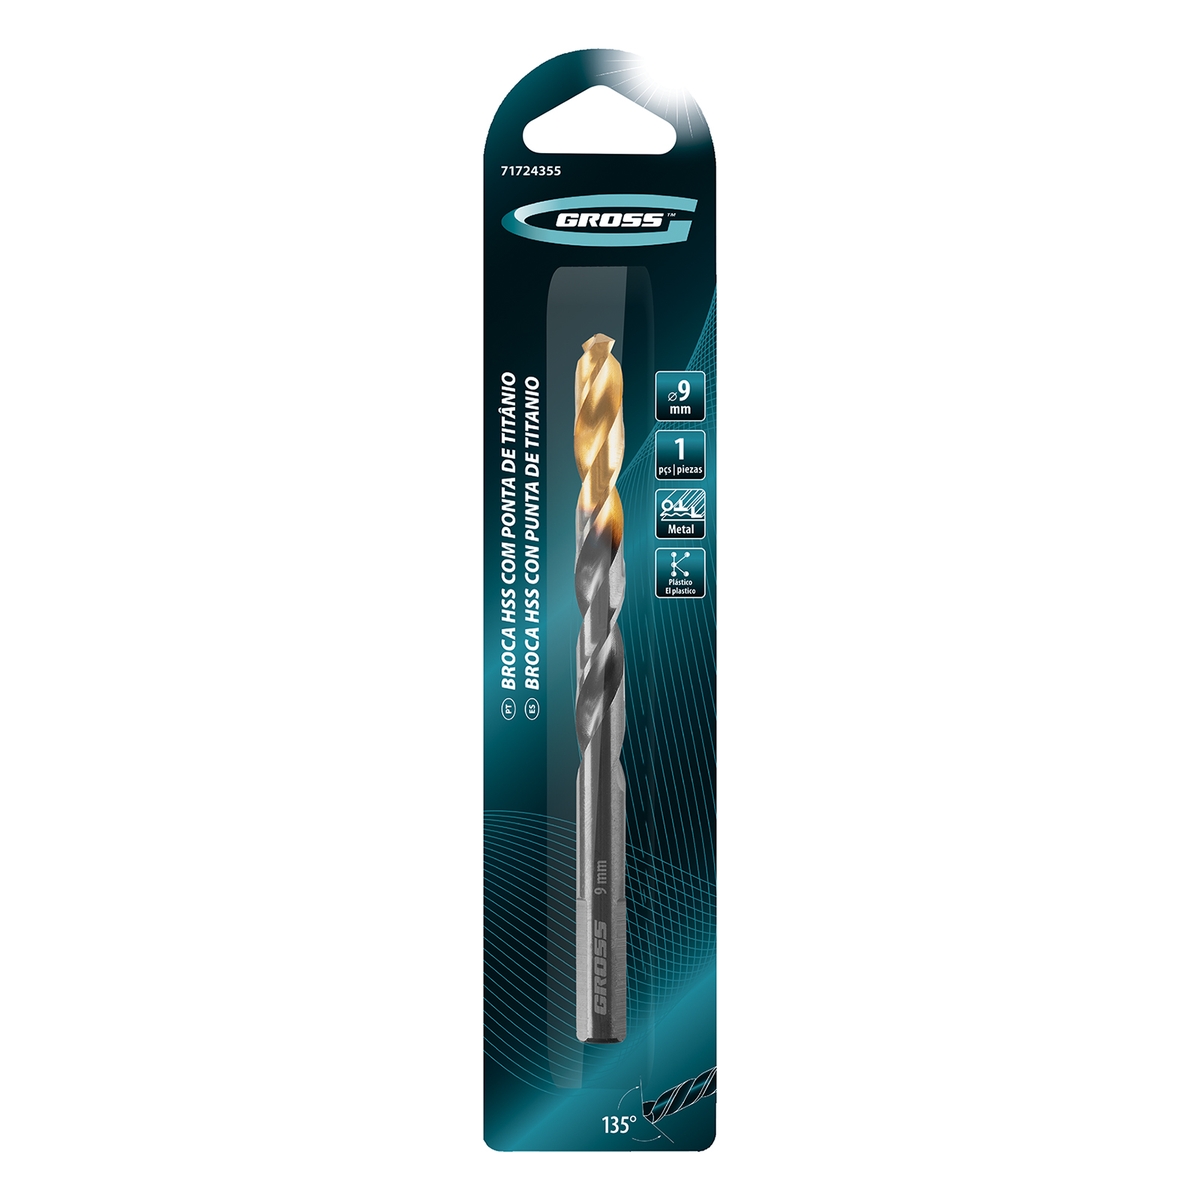
Fluido de corte é obrigatório em furos profundos, acima de três vezes o diâmetro. Em furos rasos, até 2x o diâmetro, ar comprimido limpo ou até água com surfactante funciona. Eu uso uma mistura simples de água e óleo solúvel 10% em furos que passam de 4x o diâmetro. O custo é baixo e a vida útil da broca dobra em comparação com uso a seco nessa condição.
O problema que eu enfrentei e o jeito que resolvi
Fazia meses que eu furava chapas de aço A36 com broca de titanio para aço de 8 mm e estava tendo quebras constantes nos primeiros 3 mm de entrada. O revestimento descascava, o centro desgastava rápido, e eu gastava duas brocas por peça. A rotina era frustrante porque o material era simplesmente aço carbono comum, nada especial. A solução foi trocar a geometria. Troquei as brocas de 118 graus por 135 graus com ponta reforçada e reforcei o centralete com um ponto mais marcado, quase uma cratera rasa. Reduzi a velocidade de 1500 RPM para 900 RPM e aumentei o avanço manual de forma consistente. As quebras pararam. A vida útil das brocas triplicou na mesma condição de trabalho. O que acontecia era que o ângulo de 118 graus gerava um centro largo que precisava de muita força para entrar. O aço A36 cede, mas a energia de penetração inicial gastava o revestimento antes da aresta de corte assumir. Com 135 graus, o centro é mais pontiagudo, entra sozinho e o revestimento permanece intacto durante todo o furo.
Erros comuns que matam a broca
Usar broca de titanio para aço em material endurecido acima de 45 HRC é perda de dinheiro. O revestimento não ajuda nesse cenário. Se o aço foi temperado, a solução é broca de aço rápido com grão fino ou, preferencialmente, broca de metal duro com revestimento AlTiN. O nitreto de alumínio e titânio suporta temperaturas bem mais altas que o TiN puro. Outro erro grave é furar aço inox com a mesma configuração do aço carbono. Inox trabalha de forma diferente. Ele encarbeça e gera calor concentrado na ponta. Reduza a velocidade em 30% e aumente o avanço em 20% comparado ao aço carbono. Usar fluído de corte rico em enxofre ajuda muito. Sem fluído, a vida da broca cai pela metade. Broca morna nunca entra igual a broca fria. Se a ferramenta aqueceu durante o processo, pare e deixe resfriar. Reaplicar fluido em broca superaquecida pode causar choque térmico e trincas microscópicas que levam à quebra repentina no próximo furo. Eu já quebrei uma broca de 12 mm assim depois de ignorar o calor acumulado em uma sequência de dez furos seguidos.

Sinais de que a broca está acabando
O cheiro de óleo queimado é aviso direto. Som de corte muda de um zumbido constante para um ruído mais agudo e irregular. A cavaco começa a sair azulada ou escura em vez de prateada e enrolada. A máquina vibra mais. Qualquer um desses sinais indica que a aresta de corte está desgastada e o risco de quebra aumenta rapidamente. Não force para terminar o furo com a broca gasta. Substitua. Broca gastada exige até 40% mais força de penetração e gera mais calor, o que destrói o material base e a geometria da ponta em segundos. Trocar a tempo economiza material e evita acidentes.
quando investir em broca de titanio para aço faz sentido
Faz sentido em produção de média tonelagem com aço carbono até 30 HRC, furos de até 12 mm, e uso intermitente com resfriamento adequado. Nesse cenário, o custo adicional do revestimento se paga em duas ou três vezes mais vida útil comparado a broca sem revestimento. Não faz sentido em aço inox, aço endurecido, furos profundos contínuos, ou quando o operador não controla avanço e velocidade. Nesses casos, o revestimento dourado é apenas estética. O dinheiro gasto seria melhor aplicado em broca de metal duro ou em treinamento básico de parâmetros de corte. Se você trabalha com lote pequeno e variétéde de materiais, manter um estoque de broca de 135 graus sem revestimento e uma caixa de metal duro para condições mais difíceis resolve 90% dos problemas do dia a dia. A broca dourada tem seu lugar, mas não é bala de prata.
Galeria
-

Broca Aço Rápido 3,2mm Ponta de Titânio TW100 Twill -

Broca de Titânio aço rápido com encaixe Hexagonal -
Brocas para Metal Autocentrante em Aço Rápido Revestimento de Titânio ...
