Broca Para Aco Inox

Entendendo broca para aço inox
O aço inox é um material de trabalho difícil por vários motivos específicos. Ele encrua quando aquecido, tem alta tenacidade e gera muito atrito durante o processo de usinagem. Uma broca comum para metal mole simplesmente não aguenta esse regime de corte. Ela amassa, perde aresta e às vezes chega a travar de vez na peça. A geometria da ponta é o que define se você vai conseguir furar ou só vai gastar ferramenta. Brocas para aço inox normalmente têm ângulo de ponta entre 118° e 140°, com lubrificação adequada e rotação controlada. O ângulo menor, em torno de 130°, penetra melhor em materiais resistentes porque distribui o esforço de corte de forma mais equilibrada. Tipos de broca que funcionam de verdade
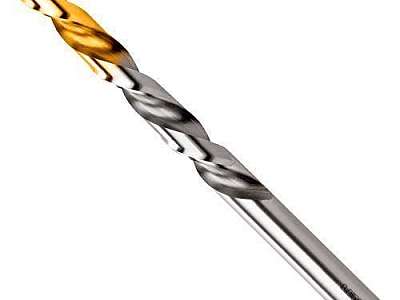
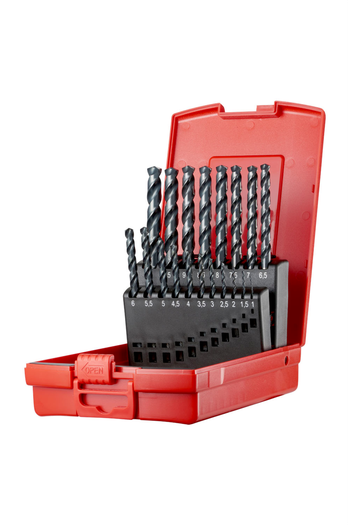
As brocas de metal rápido (HSS) cobreadas ou douradas são a entrada padrão. O revestimento de TiN ou TiAlN melhora a dissipação de calor, mas não transforma uma broca barata em algo capaz. O conteúdo de cobalto faz diferença real. Uma broca HSS-Co com 5% de cobalto aguenta temperaturas mais altas e mantém o fio de corte por mais tempo. Para aplicações mais pesadas, a versão com 8% de cobalto é mais adequada, embora fique mais frágil. Brocas de carboneto de tungstênio (widia) são outra opção, especialmente para furação profunda ou quando se precisa de repetibilidade em série. São caras e quebradiças, mas cortam inox com facilidade se bem utilizadas.
Como escolher a broca para aco inox certa
O primeiro passo é saber o grau do inox que vai ser furado. A diferencça entre um aço inoxidável austenítico como o AISI 304 e um martensítico como o 410 é grande. O 304 encrua mais rápido e é mais abrasivo. O 410, por ser mais duro após tratamento térmico, exige geometria mais robusta. Diâmetro da broca também importa. Brocas finas, abaixo de 3 mm, são frágeis por natureza e precisam de rotação mais baixa e avanço suave. Brocas grossas, acima de 12 mm, geram muito calor e exigem fluido de corte ativo. Um diâmetro médio, entre 4 e 10 mm, é onde a maioria dos problemas aparece, porque as pessoas subestimam a força necessária e superestimam a resistência da ferramenta. Parâmetros de corte práticos

Velocidade de corte para inox com broca HSS-Co gira em torno de 15 a 25 metros por minuto. Isso se traduz em rotações que variam conforme o diâmetro. Para uma broca de 6 mm, isso fica entre 800 e 1300 rpm. Para 10 mm, entre 500 e 800 rpm. Quanto maior o diâmetro, menor a rotação. Avanço por rotação varia de 0,08 a 0,2 mm/rev dependendo do diâmetro e do material. Para inox 304 com broca de 6 mm, um avanço de 0,1 mm/rev costuma ser um bom ponto de partida. Teste, ajuste, repita. Não adianta Copiar valores de tabelas genéricas sem considerar o estado da máquina e a fixação da peça. Lubrificação é indispensável. Óleo de cortar, óleo de parafina ou fluido específico para inox fazem diferença enorme na vida útil da broca. Furar a seco em aço inoxidável é pedir para a broca derreter em dois minutos. Use fluido continuamente, não uma vez no início e pronto.
Um problema real que encontrei Estava furando chapas de inox 304 com 4 mm de espessura usando broca HSS-Co de 8 mm em uma fresa vertical. A primeira peça saiu perfeita. Na segunda, a broca começou a vibrar e o furo saiuovalado. O problema não era a broca em si, mas o modo como a chapa estava fixada. A placa de apoio metálica embaixo da peça estava folgada, criando uma ressonância que amplifica a vibração. Troquei a placa de apoio por uma de alumínio maciço, apertada diretamente na mesa, e adicionei uma prensa de pressão logo ao lado do furo. O erro parou imediatamente. Furos perfeitos nas próximas dez peças. Outro detalhe que pouca gente leva em conta: o recuo da broca ao atravessar a peça. Quando a ponta está prestes a sair do outro lado, a resistência cai bruscamente e a broca tende a acelerar e puxar a peça. Se a fixação não for rígida, a broca quebra. Reduza o avanço nos últimos 2 mm antes da saída, ou use uma backing board de madeira dura embaixo para sustentar o material no momento do atravessamento.
Processo de furação passo a passo
Comece sempre com um centroador. Um furo de guia mal posicionado faz a broca patinar e pode deslocar vários milímetros a posição final. Marque, centerize e faça um pré-furo com broca de 3 ou 4 mm antes de ir para o diâmetro final se o furo for maior que 8 mm. Fixe a peça de forma que não haja folga em nenhuma direção. Uma chave de boca apertada não basta se a peça for irregular. Use morsa com plaquetas de latão para não amassar a superfície, ou parafusos de pressão com tampones de plástico. Ajuste a rotação antes de começar. Cada máquina tem sua escala, então verifique com um tacômetro se necessário. Rotação errada gera calor excessivo e encruamento do material, que por sua vez acelera o desgaste da ferramenta.
Aplique fluido de corte antes de iniciar o contato da broca com a peça. Pressione o avanço de forma constante e moderada. Se sentir que a broca está emperrando, pare, retire o fluido residual e verifique se há cavacos acumulados no furo. Remova os cavacos com ar comprimido ou pinça antes de continuar. Cavacos retidos riscam a superfície e podem causar quebra da broca. Quando a broca estiver quase atravessando, reduza o avanço pela metade. Isso evita o breakout brusco e protege tanto a peça quanto a ferramenta. Sinais de que algo está errado
Fumaça saindo do furo significa excesso de calor. Pare imediatamente. Descontinue a operação e verifique rotação, avanço e lubrificação. Uma broca superaquecida perde o tratamento térmico e a dureza cai drasticamente. Não tente continuar achando que vai "passar". Barulho de metal batendo de forma irregular indica desalinhamento ou peça solta. Verifique a fixação e o centroamento antes de prosseguir. Cavacos longos e espiralados em vez de fragmentados sugerem avanço muito baixo ou aresta de corte desgastada. Ajuste o avanço ou substitua a broca.
Limitações que ninguém conta Broca HSS-Co não é infinita. Em inox endurecido, cada furo consome parte da geometria da ponta. Após 15 a 30 furos em aço 304 de 6 mm, dependendo da condição de corte, a broca já estará visivelmente desgastada. Não force além disso. Uma broca gasta em inox gera furos mal acabados, aquecimento excessivo e risco de quebra. Brocas de Widia funcionam bem, mas são sensíveis a impacto lateral. Se a peça não estiver perfeitamente centralizada sob a broca antes do contato, o canto da widia pode lascar. O custo de reposição é alto e o tempo de parada aumenta.
Para furos muito pequenos, abaixo de 2 mm, em inox, o sucesso depende mais da rigidez do conjunto do que da qualidade da broca. Uma máquina com folga no fuso vai falhar independentemente do que você usar. Nesse caso, considere brocas de carboneto com diâmetro mínimo de 2 mm e reduza a rotação e o avanço para valores baixíssimos. Quando mudar de estratégia Se o furo precise ser de alta precisão dimensional ou acabamento superficial exigente, a broca comum não é a melhor solução. Um mandrilador ou um fresador de passo oferece controle muito melhor. Para furos profundos acima de 3 vezes o diâmetro, brocas de cavaco espiralado com canal de lubrificação interno são mais indicadas. A broca padrão tem dificuldade de expulsar cavacos de profundidade e o calor se acumula na ponta.
Em produção em série, vale a pena investir em brocas com geometria otimizada para inox, como as que possuem filo de saída afiado e ângulo de hélice mais elevado para melhor evacuação de cavacos. O preço por unidade é maior, mas a vida útil e a consistência compensam em volume. Furar aço inox exige respeito pelo material e pela ferramenta. Não existe truque mágico. Existem parâmetros corretos, fixação adequada e lubrificação constante. Quando esses três itens estão alinhados, o processo é previsível. Quando falha, a causa quase sempre é uma combinação de rotação alta demais, avanço irregular ou lubrificação insuficiente.
Galeria
-

Broca para aço inox dormer -

Broca para furar aço inox
