Broca Para Furar Aco
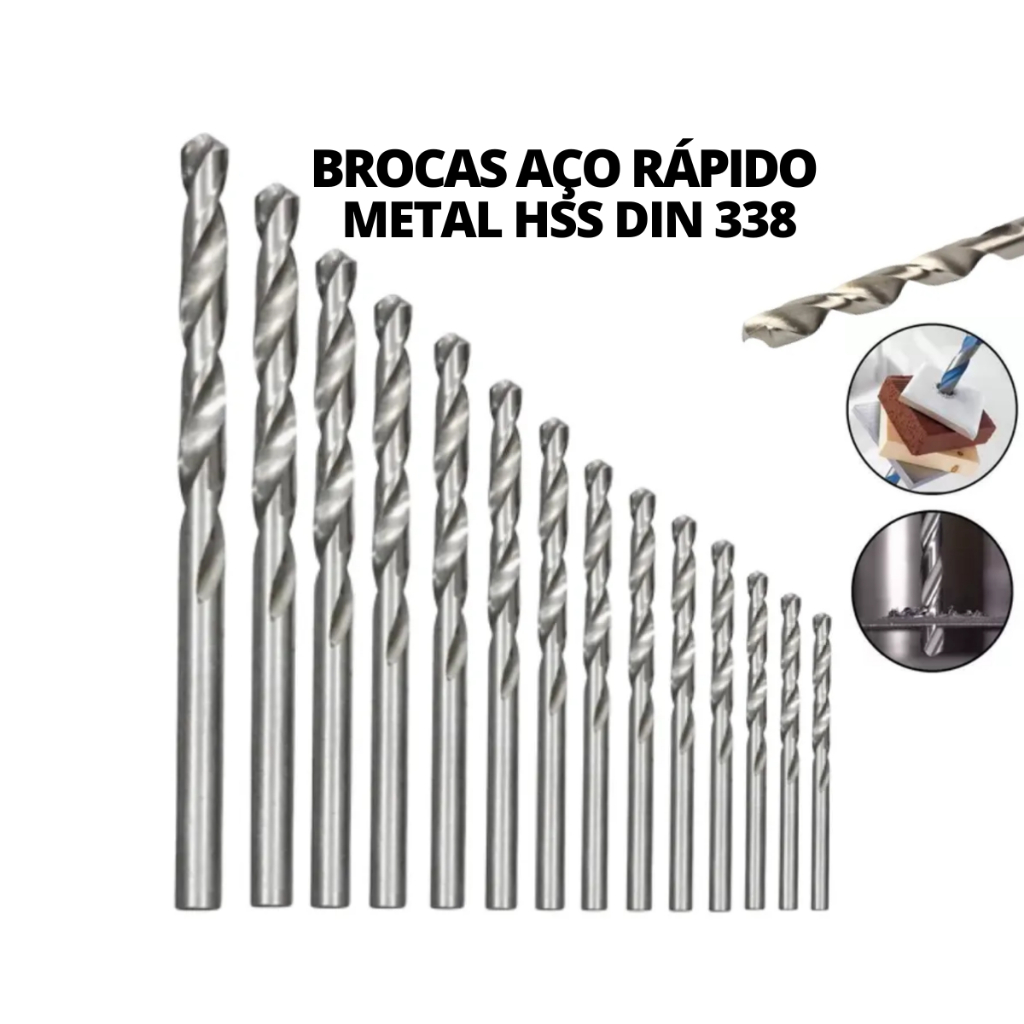
Escolhendo e usando broca para furar aço
A escolha errada de broca para furar aco é o que mais vejo quebrando na bancada. Gente compra broca de titânio barato na lojinha e tenta furar aço carbono 1020 como se fosse madeira macia. Aí a broca esmaga em dois minutos e ainda leva a culpa. O básico é: aço mole (A36, 1018, 1020) pede HSS ou HSS-Cobalto. Aço endurecido, inox, material abrasivo — aí sim sobe pra HSS-Co 8% ou carbeto. Broca de titânio comum é só revestimento superficial. O titânio não endurece a broca, só reduz um pouco o atrito. Se o vendedor falar que "broca de titânio fura qualquer coisa", ele tá vendendo fantasia.
Broca para furar aco: o que realmente funciona na pratica
Na minha experiência, a configuração que resolve 90% dos casos é HSS-Cobalto com 5% ou 8% de cobalto, geometria de ponta 135 graus, lubrificação com óleo de corte e técnica de peck drilling. Vou detalhar cada item porque a maioria das pessoas erra em pelo menos um deles. Ponta de 135 graus versus 118 graus. Broca de 118 graus é a padrão de loja de material de construção. Ela abre caminho rápido em materiais macios mas tende a "caminhar" (walk) antes de cravar no aço. A de 135 graus tem ângulo mais aberto, entra com menos força de penetração e se autoguias melhor. Se você não tiver ponto de referência bem feito, a diferença é brutal. Eu já vi uma broca de 118 graus escapar da marcação e riscar toda a peça em aço de 6mm. Cobalto 5% ou 8%. HSS com 5% cobalto aguenta temperaturas mais altas e mantém o afiamento. Com 8% é ainda mais resistente ao calor, ideal para aço inoxidável e ligas mais duras. A desvantagem do 8% é que ele é mais frágil — se você oscilar a prensa ou aplicar carga lateral brusca, a broca parte. Para trabalho geral, 5% é mais tolerante a erros de operador.
Lubrificação. Óleo de corte não é acessório, é obrigatório. Furar aço seco é pedir para a broca perder o tempero no segundo furo. Sulfocloreto de enxofre (óleo SC) é o padrão da indústria. Tritigo ou WD-40 funcionam como último recurso, mas não substituem o óleo de corte de verdade. A quantidade importa também: molhe a ponta e o furo, não pingue uma gota e torça que resolve.

Tecnica de peck drilling — o metodo que evita quebra
Peck drilling é furar alternando avanço e retração para quebrar cavaco e resfriar a broca. No aço, você entra com 2 a 3 vezes o diametro da broca em profundidade, retira completamente para limpar o cavaco, reposiciona e repete. Parece óbvio mas a maioria das pessoas avança contínuo até a broca travar ou superaquecer. Configuração prática para aço carbono de 6mm com broca de 6mm HSS-Co: velocidade de corte de 20 a 25 m/min. Isso dá cerca de 1.000 a 1.300 RPM em uma broca de 6mm. Avance entre 0,10 e 0,15 mm por revolucão. Se a máquina permitir ajuste de avanço automático, use-o. Se for manual na morsa, a sensação correta é pressão constante mas sem forçar — a broca deve morder sozinha. Um problema que encontrei recentemente e que não achei em nenhum manual: ao furar chapa de aço galvanizado de 2mm com broca de 3mm HSS, a camada de zinco tendia a escorregar e a broca começava a vibrar violentamente. A solução foi fazer um pequeno rebaixo na superfície com broca de center ou um ponto de centresagem antes do furo principal. Sem isso, a vibração danifica o corte e a vida útil da broca cai pela metade.
Erros que vejo todo dia na bancada
Forçar a entrada sem marcação de centro. Aço liso é uma superfície escorregadia. Sem centro bem marcado com matrizes ou centresagem, a broca vai para qualquer lado. Já perdi três brocas boas apenas porque o operador não fez o ponto de partida direito. Velocidade muito alta. RPM alto em aço gera calor rápido. O calor amolece o afoilamento da broca. Regra prática: quanto maior o diametro da broca, menor o RPM. Broca de 1mm a 3mm pode rodar em 3.000 a 5.000 RPM. Broca de 10mm a 12mm deve ficar em 500 a 800 RPM no máximo. Acima disso, você está aquecendo o aço e a broca simultaneamente. Usar broca para concreto em aço. Isso acontece mais do que parece. Broca de betão tem ponta de aço super-duro mas geometria totalmente diferente — é feita para esmagar, não para cortar. Em aço, ela não corta nada, só gasta o revestimento e esquenta.
Não limpar o cavaco. Cavaco enrolado presa entre a broca e a parede do furo gera calor extremo e pode travar a broca de vez. O peck drilling resolve isso, mas se você estiver furando fundo (mais de 3x diametro), precisa limpar o furo com ar comprimido ou pino de limpeza entre as passadas.

Quando a broca para furar aco simplesmente não resolve
Se o aço estiver endurecido acima de 45 HRC, broca HSS e HSS-Co não fazem diferença. Você precisa de broca de carbeto de tungstênio ou, em casos extremos, furar com ponteira de carbeto em operações CNC com alta pressão de fluido de corte. Alternativamente, prefira fazer um furo guia menor e ir ampliando gradualmente do que tentar um furo final de uma vez só em material muito duro — isso estende a vida da ferramenta e melhora a qualidade do acabamento. Outro cenário onde a broca falha é em aço com inclusão de escória ou estrutura heterogênea, comum em perfis soldados de construção civil. A broca passa por partes mais moles e outras mais duras na mesma passada, causando vibração e desgaste irregular. Nesses casos, reduza a velocidade em 30% e aumente a força de avanço levemente para manter o corte estável.
Lista rapida de especificacoes para referencia
Para aço carbono estrutural (A36 / 1020): HSS-Co 5%, ponta 135°, 1.000-1.300 RPM para broca de 6mm, óleo SC, peck drilling a cada 2-3x diametro. Para aço inoxidável (304 / 316): HSS-Co 8%, ponta 135°, 600-900 RPM para broca de 6mm, óleo de corte com aditivos EP, avanço mais suave, peck drilling mais frequente. Para aço endurecido (>45 HRC): carbeto, ponta 135° com revestimento AlTiN, velocidade reduzida, avanço controlado, fluido de corte abundante.
O custo-benefício real fica em comprar brocas HSS-Co de marca conhecida — Bosch, DeWalt, Makita, Sandvik — e afiar quando necessário. Broca barata de supermercado custa menos mas gasta três vezes mais rápido em aço, então no final sai mais cara do que uma boa broca que dura cinco projetos.
Galeria
-

Broca para furar aço inox -

Broca para furar aço inox
