Broca Para Furar Aço Duro
Coisas que aprendi a pau e quadro furando aço endurecido
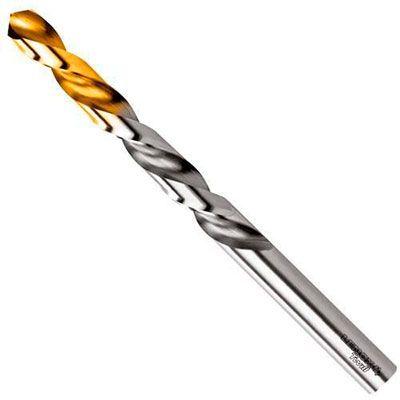
Acho que todo mundo que já entrou numa oficina por aí passou pela frustração de comprar uma broca barata, tentar furar aço 1045 ou um aço ligado qualquer e ver a ponta derreter em dois minutos. A minha primeira vez com aço endurecido foi com uma peça de alumínio com insertos de aço temperado pra fixação. O material tinha cerca de 45 HRC. Usei broca de HSS comum, avanço de manual, e a broca virou sucata em 30 segundos. Aí entendi que não é questão de força, é questão de saber escolher o tipo certo e configurar a máquina corretamente. Para broca para furar aço duro, as opções que realmente funcionam no dia a dia são, em ordem prática: broca de carboneto de tungstênio (widia), broca de HSS-Co (aço rápido com cobalto) e, em alguns casos, broca revestida de TiAlN ou AlCrN. Broca de HSS comum, basicamente, não entra na conversa quando o material está acima de 30 HRC.
broca para furar aço duro: o que usar de verdade
O Widia é imbatível em dureza, mas é frágil. Se a sua máquina tiver folga no fuso, se a peça não estiver bem presa, ou se você empurrar demais, a broca quebra. Já o HSS-Co, principalmente o grau M35 (5% de cobalto) ou M42 (8% de cobalto), aguenta um trato mais bruto e tem boa tenacidade. É o meu favorito para furação de precisão em aço endurecido até 50 HRC. Revestimentos fazem diferença. TiAlN aguenta temperaturas mais altas que o TiN tradicional. A diferença prática é que com TiAlN você consegue andar com avanços cerca de 15 a 20% maiores sem perder vida útil da ferramenta. Não é mágica, mas compensa.
Como configurar a furação na prática
O maior erro que vejo em oficina é o avanço. Todo mundo quer avançar rápido porque tempo é dinheiro, mas em aço duro avanço alto gera calor excessivo e a ponteira arde na hora. A regra básica: avanço baixo, rotação moderada, e sempre fluido de corte. Para uma broca de 6 mm em aço 1045 endurecido a 40 HRC, eu uso entre 200 e 250 RPM com avanço de 0,05 a 0,08 mm por dente. Isso dá algo em torno de 1,0 a 1,6 mm por revolução. Para Widia, sobe para 0,08 a 0,12 mm por dente, mas aí a rotação cai pra 300-400 RPM porque o carboneto não tolera calor alto. Fluido de corte não é opcional. Use óleo de corte com extrema pressão (EP) mesmo em furação com Widia. Eu já vi gente furar aço duro a seco com Widia e ainda se perguntar por que a broca estragou em cinco furos. O óleo não serve só pra resfriar, serve pra lubrificar o cisalhamento do cavaco. Sem ele, o cavaco solda na ferramenta e o furo fica pior que um buraco de parafuso Tortx.
O problema que ninguém conta sobre centroamento
Antes de chamar a broca principal, você precisa fazer um pré-furo ou, pelo menos, um centro bem definido. Em aço duro, a broca tende a "caminhar" — ela desliza na superfície em vez de cravar. Isso é especialmente problemático com Widia porque a força lateral pode rachar a ponta. Eu sempre faço um centro com broca de 3 mm em HSS-Co, usando avanço bem baixo, tipo 0,02 mm por revolução, só pra criar um guia. Aí sim passo pra broca final. Um detalhe prático: o ângulo de ponta da broca importa mais do que todo mundo imagina. Broca padrão de 118 graus funciona, mas para aço duro eu prefiro 135 graus. O ângulo maior distribui o corte de forma mais eficiente e exige menos força axial. Se a sua broca vier com 118°, você pode afiar pra 135° se tiver um afiador decente. Na prática, uma broca de 6 mm com 135° de ângulo de ponta furou um aço de 42 HRC em metade do tempo comparado à mesma broca com 118°.
Limitações que precisam ser ditas na cara
Broca de Widia não resolve tudo. Se o aço tiver uma dureza acima de 55 HRC, o ideal é ir direto para fresa de formato correto ou para broca com geometria especial de perfuração profunda. Widia comum começa a perder eficácia nesses níveis. Além disso, Widia é caro. Uma broca de 6 mm de qualidade pode custar de R$ 80 a R$ 200 dependendo da marca. Se você vai furar só uma vez por mês, talvez o HSS-Co faça mais sentido financeiro. HSS-Co também tem limite. Acima de 45-50 HRC, a vida útil cai rápido e o desgaste por abrasão acelera. Nesses casos, Widia com revestimento adequado é o caminho, mas você precisa de máquina rígida. Se a sua fresadora ou trenaça tiver folga, esqueça Widia — o resultado vai ser perda de ferramenta e peça ruim. Outro ponto: alguns aços "duros" na prática não são tão duros assim. Um aço 1045 normalizado tem cerca de 120-150 HB, que é relativamente fácil de furar até com HSS. O problema é quando o material veio temperado e revenido, ou quando é um aço ferramentas como o 1095 ou o D2. Aí sim a coisa aperta. Sempre confirme a dureza antes de definir a ferramenta. Gastar R$ 150 numa broca de Widia pra furar material que seria facilmente furado com HSS-Co é desperdício.
Uma situação real que deu trabalho
Estava furando placas de aço 4140 temperado e revenido a 48 HRC. Diâmetro pedido: 12 mm. A máquina era uma coluna de furar antiga, com folga no fuso de mais de 0,1 mm. Usei broca de Widia de 12 mm com revestimento AlCrN, avanço de 0,10 mm por dente, 350 RPM, óleo EP. A broca quebrou no segundo furo. O problema não era a ferramenta, era a folga da máquina. A força radial fazia a broca vibrar e o carboneto não aguentou o ciclo de tensão. A solução foi simples, mas não óbvia pra quem tá acostumado com centro de usinagem: usei HSS-Co M42, reduzi o avanço pra 0,04 mm por dente, desliguei o fluxo contínuo e passei o óleo com pincel a cada três furos, e ainda assim tive que fazer o pré-furo com broca de 8 mm em HSS-Co antes de ir pra 12 mm. O resultado foram 15 furos aceitáveis com uma única broca de 12 mm. Com a folga que tinha, não adiantava insistir com Widia. Se eu tivesse um eixo hidrostático ou uma máquina nova, Widia teria rendido 50 furos ou mais. Então a lição prática é: a máquina determina a ferramenta tanto quanto o material. Não adianta ter a melhor broca do mundo se o equipamento não consegue suportar as condições de corte. Conheça os limites da sua máquina, escolha a ferramenta dentro desses limites, e ajuste os parâmetros conforme o que funciona no seu chão de fábrica. Teoria é bonita, mas furação de aço duro se resolve com teste, medida e ajuste.

Galeria
-

Broca para furar aço inox -

Broca Para Furar Aço - RETOEDU -

Broca Para Furar Aço - RETOEDU
