Brocas Para Furar Metal
Por que uma broca não furou o que você achava que seria fácil
Vou direto ao ponto. Furar metal com a ferramenta errada ou da forma errada é um dos problemas mais frequentes em oficinas caseiras e industriais. A maioria das pessoas compra uma caixa genérica de brocas, tenta furar uma chapinha de aço e no final tem um metaloide queimado, uma peça arruinada e frustração. Isso é perfeitamente normal. O problema está na falta de informação sobre o que cada broca realmente faz. brocas para furar metal não são todas iguais. Existe uma diferença brutal entre furar alumínio, aço doce, aço inoxidável e ferro fundido. Usar a mesma técnica e a mesma broca para tudo vai te dar resultados ruins em pelo menos um desses materiais. Eu já vi gente furar aço inoxidável 304 com a mesma velocidade e pressão que usaria num ferro maciço. O resultado é uma broca que derrete literalmente nos primeiros segundos. Isso acontece porque o inox trabalha de forma completamente diferente durante o corte.
Entendendo os materiais das brocas
Há quatro tipos principais que você encontra no mercado. O HSS, que é aço rápido, é o mais comum e custa barato. Ele funciona bem em aço doce fino, alumínio e materiais moles. A grosso modo, se o material tem dureza abaixo de 30 HRC, o HSS sobrevive. Depois disso, começa o sofrimento. O HSS-Co, que tem cobalto, aguenta temperaturas mais altas e é a escolha certa para aço inoxidável e ligas resistentes. A versão com 5% de cobalto é o mínimo aceitável para inox. Com 8%, você ganha vida útil bem maior, mas paga mais caro. O carbureto de tungstênio é outra categoria. Brocas Macorc, como são conhecidas popularmente, são feitas desse material. Elas cortam praticamente qualquer coisa que não seja cerâmica ou superligas a base de níquel. O problema é que são frágeis. Se você desviar meio milímetro, a broca quebra. E quebra de um jeito que não tem volta. Não dá para retrabalhar. Já vi gente gastar o dinheiro de uma caixa inteira em dez minutos só por esse motivo. O titânio que você vê nas prateleiras é apenas um revestimento. O nitreto de titânio aumenta a resistência ao desgaste superficial, mas não transforma uma broca HSS barata numa ferramenta profissional. Funciona. Mas a diferença real entre uma HSS revestida e uma HSS normal é mais questão de marketing do que de performance prática em trabalhos esporádicos.
A técnica que ninguém ensina no vídeo do YouTube
Aqui vai algo que quase todo mundo erra. Velocidade de corte. Muitos pensam que furar metal é só ligar a furadeira e empurrar. Errado. Metal mole pede velocidade alta. Metal duro pede velocidade baixa. Começar furando aço com rotação alta é o erro mais grave que existe. O calor gerado pela fricção amolece o corte da broca. Ela perde o têmpera em poucos minutos e vira um pedaço de metal sem utilidade. Como regra geral prática, para aço doce com broca HSS de 3 milímetros, use algo em torno de 800 a 1000 RPM. Para inox, reduza para 300 a 500 RPM. Sim, é lento. Mas o tempo economizado trocando broca queimada compensa. Já para alumínio, você pode subir para 1500 a 2500 RPM sem medo. O alumínio dissipa calor rápido e não trabalha contra o corte da forma que o aço trabalha. Pressão também merece atenção. Empurrar forte demais causa quebra de aresta de corte. Empurrar de leve demais faz a broca patinar e marcar a peça. O ideal é uma pressão constante e moderada, como se estivesse apertando um parafuso com a mão. Quando a broca começar a morder o material de verdade, reduza um pouco a pressão e deixe a ferramenta trabalhar. O cavaco que sai da furação é o melhor indicador do que está acontecendo. Cavaco longo e contínuo significa corte bom. Cavaco em pó ou flocos significa que a velocidade está errada ou a broca está gasta.
Um caso que eu enfrentei na prática
Tinha uma vez que precisei furar onze furos de 6 milímetros num tubo de açoinoxel 304 com parede de 3 milímetros. Usei broca HSS-Co de 6mm, marca boa, e comecei com 400 RPM usando óleo de corte. Nos três primeiros furos foi tranquilo. No quarto, notei que o corte estava ficando lento e o odor de metal queimado apareceu. Parei imediatamente. Verifiquei a broca e tinha uma trilha de calor visível na parte inferior do corte. A temperatura tinha subido além do ponto aceitável. A solução foi simples mas contraintuitiva para quem está acostumado: reduzi a velocidade para 250 RPM e aumentei a quantidade de lubrificante. Em vez de aplicar o óleo periodicamente, imergi a zona de corte por completo no fluido. Os três furos restantes saíram limpos, com cavaco bem definido e a broca ainda perfeita. O tempo total dobrou, mas não precisei trocar a broca nem refazer nenhum furo. Se eu tivesse insistido na rotação mais alta, teria perdido a peça e gasto o dobro em ferramentas novas.
Furos de centro e o buraco que quase ninguém leva a sério
Muita gente pula essa etapa e vai direto para a broca de corte. Furar metal sem um furo de centro orientado é pedir para a broca andar. Especialmente com brocas de diâmetro pequeno, abaixo de 4 milímetros. A broca entra desalinhada, o furo sai fora da posição, e você precisa descartar a peça ou fazer um retalho. O furo de centro serve para guiar a ponta da broca. Use um centralizador com punção e martelo, ou uma broca de ponta de aço maciço na furadeira de impacto na velocidade mais baixa possível. Um furo de centro bem feito economiza cerca de 80% dos problemas de posicionamento. Eu já perdi duas chapas de aço porque pulei essa etapa e a broca de 3mm "andou" meio centímetro antes de morder o material. Duas horas de trabalho inutilizadas por preguiça.
Lubrificação: o que funciona e o que é perda de tempo
Água simples funciona para alumínio. O material é macio e a água resfria sem deixar resíduo. Para aço doce, óleo de corte sintético ou óleo de corte à base de sulfocloreto são as melhores opções. Custam pouco e duram muito. Óleo de corte mineral também serve, mas é mais sujo e deixa resíduos que precisam ser limpos depois. Para inox, sulfeto de cloro é o padrão da indústria. A maioria das oficinas sérias usa aquele bidem azul ou verde. Custo médio de uns R$30 a R$50 por litro, mas um litro rende para centenas de furos. A diferença na vida útil da broca e na qualidade do furo é absurda. Funciona como lubrificante e como agente antiaderente ao mesmo tempo. Eu já vi gente usar WD-40 como lubrificante de corte. WD-40 não é lubrificante de corte. É um produto à base de solvente e óleo leve que serve para coisas diferentes. Ele evapora rápido, não aguenta a temperatura de corte e pode até causar corrosão em alguns materiais. Use óleo de corte de verdade. A economia de vinte reais não compensa uma broca de cinquenta queimada e um furo mal acabado.
Diametro, avance e profundidade: números que importam
Quanto menor a broca, mais rápido você deve girar. Essa parece contraditória, mas é verdade. Uma broca de 2mm em aço doce aguenta 1500 RPM. Uma broca de 10mm no mesmo material precisa reduzir para 500 RPM. A razão é simples: a borda de corte externa da broca maior percorre uma distância maior a cada rotação, gerando muito mais calor se a velocidade não for ajustada. O avance, que é a velocidade de penetração da broca no material, também varia conforme o diâmetro. Brocas menores precisam de advance menor porque o núcleo é frágil e quebra com facilidade. Como referência prática, para aço doce com broca HSS: 2mm entra em torno de 0.05mm por rotação, 5mm entra em 0.15mm por rotação, e 10mm entra em 0.3mm por rotação. São valores aproximados que funcionam bem na maioria das situações. Se a furadeira não tiver controle de advance variável, ajuste a força manual para seguir essas referências. Profundidade também importa. Furos profundos exigem retração periódica para limpar o cavaco e resfriar a broca. Se você empurra a broca fundo sem parar, o cavaco fica preso dentro do furo e gera atrito excessivo. O resultado é superaquecimento e possível quebra. A regra prática é retirar a broca a cada dois ou três diâmetros de profundidade para limpar e reaplicar lubrificante.
Quando a broca simplesmente não vai funcionar
Há materiais onde nenhuma broca comum resolve. Superligas como Inconel e Hastelloy exigem ferramentas de carbureto de tungstênio com geometria específica e velocidades muito baixas. Aço endurecido acima de 45 HRC consome brocas comuns em questão de segundos. Ferro fundido cinzento com carbono alto desgasta bordas de corte rapidamente porque as lascas de grafite funcionam como lixa dentro do corte. Para esses casos, a solução é buscar brocas com geometria de ponto especial, como as de 135 graus em vez das tradicionais 118 graus. O ângulo maior distribui o esforço de corte de forma mais uniforme e reduz a força necessária para iniciar o furo. Também ajuda a evitar que a broca patrulhe na superfície dura.
Manutenção básica que evita desperdício
Limpar a broca após o uso é fundamental. Resíduos de metal grudados nas hélices diminuem a capacidade de corte e aumentam o atrito. Um pano com solvente e uma escova de nylon resolvem. Não use azeite ou óleo para limpar, só para lubrificar. Limpar com pano seco também serve, mas solvente remove os resíduos de forma mais completa. Reafilamento só vale a pena com brocas de qualidade. Uma broca HSS boa de marca confiável pode ser reafilada várias vezes. Uma broca genérica chinesa de R$5 não aguenta nem um afiação razoável. O material é inconsistente e o têmpera é irregular. Se a broca está muito gasta, descarte. Tentar afiar uma broca de baixo custo é gastar mais tempo do que o valor dela. Armazenar as brocas separadamente, sem elas se batendo, prolonga a vida útil. O contato entre brocas danifica as arestas de corte. Isso é especialmente importante para brocas de pequeno diâmetro, que são mais frágeis. Caixas organizadoras com compartimentos individuais custam barato e fazem diferença real a longo prazo.

O que eu gostaria de saber antes de começar
Se você está começando agora, compre primeiro uma broca HSS-Co com 5% de cobalto em diâmetros que você vai usar com frequência. Essa é a ferramenta mais versátil para trabalho geral em metal. Evite comprar kits enormes com dezenas de peças que você nunca vai usar. Vai sobrar dinheiro para comprar lubrificante de qualidade e uma peça de centralização boa, que são mais importantes do que quantidades de brocas que vão enferrujar no canto do estoque. Teste sempre em um retalho do mesmo material antes de furar a peça definitiva. Dois minutos de teste economizam horas de retrabalho. A velocidade que funciona no retalho é a velocidade que você vai manter na peça final. Anotar essa configuração numa folha de papel pode parecer exagero, mas garante que você repita o processo certo da próxima vez. O aprendizado é gradual. Nos primeiros meses, você vai queimar algumas brocas e arruinar algumas peças. Isso é normal e faz parte. A diferença entre um iniciante e um experiente é que o experiente sabe exatamente quando parar antes que algo dê errado. Se o cavaco começar a mudar de cor, se o odor de queimado aparecer, se a broca fizer um ruído estranho, pare. Verifique a configuração, ajuste velocidade ou lubrificação, e retome. Forçar sempre é a pior escolha.
Galeria
-
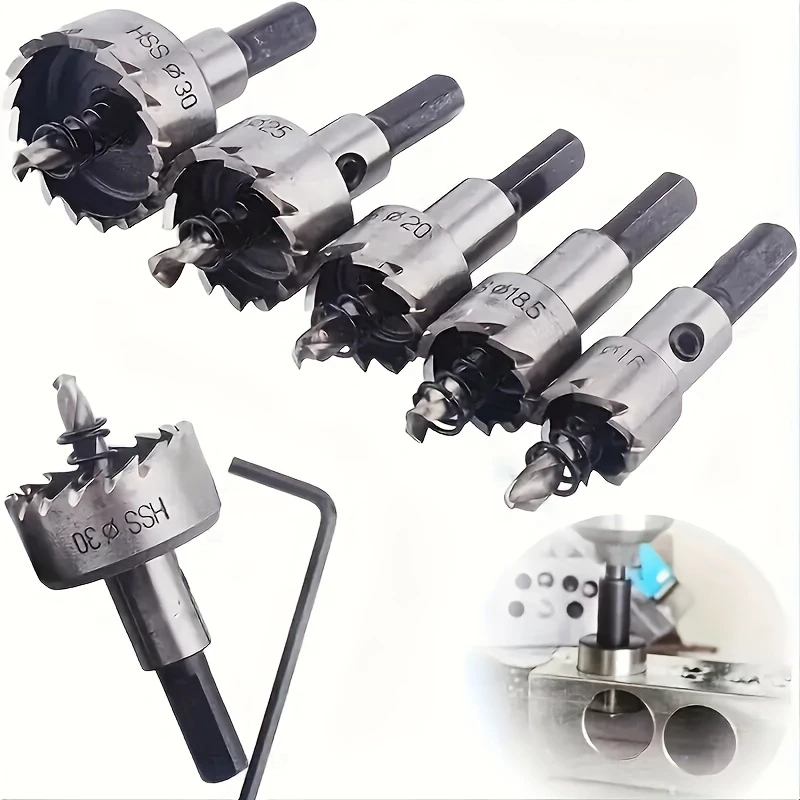
Kit 5 Brocas Serra Copo Furar chapa Metal Aço Ferro 16/20/2530/32mm ... -
Jogo Brocas Aço Rapido Furar Metal Madeira Plastico Aluminio Furadeira ...