Caixa De Papel Molde
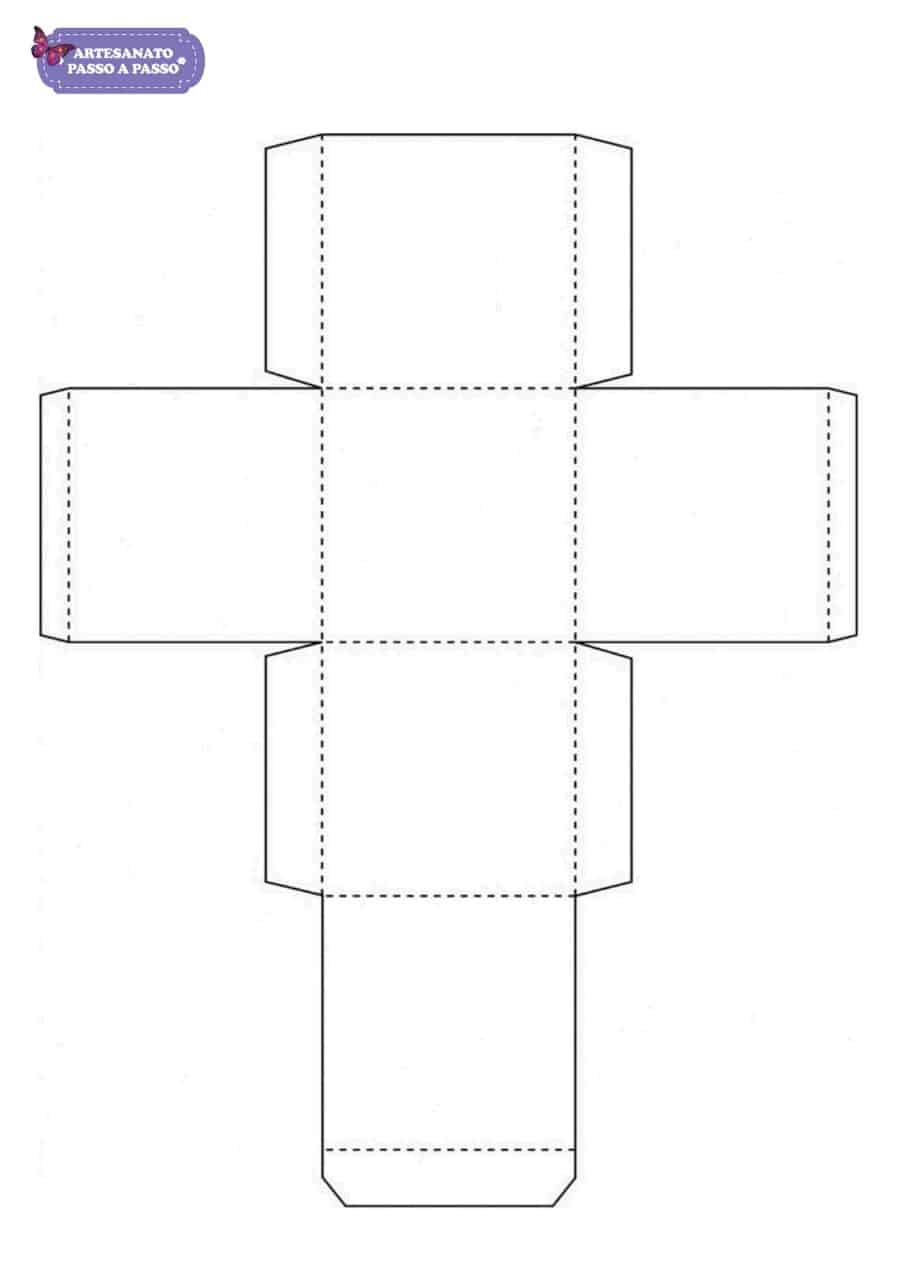
Como montar caixas de papel molde: o que realmente funciona na prática
Você já tentou produzir caixas de papel molde em pequena escala e terminou com peças retorcidas que não fecham direito? Isso é mais comum do que parece. O processo envolve basicamente moldagem por sucção, secagem e corte, mas os detalhes é que definem se o resultado final é utilizável ou lixo. A primeira coisa que precisa entender é que o molde não é apenas uma forma. A geometria da rede de sucção, a quantidade de água que você arranca e o tempo de pressão são interdependentes. Mude um parâmetro e os outros dois precisam se ajustar junto. Se você tratar isso como receita fixa, vai ter prejuízo logo na segunda corrida.
O que é caixa de papel molde
Caixa de papel molde é uma embalagem produzida a partir de polpa de celulose modelada sobre um formato específico, geralmente por processo de moldagem úmida com sucção a vácuo. O material começa como uma suspensão aquosa, é depositado sobre o molde, a água é removida e a peça é secada e desmoldada. Diferente do papelão ondulado furado e colado, essa caixa nasce já com o formato tridimensional, o que elimina etapas de montagem mecânica. O setor mais comum de aplicação é proteção de produtos eletrônicos, embalagens alimentícias e itens frágeis. A vantagem real é a sustentabilidade: material reciclável, biodegradável e, em muitos casos, feito de conteúdo reciclado. A desvantagem imediata é que o custo fixo do molde de metal ou silicone limita economicamente lotes pequenos, a menos que você tenha acesso a uma prensa de baixo tonelagem e controle de temperatura decente. Se o seu objetivo é prototipagem ou teste de mercado, considere fazer primeiro com espuma ou silicone curado, porque o alumínio usinado pode custar entre R$800 e R$3.500 dependendo do tamanho e da complexidade.
Aqui vale um ponto que pouco gente menciona: a espessura da parede não é uniforme só porque o molde tem a mesma profundidade em todo lugar. A água drena mais rápido nas áreas expostas diretamente à sucção e mais devagar nos reentrantes. O resultado é que as abas e cantos tendem a ser mais espessos e, portanto, mais resistentes, enquanto as faces centrais ficam finas demais se o tempo de formação for muito curto. A correção não é aumentar a pressão — é alongar o tempo de formação ou ajustar a distribuição dos canais de drenagem no molde. Outro erro recorrente é confiar na secagem apenas com ar quente. A secagem superficial cria uma crosta que trava a umidade interna. Quando a peça esfria, ela encolhe de forma desigual e warps. O workaround que eu uso é secagem em duas etapas: primeiro a temperatura média (cerca de 80 a 90 graus Celsius) por um tempo mais longo para sair a maior parte da água livre, depois um bake final em temperatura mais alta por poucos minutos só para estabilizar. No total, esse ciclo economiza cerca de 30% de rejeito em lotes menores.
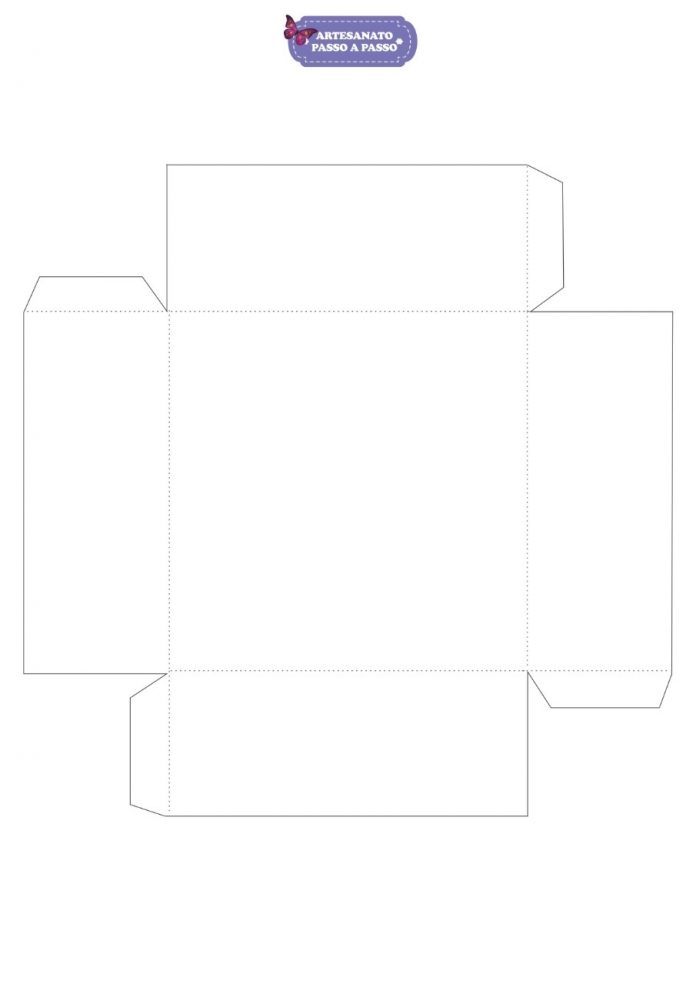
Montando o processo passo a passo
O fluxo operacional básico segue esses passos. A preparação da polpa começa com a hidratação da fibra seca, que pode levar de 4 a 8 horas dependendo do tipo de celulose e do teor de conteúdo reciclado. AConsistência inicial costuma ficar entre 3% e 5%. Se passar de 6%, a formação da peça fica irregular e o molde entope mais rápido. Se ficar abaixo de 2%, você perde produtividade porque a drenagem demora e a peça sai frágil. Na etapa de moldagem, o tambor ou o molde plano é imerso na suspensão, a sucção é ativada e a água passa pelo material, deixando a fibra organizada. O tempo de sucção varia conforme o peso desejado da peça. Para caixas pequenas de até 200 gramas, entre 5 e 15 segundos costumam ser suficientes. Para peças maiores, acima de 500 gramas, o tempo sobe para 20 a 45 segundos. A pressão de vácuo ideal fica entre 0,4 e 0,7 bar. Acima disso, você corre o risco de deformar o molde flexível se estiver usando silicone, e o acabamento superficial fica áspero porque a fibra é puxada com violência. Após a formação, a peça sai com teor de umidade de cerca de 45% a 55%. Aí entra a secagem. Em prensas industriais, há plaquetas aquecidas que selam a peça e completam a remoção de água, reduzindo o teor para 8% a 12%. Em setup caseiro ou de oficina, você pode usar estufa com circulação de ar ou até mesmo secadores industriais portáteis, mas o tempo dobra ou triplica. Prepare-se para trabalhar com peças por várias horas antes de liberar o lote.
A desmoldagem exige cuidado. Se a peça ainda estiver muito úmida, ela rasga nos cantos. Se estiver muito seca, ela encolheu tanto que travou no molde. O teste prático é simples: a borda deve ceder levemente sob pressão dos dedos sem amassar. Se amassar, volta para a estufa por mais 15 minutos. Se estiver rígida como plástico, já venceu o prazo ideal e vai precisar de força para remover, o que aumenta o risco de danos. O acabamento final inclui rebarbação, que é o corte das sobras de fibra que extrudaram nas bordas do molde. Isso pode ser feito com tesoura, cutter ou guilhotina, dependendo do volume. Caixas que precisam de acabamento visual podem receber lixamento leve, mas isso gera pó e altera as dimensões em até 0,5 milímetro por lado, então mede tudo novamente antes de empilhar.
Problemas comuns e soluções práticas
Peças que vêm com marcas d'água ou manchas claras após a secagem geralmente indicam distribuição desigual de sucção. Verifique se os canais do molde não estão parcialmente obstruídos por resíduo de fibra. Limpeza com jato de água em pressão moderada resolve na maioria das vezes. Evite produtos químicos agressivos para limpar o molde, porque eles podem alterar a superfície e comprometer a adesão da próxima camada de polpa. Se as caixas saem com distorção dimensional, o problema pode ser a direção das fibras durante a formação. Na moldagem por sucção, as fibras tendem a se alinhar paralelamente ao fluxo da água. Isso cria anisotropia: a peça encolhe mais numa direção do que na outra. A correção prática é rodar o molde 90 graus em relação à direção de sucção ou fazer uma segunda camada de formação em sentido contrário, embora isso aumente o ciclo em cerca de 20 segundos por peça. Um problema que eu enfrentei pessoalmente foi com caixas destinadas a embalagens de produtos pesados, acima de 1 quilo. As paredes internas inchavam e quebravam durante o transporte mesmo com espessura adequada. A causa não era a qualidade da polpa, e sim a falta de reforço nas arestas. A solução foi adicionar uma camada extra de fibra nas bordas internas usando um molde secundário ou uma insert mold, que é uma peça auxiliar colocada dentro do molde principal antes da sucção. Esse acréscimo elevou a resistência ao esmagamento em cerca de 40% sem aumentar significativamente o peso total.

Outro ponto que muita gente ignora: a dureza da água interfere diretamente na qualidade da peça. Água com alto teor de cálcio e magnésio causa precipitação de sais nas fibras, o que deixa a superfície manchada e reduz a resistência. Se você não tem tratamento de água, use água destilada ou osmotizada na mistura da polpa. O custo adicional é baixo comparado ao desperdício de lotes inteiros com defeito.
Limitações reais do processo
Caixa de papel molde não é solução para tudo. Ela não funciona bem para peças que precisam de bordas afiadas ou precisão dimensional milimétrica, porque o encolhimento durante a secagem varia de 2% a 5% dependendo da composição da polpa e das condições de secagem. Se o seu projeto exige tolerância inferior a 0,3 milímetro, considere injetar plástico reciclado ou usar chapas de papelão compressado cortadas a laser. Também não é econômico para produções muito pequenas. O setup inicial, incluindo moldes, preparação de polpa e ajustes de máquina, pode levar de 2 a 4 horas antes da primeira peça boa. Se você precisa de apenas 20 caixas, o custo por unidade vai ser alto. Nesse caso, terceirize a produção para uma fábrica que já tenha o molde adequado ou use impressão 3D com filamento de PLA reforçado como alternativa prototípica. Outra limitação importante é a resistência à umidade. Papel molde absorve água e perde resistência rapidamente se exposto a ambientes com umidade relativa acima de 70%. Se o produto final será armazenado em estoque não climatizado ou enviado para regiões tropicais, aplique um revestimento hidrofóbogo à base de cera ou polímero biodegradável. Isso adiciona custo e tempo, mas evita que a caixa amoleça e colapse antes de chegar ao consumidor.
Se o seu orçamento é apertado e você precisa de volume, o caminho mais viável é negociar com fabricantes estabelecidos que tenham moldes genéricos ou semipopulados. Assim você paga apenas pelo acabamento personalizado, que costuma ser muito mais barato do que desenvolver um molde novo do zero. O investimento inicial cai de alguns milhares para algumas centenas de reais, e o tempo de entrega fica entre uma e duas semanas em vez de seis a oito semanas para produção própria. No final das contas, caixa de papel molde é uma técnica que funciona muito bem quando você respeita as variáveis e não tenta forçar o processo além do que ele suporta. Entenda a polpa, domine a secagem, controle a umidade e não tenha medo de ajustar parâmetros conforme o lote. O resto é prática repetida até o padrão ficar consistente.
Galeria
-
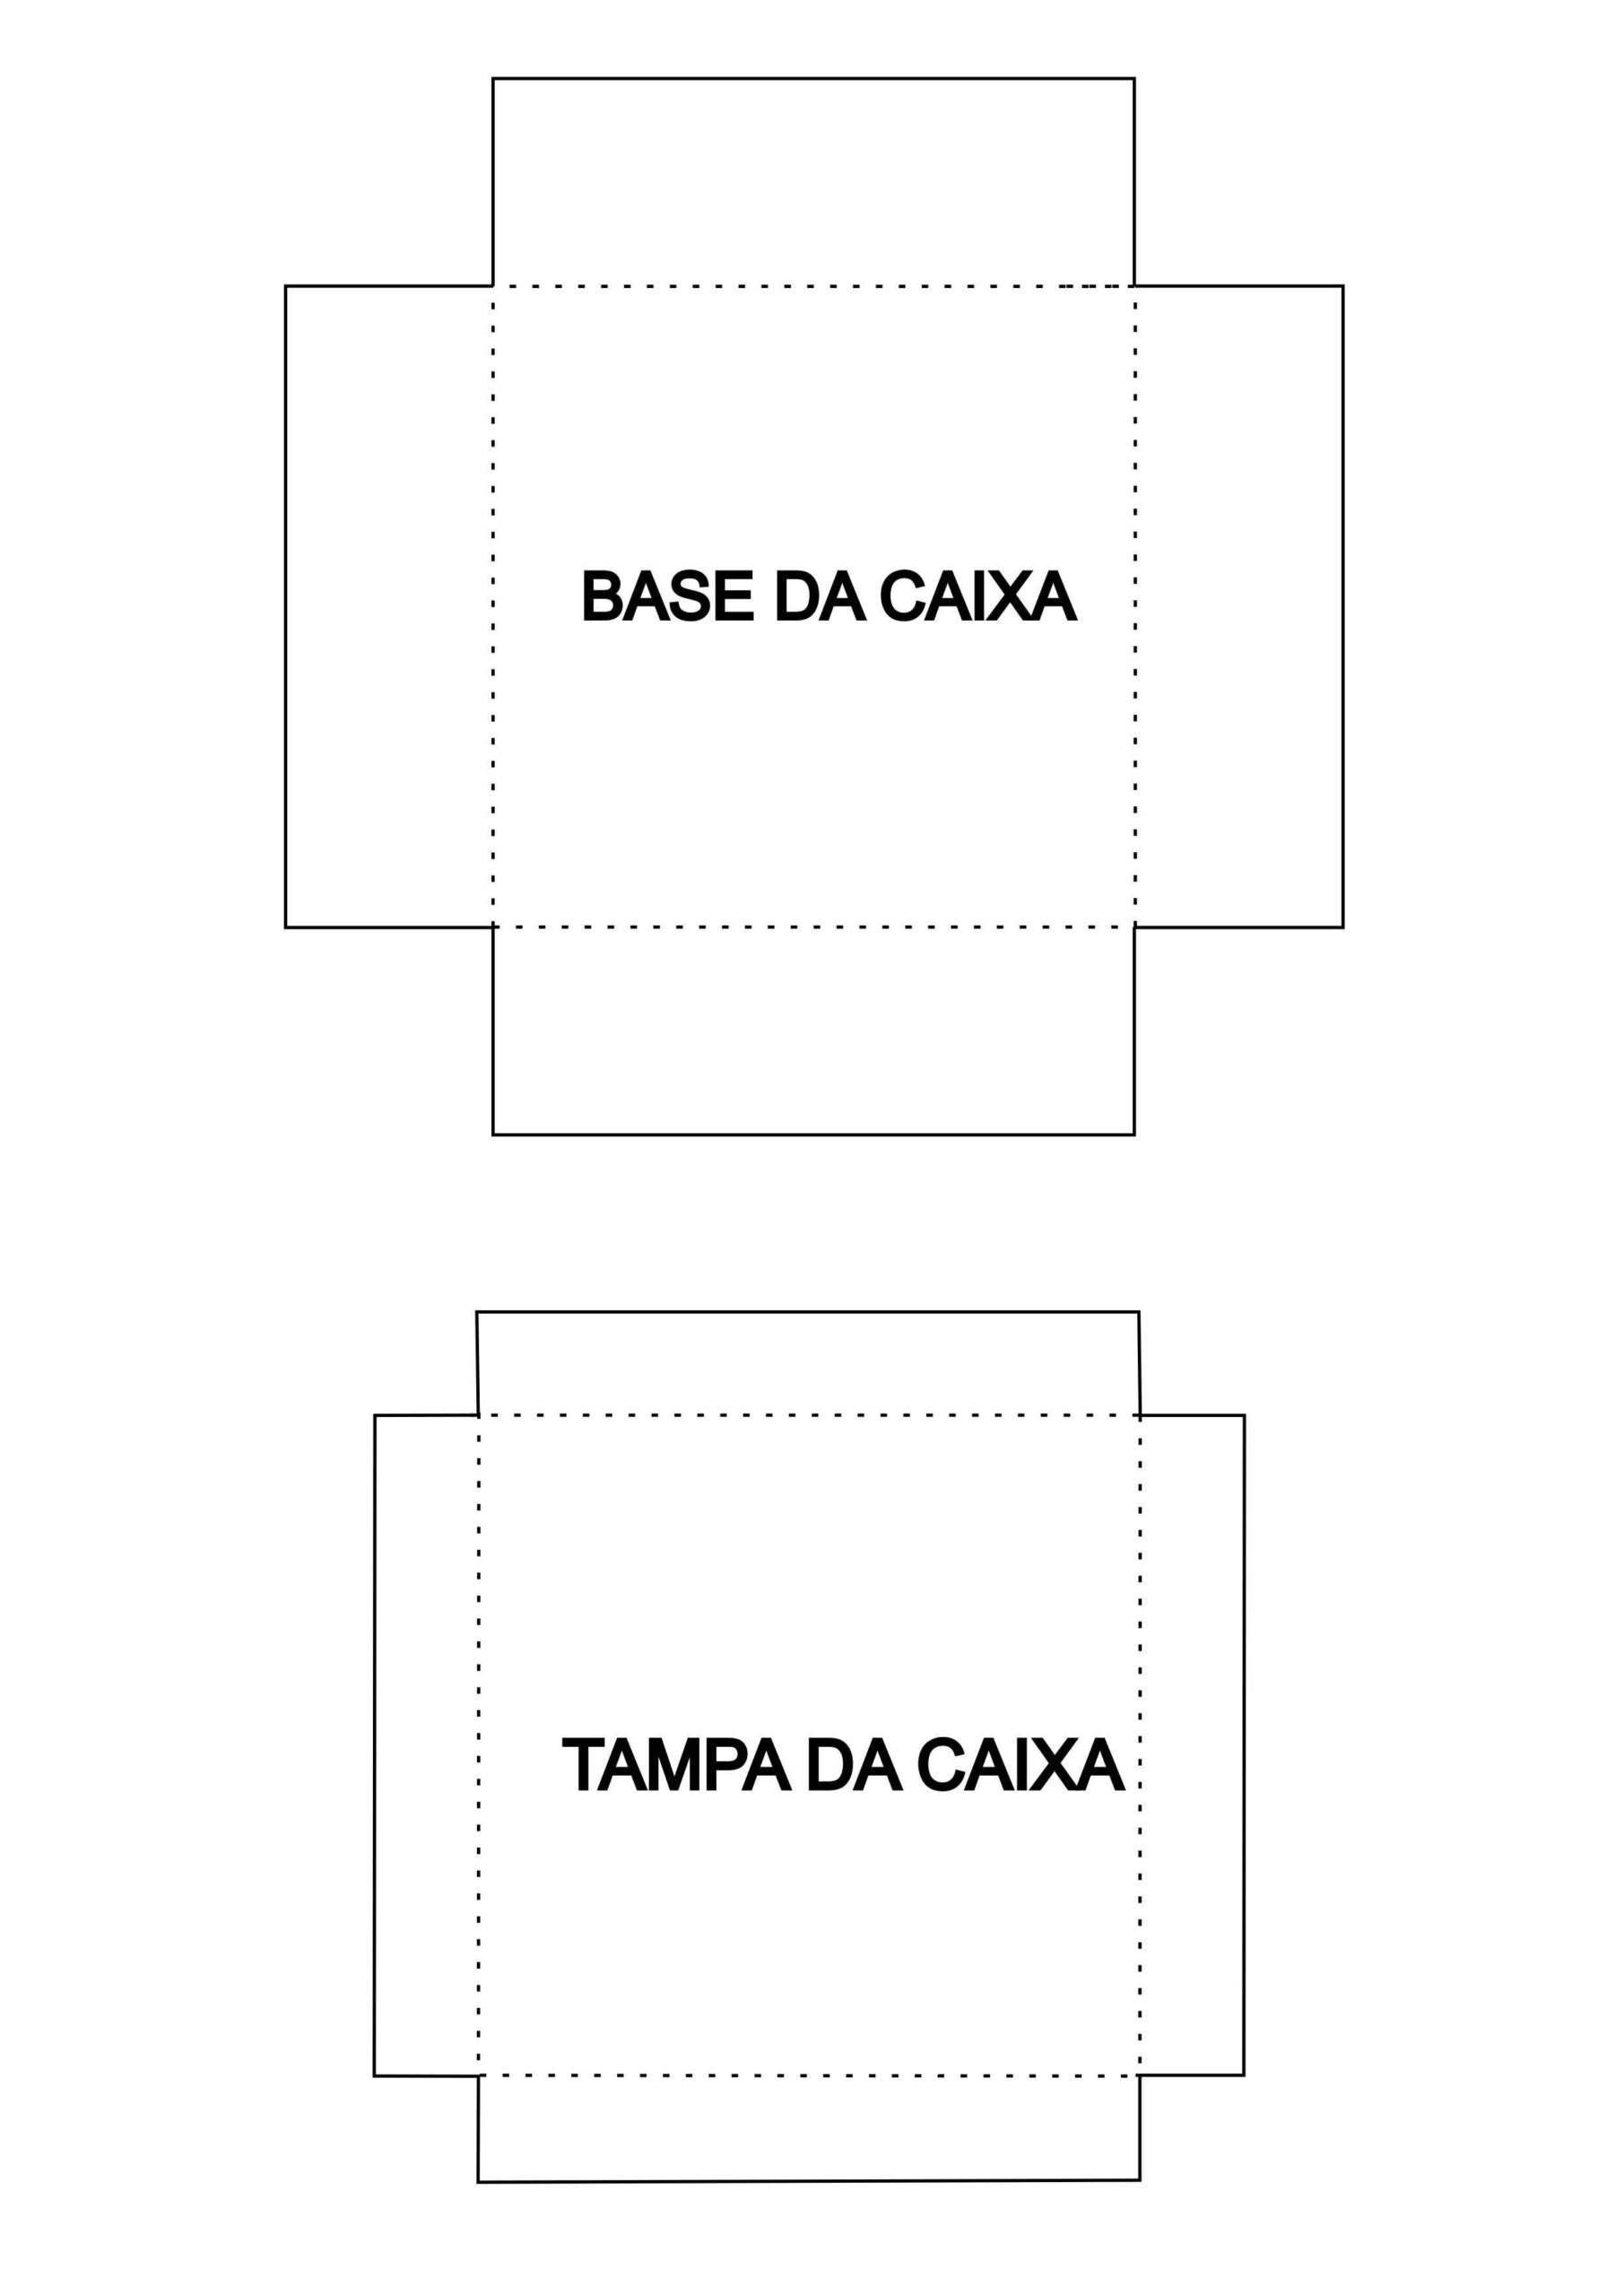
Molde De Caixa De Papel Retangular Com Tampa Para Imprimir 640x480 -
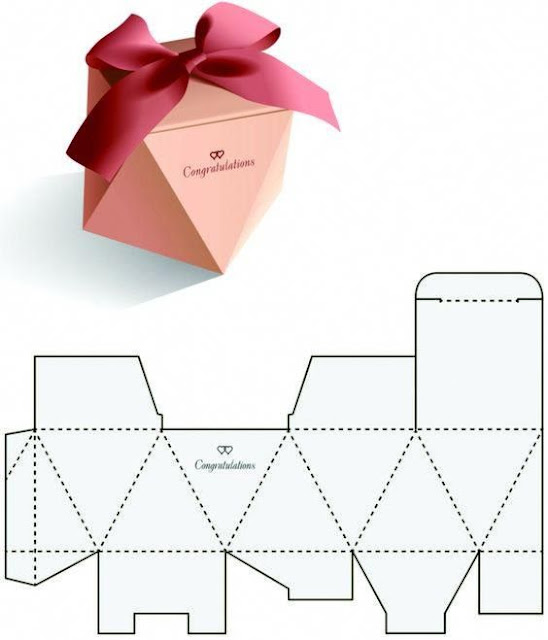
120 Molde de caixa de papel para Imprimir: Vários Modelos - Ver e Fazer
