Caldeiraria Industrial O Que Faz
O que é caldeiraria industrial, na prática
Caldeiraria industrial é o conjunto de operações de trabalho com chapas metálicas — corte, dobra, conformação, soldagem e montagem — aplicadas à fabricação de componentes para equipamentos que operam sob pressão, calor ou condições severas. O termo abrange desde a confecção de vasos de pressão e trocadores de calor até dutos de exaustão, carcaças de reatores e estruturas de suporte para sistemas térmicos. Não se trata apenas de "dobrar metal". É uma disciplina que exige conhecimento de tenacidade, coeficiente de expansão térmica, sequências de soldagem, tratamentos térmicos pós-solda e normas específicas para cada aplicação. O escopo de atuação é amplo. Aqui estão os principais ramos: Vasos de pressão e recipientes: tanques armazenadores, separadores trifásicos, autoclaves, colunas de destilação. São fabricados conforme normas como ASME Seção VIII e NPBS-11 no Brasil. O processo envolve corte de chapas, curvamento em prensa ou trinco, soldagem de costuras longitrudinais e circumferenciais, montagem de acessórios (bocais, suportes internos, defletores) e ensaios não destrutivos (radiografia, ultrassom, líquidos penetrantes).
Trocadores de calor: casco e tubos, placas, a ar. A caldeiraria entra na fabricação do casco, dos cabeçotes, dos dicionários e das bridas de conexão. A precisão dimensional é crítica aqui porque o alinhamento dos tubos com os furos dos tubulares a taxa de falha por vibração e fretting. Dutos e exaustores: condutas para gases quentes, sistemas de escapamento de fornos, dutos de caldeiras a combustível. Usam-se chapas mais finas, frequentemente galvanizadas ou de aço carbono simples, mas asoldagem deve respeitar o espessamento e o pré-aquecimento adequados para evitar trincas a frio. Estruturas de suporte e carcaças: bases para torrões de refinaria, abrigos para trocadores, proteções térmicas. Muitas vezes subestimados, esses itens representam grande volume de produção em plantas industriais.
Como o processo funciona no dia a dia
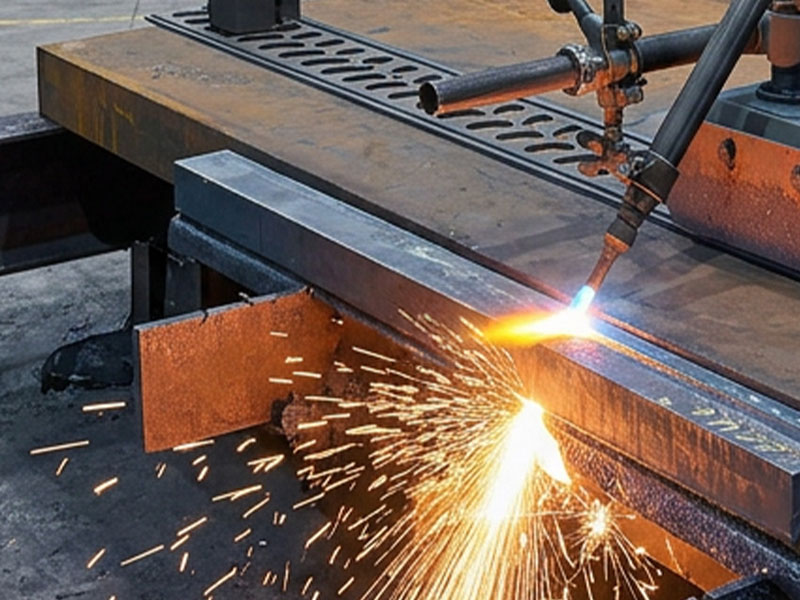
O fluxo típico começa com a recepção da planilha de fabricação, que contém as quotas, os materiais especificados, os desenhos aprovados e as exigências de ensaio. O primeiro passo é o planejamento operacional — isso define se o trabalho vai para a linha de produção normal ou precisa de uma célula especializada. Chapas grossas acima de 25 mm exigem preparo de borda diferente. Materiais com teor de carbono elevado precisam de controle de hidrogênio na soldagem. Coisas simples que quem nunca viu uma ordem de fabricação no chão de fábrica esquece de considerar até o serviço dar errado. O corte pode ser feito por oxicombustível, plasma, laser ou cizalhamento, dependendo da espessura e da geometria. Para espessuras menores que 6 mm, o cizalhamento é rápido e econômico. Acima disso, o plasma ou o laser oferecem melhor qualidade de borda e menos retrabalho. O ricado é comum, mas gera rebarba que precisa ser removida antes da montagem. O curvamento de chapas para formar cilindros é uma das operações mais críticas. A maioria das oficinas usa curvadoras de três rolos. O problema é que cada material tem um índice de recuperação elástica diferente. Aço carbonos SAE 1020 volta cerca de 2 a 3 graus após a passagem final nos rolos. Aços inoxidáveis 304 e 316 têm recuperação maior, podendo ultrapassar 5 graus. O operador experiente supercurva propositalmente e depois verifica com prumo e trena. Não adianta confiar cegamente na máquina.

A soldagem é o coração do processo. Sequência de soldagem em costuras longitrudinais de vasos de pressão deve seguir o método de soldagem em etapas, com interrupções para alívio de tensões residuais quando especificado pelo código. Já vi costuras de 12 mm de espessura em aço carbono que foram soldadas em sequência contínua sem controle térmico e o resultado foi empeno de 8 mm em um vaso de 2 metros de diâmetro. O retrabalho de endireitamento com calor local e martelamento controlado levou duas semanas extras e custou caro em horas homem.
Pontos que ninguém ensina nos cursos básicos
O primeiro ponto é que o controle de seqüência de montagem é mais importante que a habilidade do soldador. Uma montagem bem travada com dispositivos fixos (jigs) elimina até 70% dos empenos que aparecem na inspeção final. Dispositivos de contenção feitos com chapas de sucata e pinos soldados funcionam bem se forem dimensionados corretamente para as forças de contração esperadas. O segundo ponto é o tratamento térmico pós-solda (PWHT). Não é opcional quando a norma exige. Para vasos de pressão em aço carbono com espessura superior a 32 mm, o PWHT é obrigatório pela ASME. No Brasil, a NR-13 também exige análise de risco para cada equipamento. O aquecimento deve ser feito de forma uniforme, com termopares posicionados estrategicamente. Já vi uma caldeiraria que fez PWHT usando maçaricos convencionais em vez de fornos indução ou resistências. O resultado foram zonas térmicas desiguais que geraram trincas microscópicas detectadas apenas por partículas magnéticas. O vaso foi rejeitado e reciclado. Isso aconteceu em 2019 numa loja de médio porte em Uberlândia. Aprendi isso na prática depois de perder um contrato de manutenção preventiva por causa de um relatório de ensaio reprovado. O terceiro ponto, menos óbvio: o acabamento superficial dos cordões de solda em equipamentos que entram em contato com fluidos corrosivos não é estética. Rebaixos, poros e salpicos criam bolsões onde a corrosão sob tensão se inicia. A normatização exige acabamento por lixamento ou usinagem para certas aplicações. Muitos fornecedores cortam esse custo achando que o líquido penetrante aprova o serviço. O líquido penetrante revela descontinuidades abertas na superfície, mas não avalia a integridade estrutural do cordão.
Limitações reais da caldeiraria industrial
O principal gargalo é a disponibilidade de mão de obra qualificada. Soldadores certificados por código (ASME Section IX, ISO 9606) são escassos no Brasil. A tempo médio de treinamento para um soldador NDT nível II em ultrassom é de 6 a 8 meses. Isso significa que muitas oficinas acabam terceirizando os ensaios, o que aumenta o lead time em 15 a 30 dias úteis. Outro limite é a capacidade das curvadoras. Chapas acima de 50 mm de espessura exigem prensas hidráulicas de alta tonelagem, que nem todas as caldeirarias possuem. Quando isso acontece, o curvamento é feito em múltiplas passagens com aquecimento intermediário, o que altera a microestrutura do material na zona curva se não houver controle rigoroso da temperatura. O resultado pode ser uma zona afetada pelo calor alargada e com dureza fora da especificação. Para espessuras muito finas (abaixo de 2 mm), o processo convencional de soldagem TIG com aporte térmico controlado é adequado, mas a distorção térmica torna-se proporcionalmente maior. O uso de selladores de fixação por pontos e pré-distorção inversa são técnicas necessárias, mas poucas oficinas documentam esses procedimentos. O resultado é que cada peça única exige adaptação empirica.

Considerações finais sobre o tema
Caldeiraria industrial não é um serviço padronizável comousinagem CNC ou laminação. Cada projeto tem variáveis únicas: material, espessura, geometria, exigência de ensaio, sequência de montagem, clima da oficina. O que funciona para um tanque de água pressurizada de 500 litros não serve para um separador de alta pressão de 4 metros de comprimento. A diferença está nos detalhes de engenharia que acompanham a execução. Quem contrata caldeiraria industrial deve exigir a documentação completa: relatório de procedimento de soldagem (WPS), qualificação do soldador (PQR), protocolos de ensaio não destrutivo e certificado de traçado de material (MTR). Sem isso, não há como garantir que o equipamento atenda à norma projetada. A economia inicial de contratar uma oficina sem estrutura documental pode significar uma parada de planta inteira quando o equipamento falhar durante a operação.
Galeria
-

Tudo o que a sua empresa precisa saber sobre Caldeiraria Industrial ... -

Caldeiraria Industrial: O Que é, Importância e Principais Aplicações - Bona -

CIB | Caldeiraria Industrial Brasileira | Estruturas Metálicas de ...
