Chave Para Dobrar Ferro

O que é e quando realmente precisa
A chave para dobrar ferro é uma ferramenta manual ou hidráulica usada para curvar barras de aço CA-50 e outros perfis em construsções civis. Parece simples, mas o mercado vende de tudo: alavancas improvisadas, máquinas portáteis baratas, equipamentos pesados de canteiro. Escolher errado custa tempo e material desperdiçado. No dia a dia, eu uso principalmente uma chave hidráulica portátil com matriz trocável. Ela aceita barras de 5/16 até 3/8 polegadas com facilidade. Barras maiores exigem máquina fixa ou serviço terceirizado. Já vi gente tentar dobrar 5/8 com alavanca manual e acabar entortando a peça antes do ângulo fechar. Não recomendo.
Escolhendo a chave para dobrar ferro certa
O primeiro erro é medir só o diâmetro da barra. Precisa verificar também o raio mínimo de dobra. A norma NBR 7480 define que o raio interno não pode ser menor que 4 vezes o diâmetro da barra para aço CA-50. Se a matriz da sua chave tiver um furo muito apertado, você está violando a norma e criando um ponto de fragilidade na armadura. Segundo erro comum: ignorar o retorno elástico. O ferro volta uns 2 a 5 graus depois de soltar a pressão. Eu sempre dobro 3 graus a mais do que o ângulo desejado e depois verifico com transferidor. Em temperaturas abaixo de 10°C, esse retorno aumenta para cerca de 6 graus. No verão, estabiliza em torno de 2 graus. Esse detalhe faz diferença em estribos fechados onde a tolerância é milimétrica. Terceiro ponto: a força necessária. Uma barra de 5/16 dobrada em 90 graus pede cerca de 2,5 toneladas de força. Uma de 3/8 sobe para 4,5 toneladas. Chaves hidráulicas manuais de boa qualidade trabalham na faixa de 10 toneladas, o que dá margem confortável. As baratinhas de 6 toneladas ficam no limite e acabam travando no meio do processo.
Como dobrar na prática
Monte a matriz correspondente ao diâmetro da barra. Verifique se ela está limpa e sem rebarbas. Insira a barra até o fundo do apoio e alinhe a marca de referência com o indicador de ângulo. Aplique pressão de forma contínua, sem golpes secos. Golpes causam trincas microscópicas no aço, especialmente em barras retrabalhadas ou expostas à intempérie. Para estribos fechados com dois ganchos de 135 graus, o procedimento é: marcare os pontos de dobra na barra, fazer o primeiro dobra, repositionar, fazer o segundo, e finalizar com os ganchos. O gancho precisa ter comprimento mínimo de 6 vezes o diâmetro da barra e nunca inferior a 7,5 cm conforme a NBR 6118. Um gancho curto demais não desenvolve aderência suficiente e pode escorregar dentro do concreto. Um problema específico que tive: ao dobrar estribos de 5/16 para uma viga de 30x60 cm, notei que as pontas dos ganchos estavam batendo nos longos da armadura principal e impedindo o posicionamento correto. A solução foi ajustar o ângulo do gancho de 135 para 140 graus, o que abriu cerca de 1,2 cm de folga. Funcionou, mas precisei refazer o gabarito de marcação.

Erros que vejo todo dia no canteiro
Dobrar ferro aquecido para "facilitar" o trabalho. O aço perde resistência mecânica acima de 400°C. Você economiza força na hora da dobra mas compromete a classe do material. Não vale a pena. Usar a mesma matriz para diâmetros diferentes. O ajuste fica folgado, a barra escorrega, e o ângulo sai errado. Além disso, o desgaste prematuro da matriz encarece o equipamento a longo prazo. Não verificar a perpendicularidade dos braços do estribo. Um estribo torta gera cobrimento desigual e comprometimento estrutural. Um prumo de mão resolve em 10 segundos.
Comprar chave sem considerar a produção esperada. Para pequenos reparos, uma alavanca manual resolve. Para uma obra com mais de 2 toneladas de armadura por dia, invista em hidráulica ou serviço de siderurgia. O custo horas-homem embala rápido.
Manutenção básica
Limpe as matrizes após o uso. Remova resíduos de concreto e oxidez com escova de aço. Aplique uma fina camada de graxa ou óleo vegetal nas superfícies de contato. Verifique o nível de óleo hidráulico periodicamente. Vazamentos são silenciosos e começam com pequenas manchas na lateral do cilindro. Se a bomba não pressuriza após várias cursos de alavanca, inspecione a válvula de alívio. Na maioria das vezes é apenas sujeira presa no assento da válvula. Limpe com solvente e monte de novo. Raramente precisa trocar a válvula inteira. O uso contínuo com matrizes desgastadas causa marcas de profundidade variável nas barras. Essas marcas funcionam como concentradores de tensão. Troque as matrizes quando o diâmetro interno do furo aumentar mais de 0,5 mm em relação ao novo.

Quando não usar
Barras de diâmetro superior a 5/8 polegadas pedem equipamento pesado ou corte e emenda por overlap conforme projeto. Forçar uma chave portátil nesses casos quebra o mecanismo ou distorce a barra de forma irreversível. Aço Inox não dobra da mesma forma. Ele encrua rapidamente e trinca com facilidade. Se o projeto exigir curvas em inox, use dobradeira com rolos e controle de temperatura. Barras já submetidas a corte por oxicorte ou solda próxima à região de dobra perdem propriedades na zona afetada pelo calor. Não dobre nesse trecho. Corte a parte comprometida e refaça.
A ferramentas de baixa qualidade encontradas em feiras e mercados livres costumam ter cilindros com tolerância apertada e vedações precoces. O preço atrai, mas a troca frequente de retentores e o tempo parado compensam menos do que parece. Um equipamento de marca consolidada amortiza o custo em cerca de 18 meses de uso regular comparado a duas trocas de ferramentas baratss.
Galeria
-

Chave Para Dobrar Ferro Vergalhão 3/8 Dupla 10x12mm Cromada | MercadoLivre -
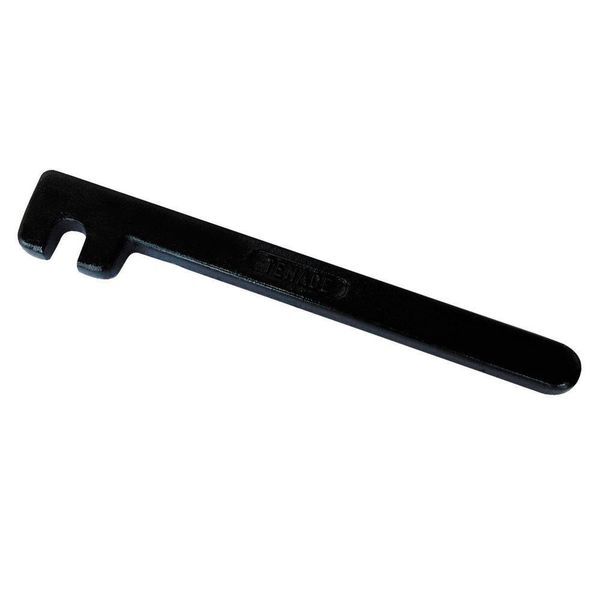
Chave Para Dobrar Ferro 5/16" - Tenace | Leroy Merlin -

Chave para Dobrar Ferro 1/4 Pol. - VONDER-3322000014
