Coeficiente De Expansao Termica
Por que peças que deveriam caber simplesmente não cabem depois que esquentam
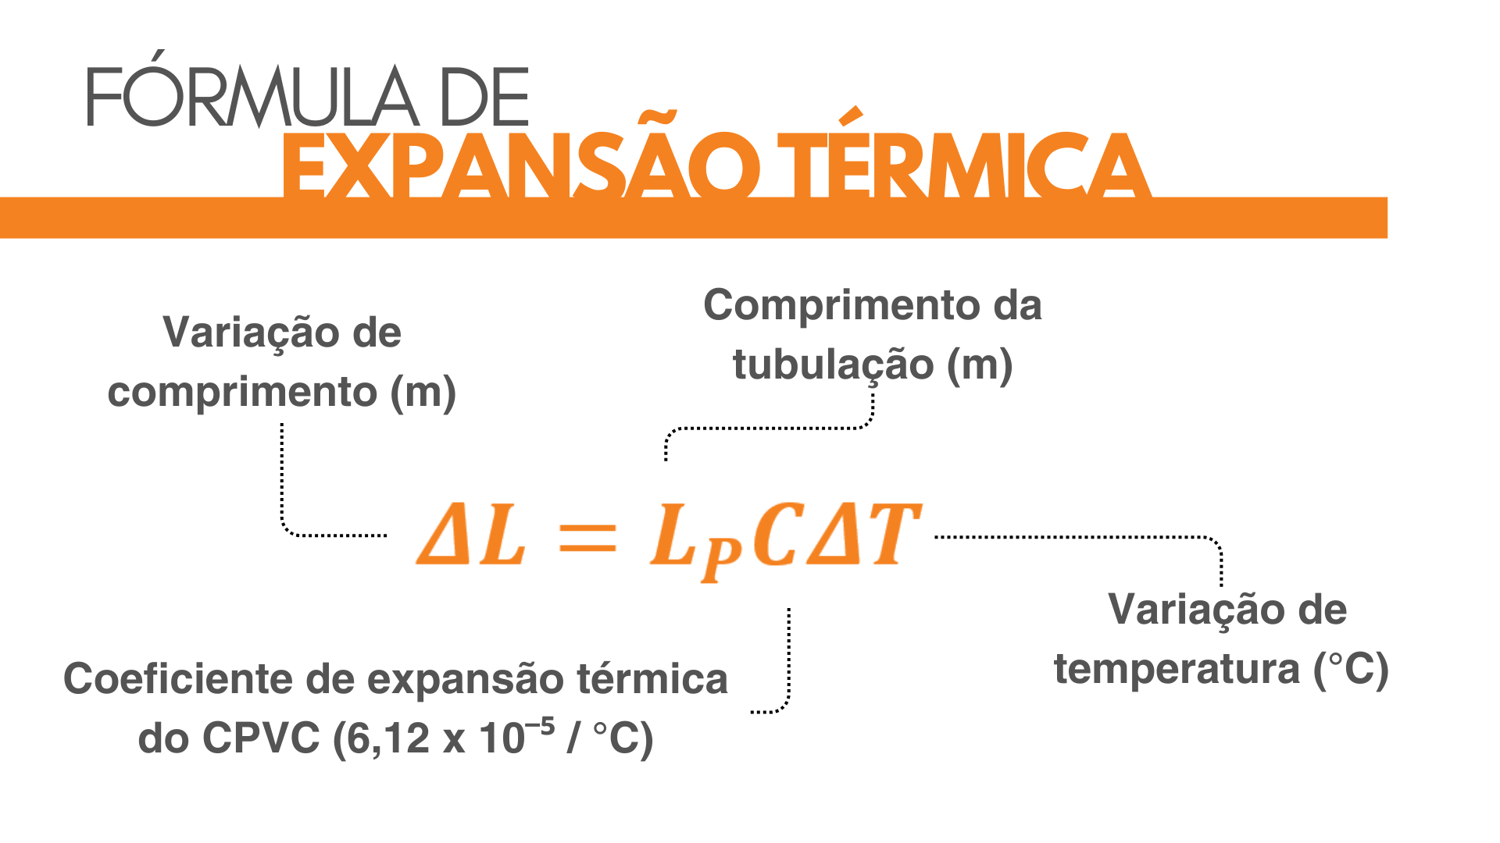
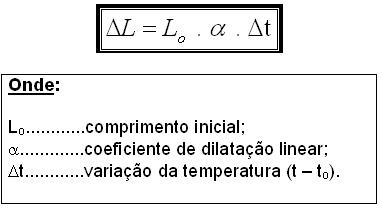
Eu estava montando um conjunto de rolamentos com mancais de ferro fundido e eixos de aço em uma oficina sem climatização controlada. O ar condicionado tinha acabado de queimar na semana anterior e a temperatura interna subiu para cerca de 38 graus no começo da tarde. O coeficiente de expansao termica do aço estrutural em torno de 11 a 12 por grau Celsius multiplicado pelo comprimento do eixo já gerava folga negativa considerável. Eu medi o diâmetro do veio com um paquímetro digital na manhã seguinte quando ainda estava fresco, e ele entrou no mancal sem resistência nenhuma. Naquela tarde, a montagem sequer era possível sem forçamento, o que comprometia o calibrosamente esperado de 0,02 milímetros a menos de interferência. Esse tipo de coisa acontece com frequência quando se ignora a variação térmica, não porque o conceito seja obscuro, mas porque os manuais de projeto raramente indicam a margem de erro tolerável para condições reais de trabalho. O coeficiente de expansao termica linear, representado pela letra grega alfa, mede o quanto um material altera seu comprimento por unidade de variação de temperatura. A unidade mais comum no Brasil é por grau Celsius ou por Kelvin, e a equivalência numérica entre elas é direta porque os incrementos são idênticos. Em engenharia mecânica, os valores que você encontra nos catálogos variam conforme a liga ou o polímero. Aço carbono gira em torno de 11,5 por grau Celsius. Alumínio series 6000 fica perto de 23 por grau Celsius. Policarbonato ultrapassa 70 por grau Celsius. Isso significa que uma barra de alumínio de um metro sofre aproximadamente 23 micrômetros de expansão por cada grau de aumento de temperatura, enquanto uma barra idêntica de aço cresce apenas 11,5 micrômetros no mesmo cenário. Parece pouco, mas em eixos de transmissão de dois metros com ajustes de precisão classe H7, o acúmulo ao longo do trecho pode comprometer o jogo axial se o esquema de fixação não prever movimento livre. A fórmula básica é delta L igual a alfa vezes L zero vezes delta T, onde L zero é o comprimento na temperatura de referência e delta T é a diferença entre a temperatura final e a inicial. O problema é que muitos engenheiros aplicam essa expressão assumindo alfa constante, e ele não é constante. Para materiais não metálicos, para ligas de titânio em grandes faixas térmicas ou para compósitos, o coeficiente varia substancialmente. Em concreto armado, por exemplo, o valor médio usado em projetos varia de 6 a 8 por grau Celsius, mas esse número muda conforme o agregado, o teor de umidade e a idade do material. Se você estiver fazendo um cálculo de dilatação em uma ponte de concreto armado com vão de 40 metros e amplitude térmica anual de 25 graus, o resultado esperado fica entre 6 e 8 milímetros, mas a tolerância real que aparece no campo pode variar cerca de 15 por cento para mais ou para menos dependendo da composição exata do concreto e da taxa de hidratação no momento da concretagem.
Método prático para calcular sem errar na planilha
O passo mais ignorado é definir claramente a temperatura de referência. Projetos costumam adotar 20 graus Celsius como padrão, mas se você está montando equipamentos em um ambiente a 28 graus ou usando lubrificantes que operam estabilizados em 60 graus, a temperatura de projeto muda completamente o resultado. Eu costumo anotar no desenho técnico não apenas a faixa térmica de operação, mas também a temperatura de montagem prevista. Se a montagem ocorre em chão de fábrica entre 18 e 32 graus, o worst case é calcular com 32 graus para ver quanto de interferência adicional surge, e depois verificar se o ajuste ainda cabe dentro da folga mínima exigida pela norma. Para componentes simétricos em série, como trilhos de guias lineares ou perfis de sustentação de máquinas CNC, você soma os deltas individuais ao longo de todo o percurso. Um sistema de três módulos de 500 milímetros cada com furos passantes de fixação que permitem migração axial absorve naturalmente cerca de 34 micrômetros por grau para alumínio, enquanto um sistema fixo nas duas extremidades transforma aquela expansão em tensão interna e deformação. O jeito mais barato de evitar deformação é deixar uma extremidade solta, mas isso exige travar a posição em apenas um ponto e garantir que as tolerâncias do furo passante sejam compatíveis com o deslocamento calculado. Em geral, furos com tolerância H12 ou H13 resolvem até 2 milímetros de migração sem comprometer o alinhamento funcional. Quando há junções dissimilares, como alumínio fixado ao aço, o coeficiente diferente gera cisalhamento na junta ou empenamento do conjunto. Isso é particularmente crítico em estruturas soldadas com seções espessimas em que a dilatação é restrita pela rigidez local. Um dos casos que eu vi gerar trincas de fadiga precoces foi um suporte de motor em liga de alumínio 4130 soldados em chapa de aço laminado. O gradiente térmico durante o serviço elevava a temperatura da junta para 95 graus em ciclos curtos de operação. O alumínio expandia quase o dobro do aço naquela região, gerando concentração de tensão contínua próximo à solda de filete. A correção não foi aumentar a penetração, foi simplesmente adicionar uma junta deslizante com arruela lisa e furo folgado controlado, o que eliminou a restrição diferencial sem modificar a geometria original.
Pegadinhas que aparecem só depois que a máquina liga
Uma das questões mais frequentes é confundir coeficiente linear com coeficiente volumétrico. Para sólidos isotrópicos, o coeficiente volumétrico é aproximadamente três vezes o linear, mas isso vale apenas quando o material responde igualmente em todas as direções. Materiais compósitos, laminados ou forgings texturizados têm respostas anisotrópicas, e usar o triplo do valor tabulado para o aço pode superestimar a dilatação em até 40 por cento dependendo da orientação das fibras. Em designs de cilindros compostos, como mangueiras reforçadas com malha de aço ou eixos revestidos, o erro se acumula e pode levar ao dimensionamento incorreto de selos e anéis de retenção. Outro detalhe que pouca gente leva a sério é a diferença entre a temperatura do material e a temperatura ambiente medida pelo termômetro da parede. Peças grandes, maquinário pesados, ou equipamentos com atrito interno atingem temperaturas distintas da ambientação rapidamente. Um redutor de engrenagens em regime contínuo pode ter a carcaça metálica a 70 graus enquanto o termômetro marca 28 graus na sombra. Se você calcular a dilatação do eixo com base na temperatura ambiente, estará errando por 42 graus de diferença, o que para um eixo de aço de 800 milímetros representa cerca de 38 micrômetros a mais de expansão do que o previsto. Esse valor parece irrelevante para tolerâncias grossas, mas é suficiente para fechar uma folga de mancais cerâmicos que opera na casa dos 10 aos 15 micrômetros. Também é comum ignorar o efeito da humidade em materiais higroscópicos. Polímeros como nylon absorvem água e incham. O coeficiente de expansão térmica do nylon 6,6 seco é diferente do mesmo material a 50 por cento de umidade relativa, e a contribuição do inchamento pode ser maior que a dilatação térmica em certas faixas de temperatura. Se sua aplicação usa buchas de PTFE ou anéis de vedação de UHMWPE em ambientes com variação de umidade, considerar apenas alfa térmico gera folgas excessivas ou ajuste apertado fora do esperado. O caminho mais seguro nessa situação é realizar um teste de condicionamento antes de fechar o projeto, expondo as peças à faixa real de temperatura e umidade por pelo menos 48 horas e medindo a dimensão crítica com comparator ou medidor de diâmetro interno de precisão.

Onde o coeficiente de expansao termica não é o suficiente
Em projetos de alta precisão, como alívios de furação para instrumentação ótica ou montagem de cabeçotes de spindle com alojamentos de cerâmica, confiar apenas no coeficiente tabulado não funciona porque as tolerâncias ficam na casa das centenas de nanômetro. Nesses casos, a dilatação térmica dependente da taxa de aquecimento, da geometria assimétrica e do gradiente interno domina o comportamento. Eu já vi especificações que exigem estabilização térmica da peça em câmara de 20 graus por 12 horas antes do ajuste final, seguido de medição em ambiente controlado. O tempo perdido é real, mas evita reprovação de lotes inteiros em inspeção de recebimento. Para aplicações onde o gradiente térmico durante operação é inevitável, como em freios de disco ou rotores compressores, o coeficiente médio não consegue capturar a distorção local. A solução prática mais usada é simulação por elementos finitos com propriedades térmicas dependentes da temperatura, alimentadas por dados do fabricante ou ensaios de dilatação por dilatom etria. Se você não tem acesso a dados específicos, o valor tabulado serve como ponto de partida, mas o dimensionamento de fixações, folgas e travamentos deve ser validado experimentalmente em condições próximas das reais, não apenas no papel. O que funciona na prática é tratar o coeficiente como um parâmetro de projeto, não como um dado absoluto. Anotar a temperatura de referência, a faixa operacional, a incerteza esperada e o plano de verificação no desenho técnico economiza mais tempo do que ajustar o que deu errado na primeira montagem. Eu costumo incluir uma nota padrão no arquivo que diz: todas as dimensões críticas medidas em 20 graus Celsius; variação térmica de serviço deve ser verificada conforme Tmáx e Tmin indicados na tabela de requisitos. A anotação é simples, mas impede que o operador de montagem calcule folgas com base em suposições não documentadas e reduza retrabalho na linha.
Galeria
-

8 Relação entre o coeficiente de expansão térmica do corpo (α corpo) e ... -

Diagrama De Expansao Termica Corzan® CPVC Thermal Expansion And -
Formula De Expansao Termica -

7 Curvas de expansão térmica reposicionada demonstrando o acoplamento ...
