Como Fazer Um Cone Molde

Guia prático para construir um cone molde
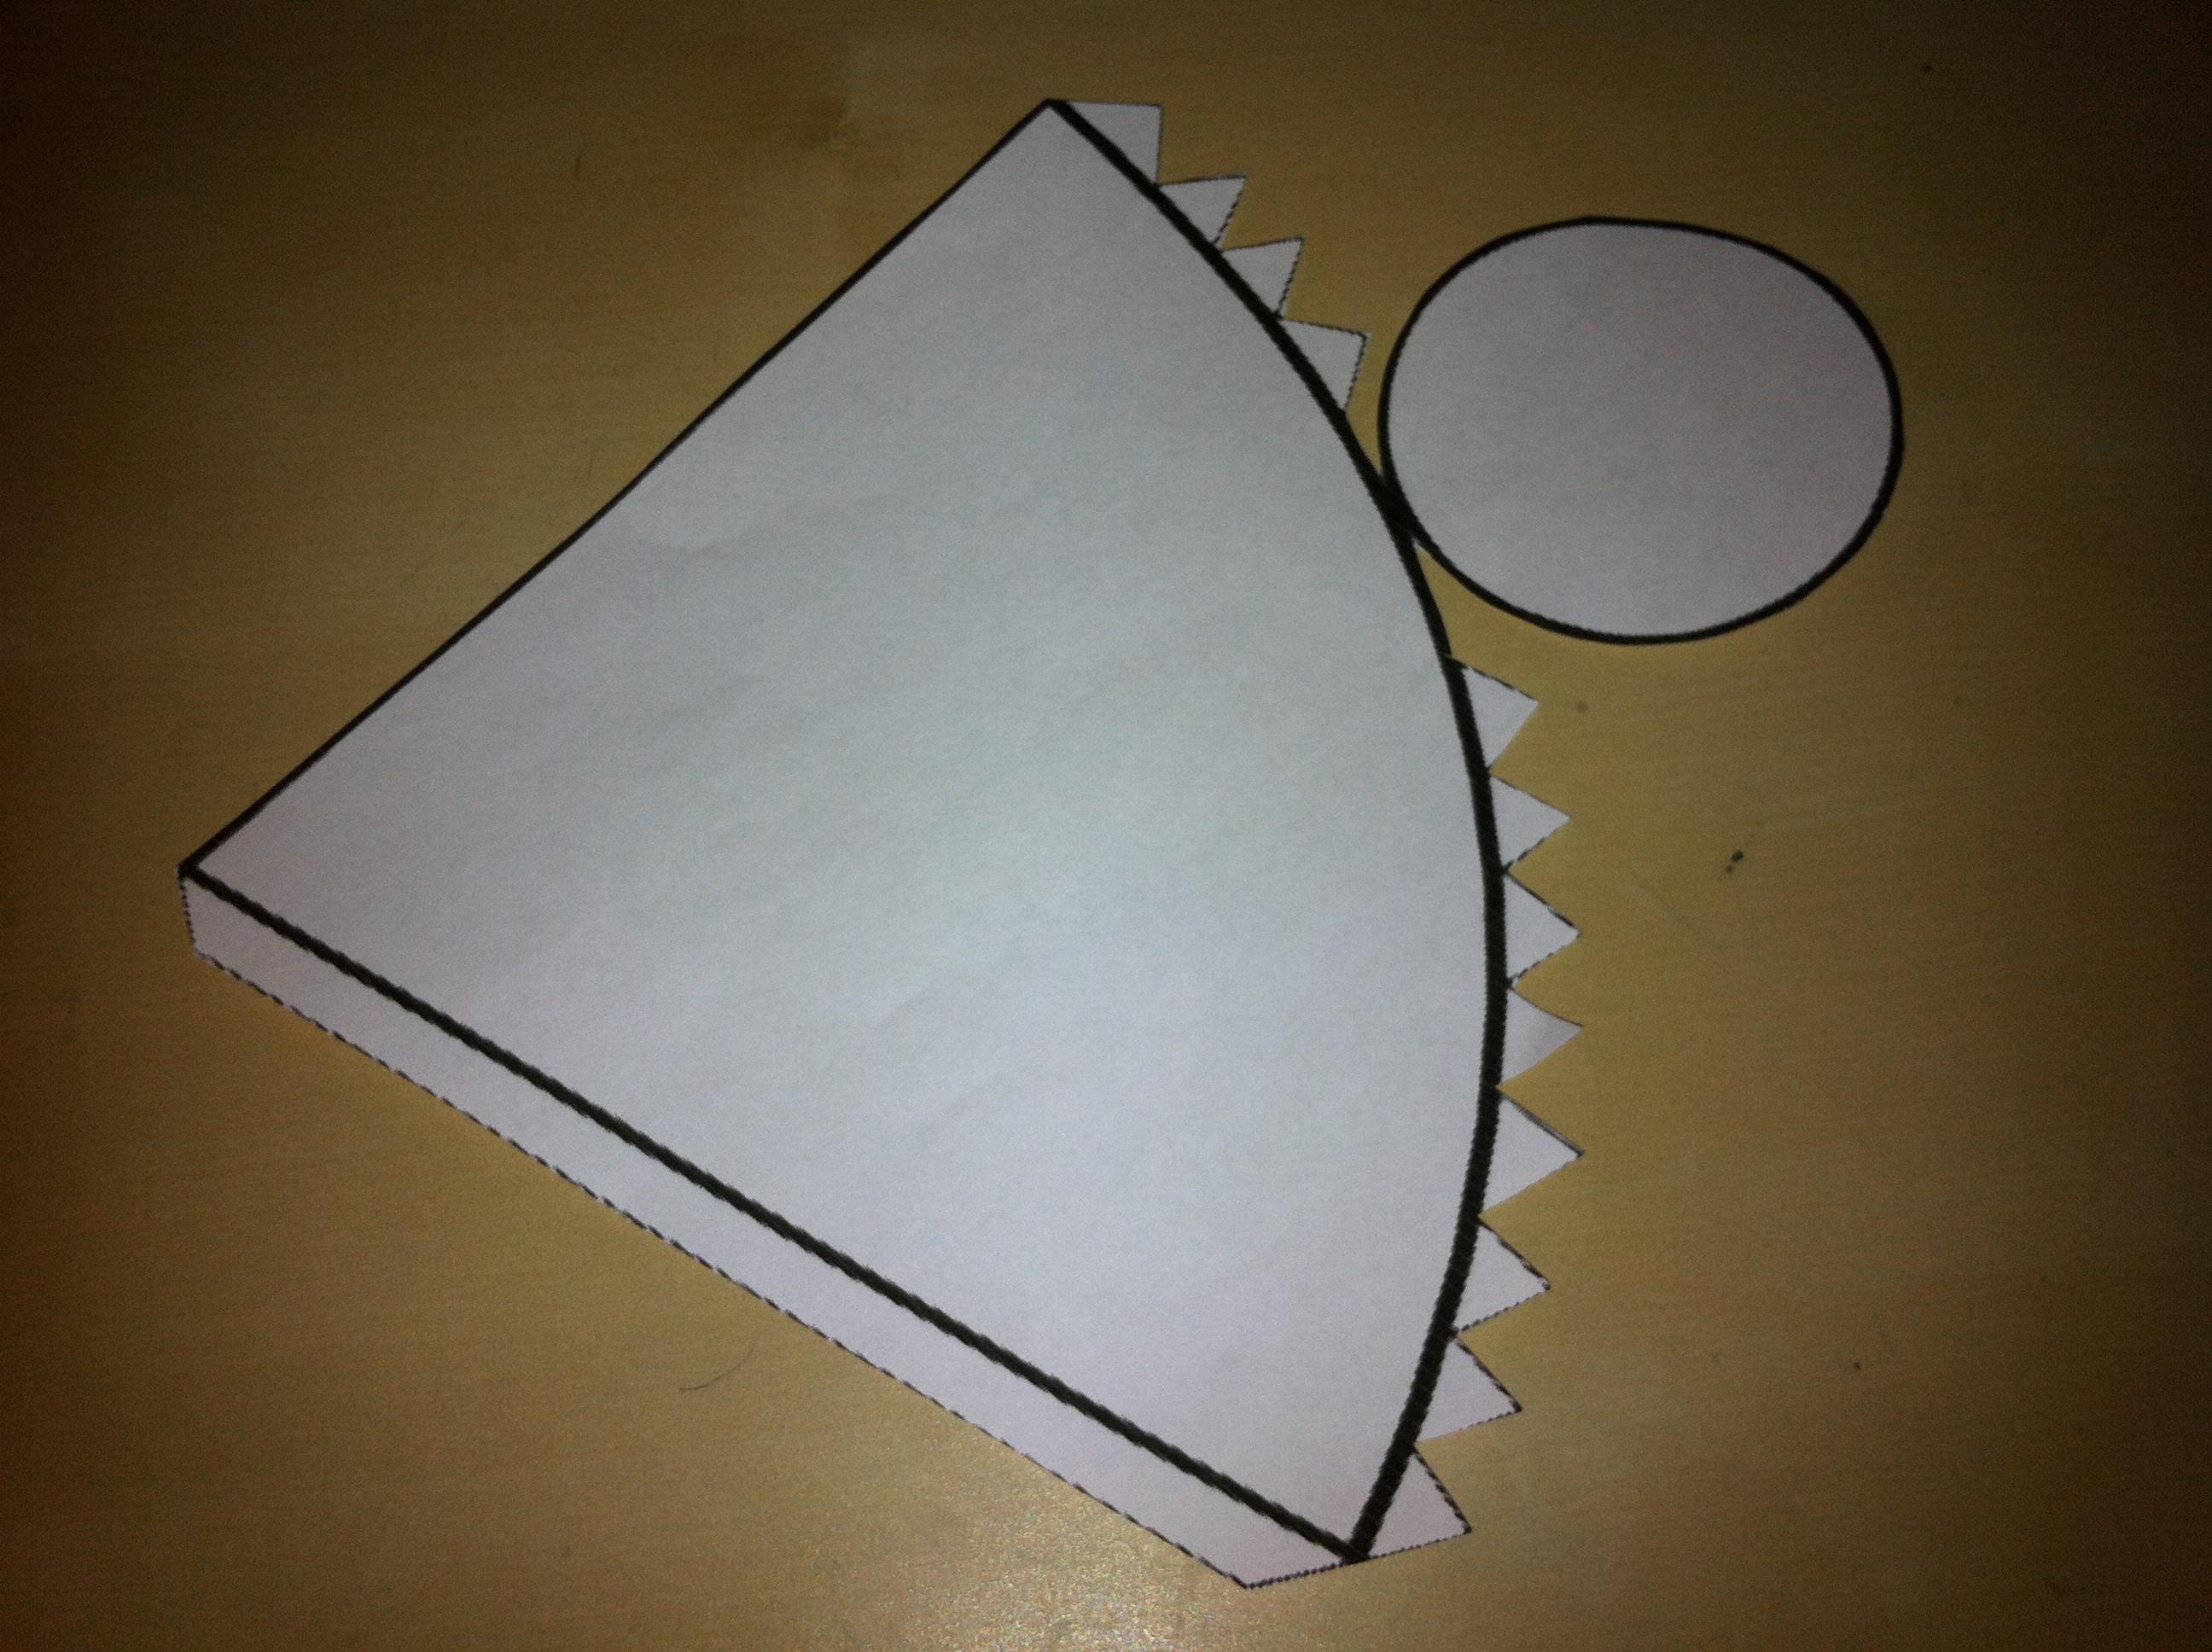
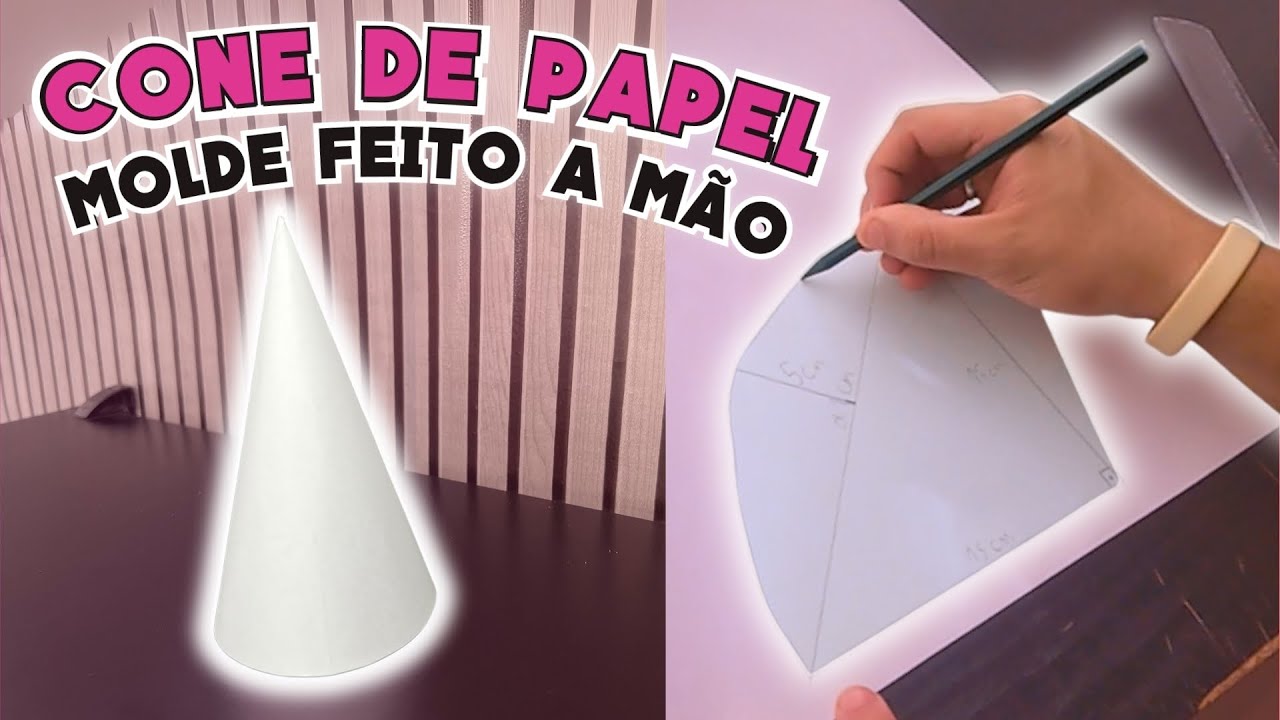
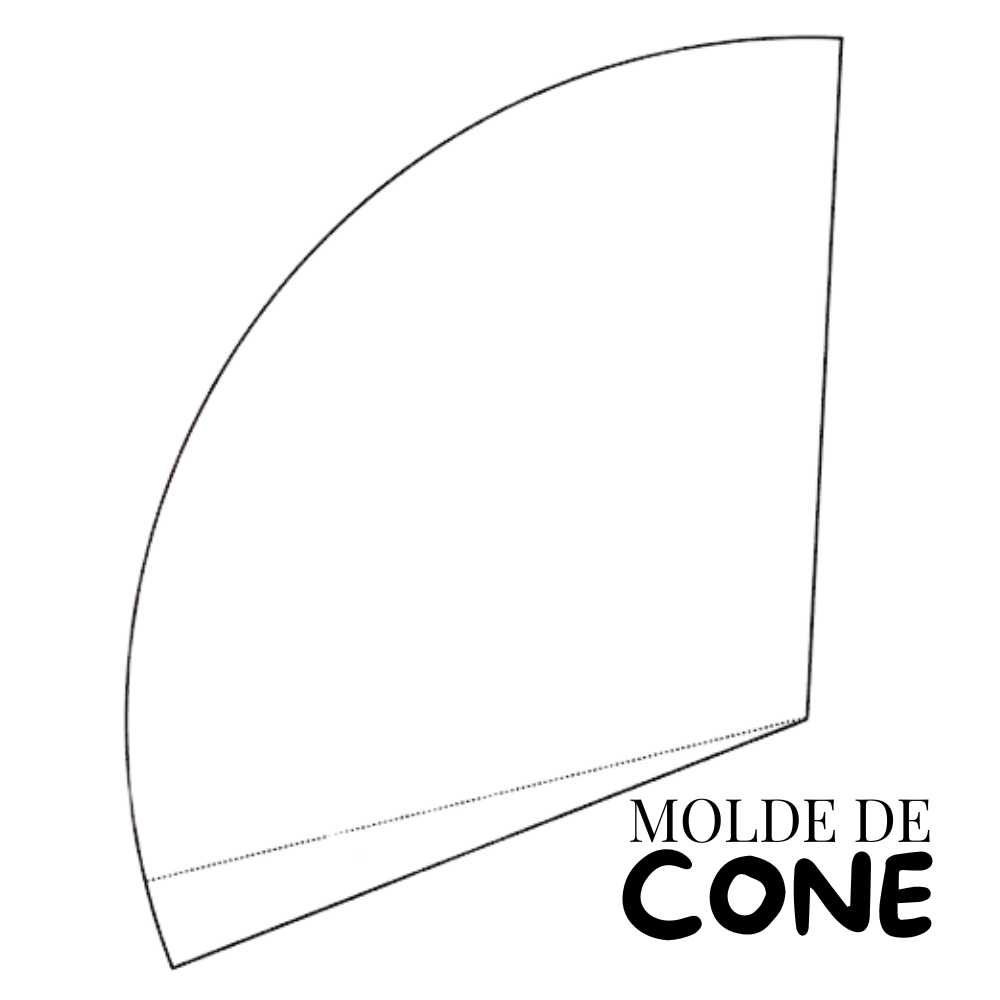
Fazer um cone molde não é difícil, mas exige atenção aos detalhes geométricos desde o início. A maioria das pessoas tenta improvisar e acaba com peças que não fecham direito ou que ficam assimétricas. Vou explicar como fiz ao longo dos anos, incluindo o que dá errado na prática. O primeiro passo é determinar o que você vai usar no molde. Isso define tudo. Resina, concreto, gesso, plástico fundido — cada material exige uma inclinação e uma tolerância diferente na geometria do cone. Comece pelo raio da base e pela altura desejada. A partir disso, calcule a geratriz usando a fórmula: geratriz = raiz quadrada de (raio² + altura²). Sem isso, seu painel de montagem não fecha direito quando você tentar juntar as abas. Pegue um softwares como SolidWorks, Fusion 360 ou até o FreeCAD se estiver em orçamento apertado. Desenhe a planificação do cone. É o desenvolvimento lateral, basicamente um setor circular. O ângulo desse setor é calculado por: ângulo = (raio da base / geratriz) × 360. Já vi gente achando que era só aproximar e usar 120 graus para tudo. Não é assim.
No meu caso, trabalhei uma vez com concreto para uma coluna decorativa cônica. A parte difícil foi a junta entre as duas metades do molde. O concreto tem peso e pressão lateral, então seu molde precisa de trava suficiente para não abrir durante o despejo. Usei parafusos passantes com porcas de borboleta nas bordas e um selador de silicone de alta viscosidade na interface. O problema que tive foi que a primeira tentativa entrou ar na junta porque o silicone ficou fino demais nas extremidades. Resolvi aplicando fita veda-rosca (a de encanador mesmo) nas bordas de contato antes do silicone. Isso preencheu as irregularidades que minha lixa não tinha conseguido alisar.
Materiais e construção
Para protótipos rápidos, MDF de 6mm funciona bem se o cone não for muito alto. Corte o setor circular, dobre e junte com parafusos. Para séries maiores, madeira contraplacada marítima de 9 a 12mm aguenta melhor a umidade e a pressão. Plástico ABS também é opção, especialmente se você tiver acesso a corte a laser — ganha precisão na junta. Uma coisa que ninguém sempre menciona é o ângulo de saída. Se seu molde tiver paredes verticais internas, a peça presa vai travar dentro dele. O cone já resolve isso naturalmente, mas verifique se o raio superior e inferior permitem a desmoldagem. Em resina com baixa contração, um ângulo de 3 graus já é o mínimo aceitável. Em concreto, recomendo pelo menos 5 a 7 graus.
Dicas técnicas que economizam tempo
Antes de montar o molde completo, faça um teste de montagem a seco. Junte as peças sem material nenhum e veja se há folgas visíveis. Se houver, ajuste a planificação antes de ir para o material final. Esse procedimento corta cerca de 40% do tempo de retrabalho em média. Use espaçadores entre as metades do molde para controlar a espessura da parede da peça final. Parafusos guias de latão de 4mm, bem distribuídos, mantêm a distância constante. Coloque pelo menos quatro em cada circunferência se o diâmetro for maior que 15cm. Menos que isso, e a pressão do material empurra as paredes para dentro de forma desigual, distorcendo o cone. Se o molde tiver que suportar pressão interna significativa, como em injeção de resina sob vácuo, a estrutura precisa de reforços radiais. Uma armação de perfil de alumínio ou madeira ao redor da base e do topo evita que o molde "inche" durante a cura. Isso é particularmente crítico para cones com relação altura/raio maior que 2.
Erros comuns
O erro mais frequente é ignorar a contração do material. Resinas epóxi contraem entre 0,5% e 2%, dependendo da formulação. Se o molde for fabricado nas dimensões exatas da peça final, a peça virá menor. Antecipar essa contração no desenho da planificação evita ter que rejuntar ou reforçar a peça depois. Outro erro é não considerar a espessura do material do molde no cálculo do raio interno. Se sua chapa tem 6mm e você calculou o raio usando a face interna, a abertura real será maior. Para cones pequenos, o erro é menos perceptível. Para cones grandes, afeta diretamente a simetria final. Existem situações em que o método de molde partido não funciona. Se a geometria interna tiver reentrâncias ou âncoras que travam a peça, você precisa de um molde com mais seções ou de um sistema de desmontagem complexa. Nesses casos, investir em silicone de platina para fazer uma forma de cópia é mais eficiente do que forçar um cone rígido a funcionar.
Se quiser baixar uma planificação pronta para começar, há templates em formatos DXF e SVG disponíveis em repositórios de design aberto. Procure por "cone pattern template" com as medidas que você precisa. Mesmo assim, ajuste sempre para o material que vai usar como molde — a espessura da chapa altera o raio efetivo. Construir um cone molde decente leva cerca de 2 a 3 horas na primeira vez, dependendo da complexidade. Com prática, o processo cai para 40 minutos. O gargalo costuma ser o ajuste da junta, não o corte das peças em si. Foque nisso desde o início e evite pressa na fase de teste a seco.
Galeria
-
Molde de Cone para imprimir grande em PDF - Artesanato Passo a Passo! -

Molde De Cone Para Imprimir -

Molde Cone Para Imprimir
