Como Se Desenvolve O Processo De Oxidação

O que acontece quando um metal fica exposto ao ar
A oxidação não é algo que você observa acontecer em câmera lenta, pelo menos não na maioria dos casos práticos. Ela começa assim que um material reativo entra em contato com oxigênio. A reação é direta: elétrons saem do metal e passam para o oxigênio. Não tem mistério na teoria, mas na prática o comportamento varia brutalmente dependendo da liga, da temperatura, da umidade relativa e do tempo de exposição. Eu já vi especificações de tratamento superficial serem ignoradas porque o engenheiro não considerou que a peça ficava exposta ao ambiente marítimo antes mesmo de receber o revestimento. O processo se desenvolve em etapas que raramente são tratadas com a devida importância nos manuais. Primeiro vem a adsorção de oxigênio na superfície. As moléculas de O se fixam nos sítios ativos do metal. Depois ocorre a formação de uma camada inicial de óxido, que pode ser apenas algumas monocamadas atômicas. Esse estágio é crítico porque define se a oxidação vai continuar de forma uniforme ou se vai travar. Em metais como o alumínio, a camada de óxido que se forma é densa e aderente, protegendo o material abaixo. Já no ferro, o óxido formado é poroso e solto, então a corrosão continua penetrando. A velocidade da reação depende exponencialmente da temperatura segundo a equação de Arrhenius. Dobrar a temperatura não dobra a taxa de oxidação, ela multiplica por um fator muito maior. Em processos industriais de anodização, por exemplo, controlamos a temperatura do eletrólito entre 18 e 22 °C para obter camadas com porosidade consistente. Se subir para 30 °C, a camada fica mais macia, mais grossa, mas com propriedades mecânicas ruins. Se baixar para 10 °C, a resistência elétrica do eletrólito aumenta e o processo simplesmente não avança de forma uniforme.
O que a maioria dos iniciantes não percebe é que a oxidação não é apenas um problema de química de superfície. Ela é profundamente influenciada por tensões residuais, microestrutura do material e até pela história térmica do processamento. Já tive um caso onde peças de aço 4140 oxidavam de forma desigual após trefilação porque as zonas deformadas plasticamente tinham energia livre diferente das zonas recozidas. A solução não era mudar o material, era fazer um normalização controlada antes do tratamento de superfície para uniformizar a microestrutura. Cortou o problema pela raiz.
Os mecanismos que determinam o progresso da oxidação
A cinética de oxidação segue dois comportamentos distintos. O primeiro é o regime parabólico, onde a taxa de crescimento da camada de óxido diminui com o tempo porque os íons metálicos precisam difundir-se através do óxido já formado. Esse é o cenário mais comum em temperaturas moderadas. A espessura do óxido é proporcional à raiz quadrada do tempo. O segundo regime é o linear, que ocorre quando há fissuras, trincas ou descolamento na camada de óxido, permitindo que o oxigênio chegue diretamente ao metal intacto. Nesse caso, a oxidação não freia. A Lei de Wagner descreve quantitativamente a difusão iônica através da camada de óxido. Ela leva em conta o coeficiente de difusão efetivo, a diferença de potencial eletroquímico entre as interfaces e a estequiometria do óxido. Na prática industrial, o que importa é saber que para cada liga existe uma temperatura limite abaixo da qual a oxidação é aceitável e acima da qual o material degrada rapidamente. Para o aço inoxidável 304, essa transição acontece por volta de 500 °C. Acima disso, a formação de crômio oxidado nas bordas de grão pode reduzir a resistência à corrosão local. Um detalhe que quase ninguém menciona é o efeito do potencial eletroquímico em ambientes úmidos. A oxidação aquecida a seco é diferente da corrosão úmida. Na corrosão úmida, a presença de eletrólito permite a formação de pilhas galvânicas microscópicas entre fases diferentes do material. Isso acelera a degradação em ordens de grandeza comparado à oxidação seca. Eu once identifiquei corrosão galvânica acelerada em uma montagem de alumínio com parafusos de aço zincado em uma plataforma offshore. A proteção catódica resolveu, mas levou três meses e uma inspeção minuciosa para detectar a causa raiz.

Fatores que aceleram ou retardam o processo
A umidade relativa acima de 60% é um divisor de águas para a maioria dos metais comuns. Abaixo disso, a oxidação do ferro é extremamente lenta. Acima, a água adsorvida na superfície forma filmes eletrólitos que facilitam o transporte iônico. Cloretos, mesmo em concentrações baixas, destroem películas passivas de óxido em aços inoxidáveis e ligas de titânio. Ponto de fulcro: um ambiente com 300 ppm de cloreto a 80% UR corroe aço carbono cerca de oito vezes mais rápido que um ambiente com a mesma umidade mas sem cloretos. A temperatura do ambiente também interage com a umidade de forma não linear. A regra prática é que para cada 10 °C de aumento, a taxa de reação química dobra. Mas em corrosão úmida, o efeito é ainda maior porque a solubilidade do oxigênio na água diminui com a temperatura enquanto a cinética aumenta. O máximo de agressividade para muitos sistemas meta-agua geralmente ocorre entre 60 e 80 °C, dependendo da pressão e da aerção. O pH do meio é outro fator determinante. Em pH abaixo de 4 ou acima de 10, a maioria das películas de óxido se dissolve. Entre 4 e 10, elas são estáveis na maior parte dos metais de engenharia. Isso explica por que a oxidação em solos ácidos é tão devastadora para tubulações enterradas. A corrosão em pH neutro com presença de oxigênio dissolvido é o cenário mais comum e também o mais traiçoeiro porque ocorre silenciosamente por anos antes de se manifestar.
Controle da oxidação em processos industriais
O controle começa pela seleção do material. Ligas com teores adequados de crômio, alumínio ou silício formam camadas de óxido protetoras de forma espontânea. Aço inoxidável com pelo menos 10,5% de crômio passa por passivação natural em presença de oxigênio. Ligas de alumínio formam AlO compacto. Ligas de titânio formam TiO ainda mais estável. Quando a proteção espontânea não basta, aplicamos revestimentos. Pintura, galvanização, conversão cromatizada, anodização, deposição física a vapor. Cada método tem custo, durabilidade e limitações específicas. A anodização do alumínio é um processo que eu domino bem e que ilustra claramente o controle da oxidação. Submergimos a peça em ácido sulfúrico diluído e aplicamos corrente contínua. O alumínio na anodo perde elétrons e forma AlO. A camada cresce tanto para dentro quanto para fora do substrato. A porosidade da camada é controlada pelo pH e pela temperatura do eletrólito. Peças anodizadas para uso aeroespacial têm camada de 25 a 50 µm. Para uso arquitetônico, 15 a 25 µm basta. A selagem dos poros com água quente ou níquel acetato é o passo que mais causa retrabalho se mal executado. Já encontrei peças anodizadas que falharam em teste de neblina salina após apenas 200 horas. A causa era selagem incompleta: os poros estavam parcialmente obstruídos por hidróxido de alumínio gelatinoso que impedia a penetração completa da água de selagem no fundo dos poros. A correção foi adicionar um ciclo de limpeza com ácido nítrico diluído antes da selagem. O tempo de processo aumentou 15 minutos por lote, mas a vida útil em serviço triplicou.
Onde o processo de oxidação falha completamente
Não adianta aplicar qualquer tratamento de superfície se o projeto permitir contato galvânico entre metais dispostos na série eletroquímica. Revestimento sobreposto não resolve uma interface mal projetada. Se você colocar uma chapa de alumínio encostada em uma de aço carbono sem isolamento dielétrico, a oxidação vai ocorrer na interface independentemente de qualquer pintura aplicada. O mesmo vale para parafusos de materiais diferentes em contato direto com o substrato em ambiente úmido. Outro cenário onde a oxidação escapa de qualquer controle convencional é em altas temperaturas acima de 800 °C para aços comuns. Nessas condições, a difusão de oxigênio através da escala de óxido é tão rápida que nenhuma liga ferrosa convencionals resistirá por mais de algumas centenas de horas. A solução real é usar superligas à base de níquel ou revestimentos de barreira térmica com alumina. Custo sobe significativamente, mas é o único caminho viável. A oxidação sob tensão também é um fenômeno que merece atenção. Corrosão sob tensão em aços inoxidáveis austeníticos pode ocorrer em temperaturas entre 100 e 300 °C em presença de íons cloreto. A combinação de tensão mecânica e ambiente corrosivo gera trincas que se propagam de forma intergranular. O material parece intacto externamente até fraturar subitamente. Esse é um dos cenários mais perigosos porque a inspeção visual não detecta o dano em estágio inicial.

Monitoramento e predição
A medição da taxa de oxidação pode ser feita por pesagem gravimétrica, análise por espectroscopia de impedância eletroquímica, ou técnicas não destrutivas como ultrassom para medição de espessura de camada. Em campo, o método mais acessível é a pesagem de amostras de exposição, mas ele só fornece dados após semanas ou meses. Para diagnóstico rápido, a espectroscopia de impedância dá informações em tempo real sobre a resistência de transferência de carga e a capacidade do dupla camada, que refletem diretamente o estado da película de óxido. Modelos preditivos como o Cabrera-Mott descrevem a oxidação em camadas finas sob campos elétricos intensos na interface metal-óxido. Eles são úteis para prever espessuras de óxido nativo em escala nanométrica, mas perdem precisão quando a camada ultrapassa alguns micrômetros. Para escalas maiores, modelos baseados em difusão sólido-sólido são mais confiáveis. Nenhuma dessas abordagens substitui a validação experimental em condições reais de serviço. O que posso afirmar com segurança é que entender como se desenvolve o processo de oxidação exige olhar para a interação entre química, metalurgia e mecânica dos meios. Não existe solução única porque cada sistema material-ambiente-geometria comporta-se de forma diferente. O conhecimento das leis fundamentais ajuda a antecipar o comportamento, mas a experiência de campo mostra onde os modelos falham e onde é necessário ajustar a abordagem.
Galeria
-
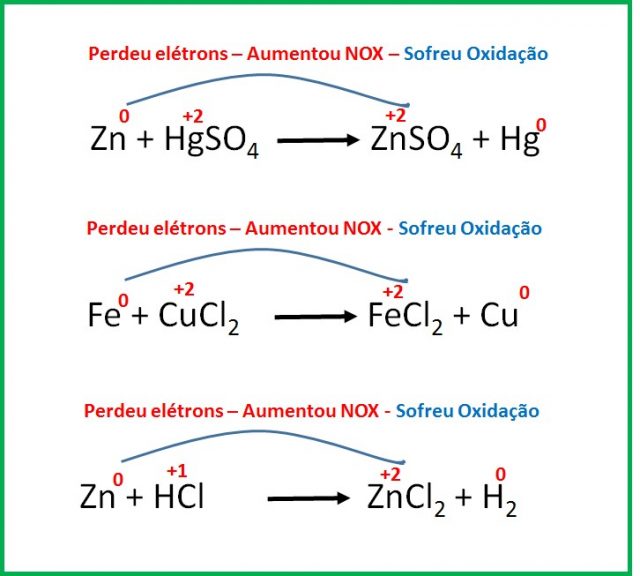
Número de oxidação (Nox) e reações de oxidação -
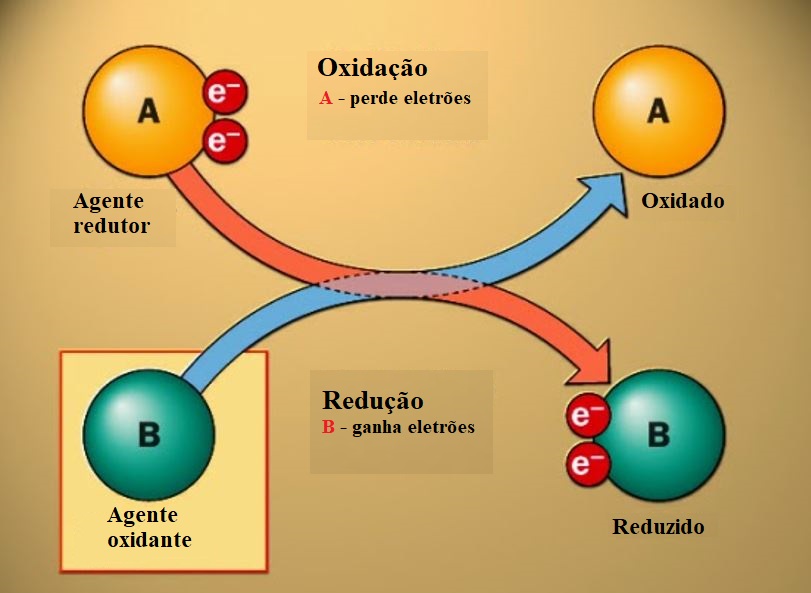
Definicao De Oxidacao -
Processos de Óxido-Redução - Parte I | PDF | Redox | Química

