Composição Quimica Dos Aços
Entendendo a Composição Química dos Aços na Prática
A composição química dos aços é basicamente uma lista de elementos presentes no material e suas porcentagens. Parece simples, mas é onde a maioria dos problemas de metalurgia começa. Um aço não é definido pela norma que você escolhe — ele é definido pelos números que saem do espectrômetro. E esses números nunca são perfeitos. O ferro é o solvente. O carbono é o soluto principal. Tudo o que vem depois é um ajuste fino ou uma concessão. Vou explicar como isso funciona de verdade, com os detalhes que os livros didáticos costumam pular.
composição quimica dos aços: os elementos e o que eles fazem
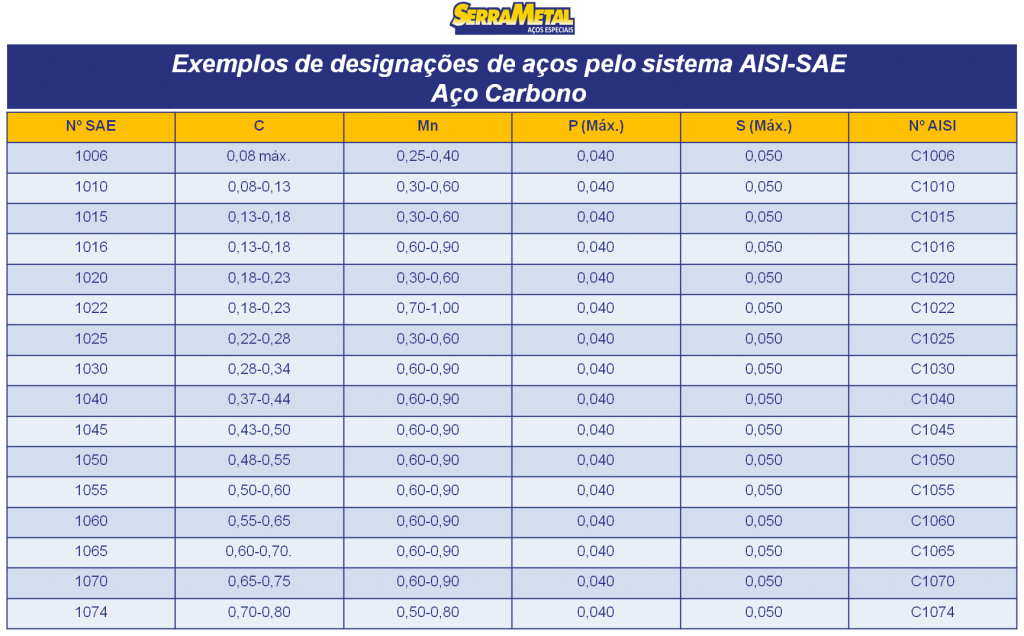
Carbono (C) — Este é o elemento que importa. Ele determina se o aço é maleável como uma massinha quando quente ou duro como pedra quando tratado. Aço abaixo de 0,25% C é baixo carbono, fácil de soldar e difícil de temperar. Entre 0,25% e 0,60% é médio carbono — aí a coisa fica interessante, porque a tratável termicamente sem entrar em território de fragilização. Acima de 0,60% é alto carbono, onde você brinca com martensita e perda de tenacidade. Um aumento de apenas 0,05% no carbono pode mudar completamente a resposta ao tratamento térmico de uma peça. Já vi lote inteiro de 1045 ser rejeitado porque o carbono estava no limite superior e o endurecimento veio irregular. Manganês (Mn) — Desoxidante e elemento de liga. Melhora a temperabilidade e combate a fragilização por enxofre. Aços comuns têm entre 0,3% e 0,8% Mn. Acima de 1,0% já é aço ligado. O Mn também eleva a resistência sem comprometer muito a tenacidade, o que é uma das poucas coisas boas na tabela. Mas atenção: excesso de manganês junto com carbono alto abre caminho para formação de cementita reticulada nos contornos de grão, e isso é uma receita para trincas a frio durante a solidificação. Silício (Si) — Desoxidante primário, presente de 0,15% a 0,35% em aços comuns. Acima de 0,5% começa a contribuir como elemento de liga. Aumenta a resistência e a elasticidade. Aços elásticos como os da série 51xx (que na verdade são 92xx nos EUA) dependem do silício. O problema é que silício alto reduz a soldabilidade e aumenta a formação de escoriações no processo MIG/MAG. Se você está soldando chapas com 0,4% de silício, vai limpar mais rejunte do que o normal.
Cromo (Cr) — O cara da resistência à corrosão e da temperabilidade. Acima de 10,5% é o limite mínimo para aço inoxidável — basicamente porque nessa concentração o cromo forma uma camada passiva de Cr2O3 auto-regenerativa. Em aços-ferramenta como o D2 (1,5% C / 12% Cr), o cromo entra na forma de carbonetos duros que dão desgaste excepcional. Mas cromo também é um segregador natural. Durante a solidificação, ele tende a se acumular nos últimos regiões a solidificar, criando zonas com diferença de até 30% na composição local. Isso explica por que às vezes um lote de aço inox 304 tem pontos de ferrita indesejada mesmo dentro da especificação. Níquel (Ni) — O elemento que melhora tenacidade em baixas temperaturas. Aços com níquel são usados em tubulações offshore e vasos de pressão criogênicos justamente porque mantêm resistência ao impacto onde outros aços se tornam frágeis. Níquel também é estabilizador de austenita — por isso aços inoxidáveis austeníticos como o 304 contêm 8-10% de Ni. Em aços ligados para cementação, o níquel permite tratamentos em atmosfera controlada sem descarbonetação superficial. O problema: níquel encarece significativamente a liga e, se mal dosado, pode favorecer a formação de bandas de segregação durante a laminação a quente. Molibdênio (Mo) — Potencializa a temperabilidade de forma muito eficiente, muito mais que o manganês em peso. Previne fragilização na faixa de 350-550°C (o famoso problema do retorno à ductilidade). Aços de alta resistência como os 4140 e 4340 dependem do molibdênio. Uma adição de 0,2% de Mo faz mais por temperabilidade do que 1% de Mn. O contraponto: o molibdênio é caro e sua segregação durante solidificação é acentuada. Em lingotes grandes, a diferença de teor entre o centro e a periferia pode atingir 0,1% absoluto — algo que mata a homogeneidade de propriedades.
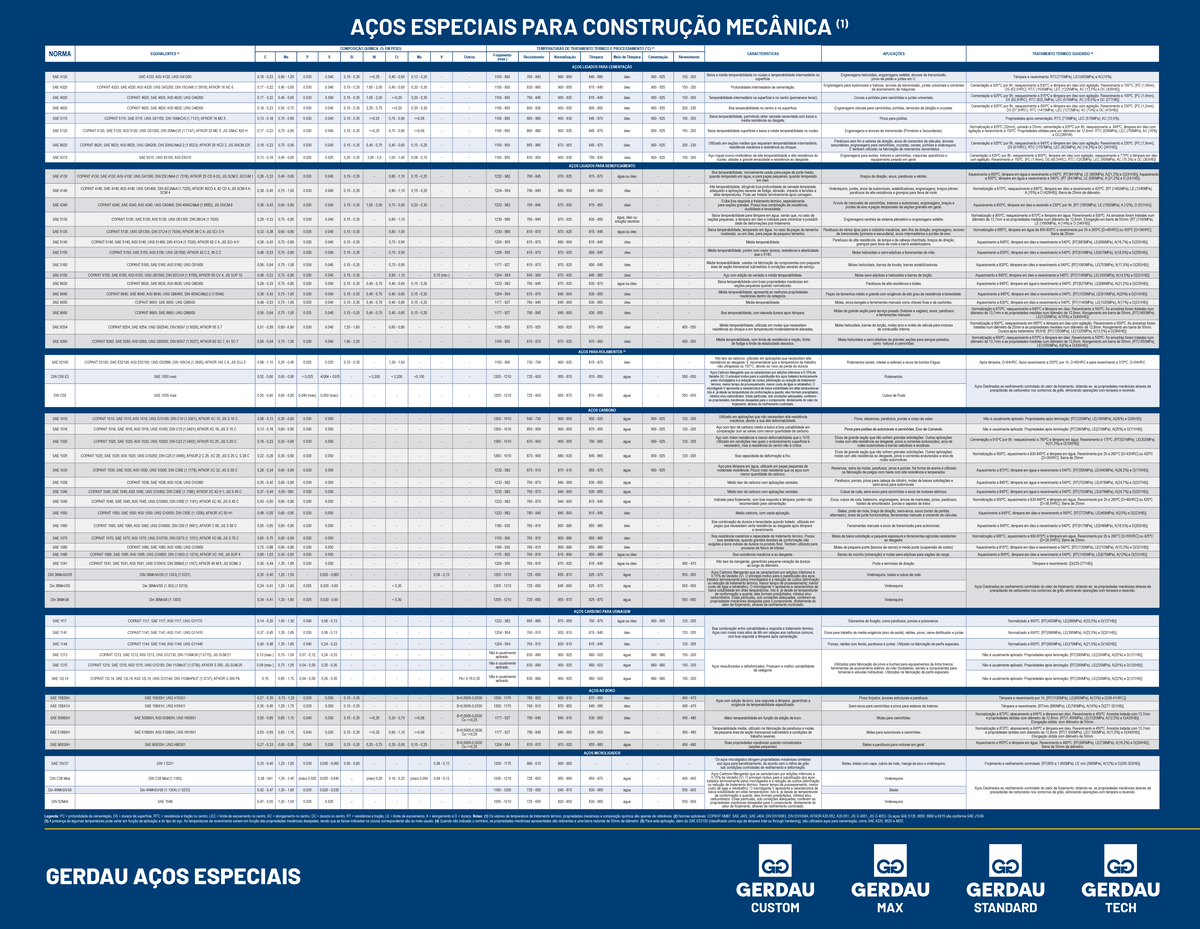
Vanaádio (V), Titanio (Ti), Nióbio (Nb) — Formadores de carbonetos e nitretos. Refinam o grão austenítico durante austenitização, o que se traduz em microestrutura mais fina e propriedades mecânicas melhores. O titânio é usado especificamente em aços intersticiais livres (IF steels) para capturar carbono e nitrogênio que altrimenti prejudicariam a conformabilidade. O nióbio entra em aços HSLA para controle de tamanho de grão e precipitação de carbonetonitreto. Dosagem errada de qualquer um desses gera inclusões não-metalúrgicas que viram pontos de iniciação de trinca. Enxofre (S) e Fósforo (P) — Impurezas tradicionais. Enxofre forma MnS que piora a tenacidade transversal e a soldabilidade. Fósforo segregava nos contornos de grão e causa fragilização. Aços comuns permitem até 0,05% de cada. Aços de qualidade especial exigem menos de 0,025%. Mas há casos onde o enxofre é intencional: aços de maquinação livre como o 12L14 têm 0,15-0,35% de S para lubrificar o cavaco e prolongar vida da ferramenta. É um trade-off consciente: ganha usinabilidade, perde tenacidade e soldabilidade.
Como a composição é controlada na prática
O processo começa na siderurgia primária. No converter (BOF) ou no forno elétrico (EAF), a composição é ajustada com adições de ferroligas. A janela de controle é apertada: para um aço como o 1045, o carbono pode variar de 0,40% a 0,50% — se sair da faixa, o lote vai para reciclagem ouDowngrade. No BOF, o carbono é controlado por parada de sopro baseado em modelos termodinâmicos e amostras de garrafa. No EAF, o ajuste é feito via escória e adições de coque ou grafite. Depois da fundição, vem a homogeneização. Lingotes são submetidos a tratamento térmico de difusão para reduzir segregação. Fôrmas contínuas (concast) já nascem com segregação menos severa, mas ainda exigem normalização ou têmpera e revenido para redistribuir fases. A análise final é feita por espectrometria de emissão óptica (OES). Isso é o padrão da indústria. O equipamento excita uma pequena área da superfície do aço com faísca ou plasma e analisa o espectro de luz emitido. Resultados em segundos. A precisão típica é da ordem de ±0,005% para carbono e ±0,01% para ligas. Mas a precisão depende diretamente da preparação da superfície — rebarba, tinta, ólio residual, oxidação superficial. Eu já tive problema com leituras de carbono variando 0,02% no mesmo lote porque a amostra tinha sido lixada com lixa de carbeto de silício que depositava traços de Si. Mudei para lixa de alumina e o problema sumiu.
Outro detalhe prático: a composição química dos aços inoxidáveis exige controle ainda mais rigoroso. O teor de cromo deve estar estritamente acima de 10,5% em toda a peça, não apenas na média do lote. Segregação de cromo durante solidificação pode criar zonas microscópicas abaixo desse limiar, que são pontos de iniciação de corrosão intergranular. Por isso aços inoxidáveis austeníticos passam por testes de corrosão em solução de ácido nítrico (ensaios Strauss e Huey) após soldagem ou tratamento térmico inadequado.

Pegadinhas que ninguém conta
Aqui vão algumas coisas que aprendi na prática e que raramente aparecem em manuais: Primeiro, a diferença entre composição nominal e composição real. A especificação diz 0,45% C para o 1045, mas o que importa é o que o espectrômetro mostra no lote específico. Já fui chamado para investigar trincas em eixos de 1045 que estavam dentro da especificação do material — até descobrir que o carbono real estava em 0,52% devido a segregação intra-peça em um forjamento mal homogeneizado. A peça era "conforme" no papel e defeituosa na prática. Segundo, a influência do bismuto. Sim, bismuto. Alguns aços de maquinação moderna substituem chumbo por Bi (ex: 11SMn30Bi). O bismuto forma inclusões de Bi2S3 que atuam como lubricante interno durante usinagem. Mas o Bi também segregaa fortemente e pode causar trincas a quente em lingotes. É uma solução que funciona, mas exige controle de fundição mais apurado.
Terceiro, o problema do resíduo de elementos vestigiais. Em produção por EAF com sucata, elementos como Cu, Sn, As e Sb acumulam progressivamente nos lotes subsequentes. Nenhum tratamento remove esses elementos — eles ficam no aço para sempre. Um aço que começou com 0,02% de cobre na sucata pode terminar com 0,08% após dez ciclos de reciclagem. Isso é crítico para aços que vão operar em ambientes marinhos, onde cobre em excesso acelera corrosão sob tensão. A solução prática é diluir com ferro-gusa virgem ou controlar rigorosamente a composição da sucata.
Limitações que precisam ser ditas
A composição química dos aços não explica tudo. Dois lotes com a mesma análise podem ter comportamento diferente por causa da história térmica, velocidade de resfriamento, tamanho de grão e estado de tensão residual. Um diagrama TTT é útil, mas só se aplica a resfriamentos isotérmicos — na prática industrial, o resfriamento é contínuo e irregular. Espectrometria OES analisa uma área de alguns milímetros. Se o material estiver segregado, você pode estar lendo uma zona enrichment ou depleted sem saber. Para análise representativa de lotes inteiros, a técnica correta é fusão por arco com análise por infravermelho (para C e S) e absorção atômica para metais. Leva mais tempo, mas dá confiança maior para materiais críticos. Se o seu objetivo é soldagem de alta integridade, a composição química dos aços precisoser acompanhada do Pequeno Caráter de Soldagem (PCSW) — um índice que estima a susceptibilidade a trincas a frio baseada na composição. Para o 1045, o PCSW já é preocupante acima de 0,45% C. Aços com PCSW alto exigem pré-aquecimento obrigatório, senão a trinca aparece horas depois da solda, quando o hidrogênio difundiu para as ZAT.

Quando a composição não é suficiente
Se você precisa de propriedades específicas que a composição sozinha não entrega — como boa conformabilidade a frio extrema — o caminho é o aço intersticial livre (IF), onde titânio e nióbio capturam todo o C e N remanescentes. O resultado é um aço com quase zero intersticiais, altíssima estampabilidade, mas custo significativamente maior. Para Resistência Mecânica em Aços de Baixo Liga (HSLA), a microalegação com Nb, V ou Ti substitui o Mn+C como mecanismo de fortalecimento. O refinamento de grão por precipitação de carbonetonitreto é mais eficiente do que o endurecimento por solução sólida puro. A diferença: HSLA entrega o mesmo limite de escoamento com menos carbono, o que melhora soldabilidade e tenacidade simultaneamente. Na prática, a composição química dos aços é o ponto de partida, não o destino. O que separa um engenheiro que resolve problemas no chão de fábrica daquele que só lê normas é entender que cada elemento na tabela periódica que entra no banho de fusão tem consequências em cadeia — algumas previsíveis, outras só aparecem quando a peça falha.
Galeria
-
Composição Química Abnt/Aisi/Astm: Aços Carbono | PDF -
Tabela de Composição Química de Aços | PDF | Aço inoxidável | Aço


