Cone E Prisma Hexagonal

Entendendo cone e prisma hexagonal na prática
Trabalhar com geometria de sólidos no dia a dia não é tão simples quanto parece. Tenho que lidar com cone e prisma hexagonal frequentemente em modelagem CAD e fabricação, e sempre aparece alguma coisa que não está nos livros. Vou explicar como as coisas realmente funcionam. Um prisma hexagonal tem duas bases hexagonais paralelas e faces laterais retangulares. É um corpo reto, previsível. Um cone, por outro lado, tem base circular e é gerado pela rotação de um triângulo retângulo em torno de um dos catetos. A diferença prática mais importante é que o prisma hexagonal se encaixa em coordenadas cartesianas sem dor de cabeça, enquanto o cone exige conversão constante entre coordenadas cilíndricas e cartesianas. Na minha experiência, o erro mais comum é tratar os dois como equivalentes em termos de representação numérica. Não são. Um prisma hexagonal regular com lado L tem volume igual a (3L²3)/2 multiplicado pela altura. Já o cone usa R²h/3. Diferenças simples assim podem causar problemas grandes quando você está programando uma fresadora CNC ou configurando um script de geração de malhas.
Montando um prisma hexagonal em CAD
O processo começa definindo o plano de trabalho e a origem. Eu costumo posicionar o centro do hexágono na origem e alinhar um dos lados com o eixo X. Isso facilita muito a geração dos seis vértices. Cada vértice do hexágono regular está a 60 graus do anterior na circunferência inscrita. Os cálculos dos vértices seguem esta lógica: para um hexágono inscrito num raio R, cada ponto é dado por (R*cos(), R*sin()), onde varia de 0° a 300° em incrementos de 60°. Se você usar o lado do hexágono ao invés do raio, lembre-se que num hexágono regular o lado é igual ao raio. Isso é uma particularidade que muita gente esquece e acaba escalando tudo errado. Depois de gerar o perfil da base, você extrui o polígono pela altura desejada. A ordem dos vértices importa. Se você inserir os pontos em sentido horário em vez de anti-horário, a normal da face ficará invertida e softwares como Blender ou SolidWorks vão reclamar. Já perdi meia hora caçando esse erro em modelos que vinham de outra equipe.
Gerando um cone corretamente
Cone não é só uma pirâmide com base circular. Ele precisa de precisão nos pontos de controle. O método que uso é criar uma planta baixa circular com segmentos suficientes para o nível de detalhe que preciso. Para modelagem de superfície, 32 segmentos já são aceitáveis. Para renderização ou simulação de elementos finitos, recomendo pelo menos 64 segmentos na base e 16 na altura. Aqui vai algo que poucos mencionam: a geração de cones em malhas triangulares frequentemente cria distorções perto do vértice superior. Isso acontece porque todos os segmentos convergem para um único ponto. A solução prática é usar um anel intermediário em vez de um ponto único no topo, ou aplicar uma subdivisão controlada que evite triângulos degenerados com área próxima de zero. Outro problema comum é o cálculo do ângulo de inclinação da geratriz. O ângulo entre a base e a superfície lateral é dado por arctan(h/R), onde h é a altura e R o raio da base. Se você está trabalhando com chapas metálicas e precisa desenhar o desenvolvimento do cone, esse ângulo determina diretamente o setor circular da planificação. Um erro aqui faz a peça montar torta na hora.

O problema que ninguém conta sobre junções
Certa vez precisei juntar um cone num prisma hexagonal de forma que a interface fosse estanque. O cone tinha que entrar perfeitamente dentro de um lado do prisma, mas a seção transversal de um prisma hexagonal não é circular. O que eu enfrentei foi uma folga inevitável entre as arestas do prisma e a superfície curva do cone. A solução foi usar uma interface de adaptação: fiz um anel transicional entre o cone e a face hexagonal, usando interpolação NURBS para suavizar a transição. O anel tinha altura de 15 mm e o perfil foi definido interpolando os pontos de contato entre o círculo do cone e os seis pontos de contacto correspondentes nas faces do prisma. A tolerância final ficou em torno de 0,05 mm depois de usinada, que é aceitável para a maioria das aplicações industriais. Se você não precisa de estanqueidade e apenas quer a aparência visual, uma aproximação linear entre o cone e o prisma funciona bem. Mas se for para função estrutural ou vedação, o anel transicional é o caminho. Existem alternativas mais simples, como simplesmente ajustar o cone para tangenciar as arestas do prisma, mas isso altera as dimensões originais da peça.
Volume e área: os cálculos que você vai precisar
Vou listar os cálculos sem rodeios. Para o prisma hexagonal regular com lado L e altura H: Área da base = (3L²3)/2 2,598L² Volume = base × altura = (3L²3 × H)/2
Área lateral = 6LH Área total = área lateral + 2 × área da base Para o cone com raio da base R e altura H:

Volume = R²H/3 Geratriz g = (R² + H²) Área lateral = Rg
Área total = Rg + R² Desenvolvimento da lateral = setor circular com raio g e arco de comprimento 2R Uma observação prática: quando você pede um software para calcular essas grandezas automaticamente, ele geralmente assume geometria perfeita. Se o seu prisma hexagonal tem variação de espessura de parede ou se o cone está truncado por um corte oblíquo, os resultados vão divergir significativamente. Nesses casos, o melhor é quebrar o sólido em partes menores e somar os volumes individualmente.
Fabricação e limitações reais
Se você vai fabricar um prisma hexagonal em metal, o processo mais comum é usinagem CNC em torno ou fresamento 3 eixos. A limitação principal aqui é a acessibilidade das faces internas se o prisma for oco. Ferramentas de diâmetro pequeno sofrem com vibração e desvio, o que limita a precisão interna abaixo de cerca de 10 mm de diâmetro. Cones em metal são geralmente fabricados por laminação e soldagem, ou por usinagem em torno. O problema com cones compridos e de grande relação altura-raio é a deflexão da ferramenta. Um cone com H/R maior que 3 tende a exigir suportes intermediários durante a usinagem, senão as tolerâncias de cilindricidade ficam imprevisíveis. Minha regra prática é que para H/R acima de 2,5, vale a pena pré-mochar e só terminar com acabamento superficial controlado. Uma alternativa para ambos os sólidos é a impressão 3D por fusão em leito de pó (SLS) ou jateamento de aglutinante, especialmente quando a geometria é complexa ou o volume de produção é baixo. A limitação desses processos é a rugosidade superficial, que normalmente fica entre 8 e 15 m Ra, muito acima do que se consegue com usinagem convencional. Se o seu cone ou prisma precisa de precisão dimensional apertada, o pós-usinagem é obrigatório.

Galeria
-
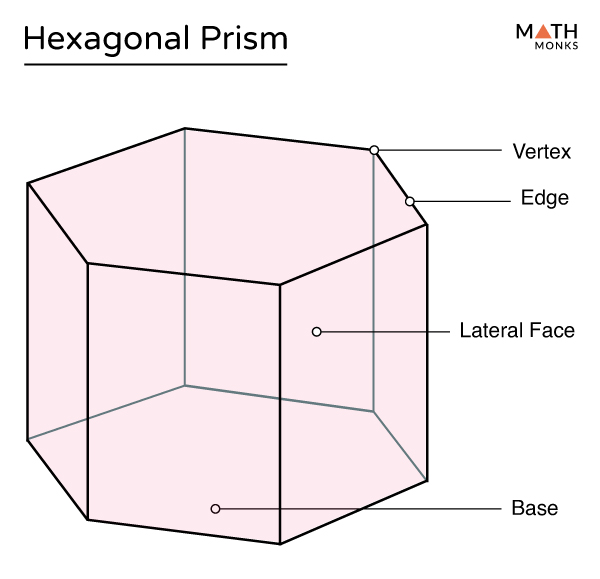
Prisma Hexagonal Faces Arestas Vertices -

Prisma Hexagonal Formula
