Corpo Humano Para Imprimir Tamanho Grande

O que você precisa saber antes de colocar uma impressora para fazer um corpo humano grande
Imprimir um modelo de corpo humano em tamanho grande não é simplesmente mandar um arquivo STL para a máquina e esperar o resultado. O processo envolve escolhas técnicas que muitos iniciantes ignoram até verem o trabalho derreter na bandeja ou rachar nas costuras semanas depois. A discussão aqui é sobre o que funciona na prática, com os problemas que aparecem e como contorná-los sem gastar uma fortuna em material inutilizado. O primeiro ponto que precisa ser considerado é a escala. Quando falamos em corpo humano para imprimir tamanho grande, estamos falando de modelos que variam de 50 centímetros a mais de um metro de altura. Isso já exige uma decisão desde o início: dividir o modelo em partes ou tentar imprimir como peça única. A resposta depende completamente do volume de impressão da sua máquina e do tempo disponível. Uma peça única de 80 centímetros em FDM leva entre 40 e 60 horas de impressão contínua. Isso significa que qualquer interrupção de energia, entupimento de bico ou desnivelamento da mesa perde todo o investimento. Dividir o modelo em torso, cabeça, membros e base reduz cada fase para algo entre 6 e 12 horas, o que é muito mais gerenciável e permite substituir peças defeituosas sem refazer o trabalho inteiro.
Preparação do arquivo para corpo humano para imprimir tamanho grande
Quase todos os modelos que você encontra em sites de compartilhamento já vêm pré-segmentados, mas raramente estão prontos para imprimir sem ajustes. O primeiro passo é abrir o arquivo no seu slicer favorito e verificar as orientações de cada peça. Membros como braços e pernas devem ser impressos na posição vertical quando possível, porque isso reduz drasticamente a necessidade de suportes e melhora a resistência estrutural ao longo do eixo Z. O torso geralmente se beneficia de uma orientação levemente inclinada, cerca de 15 graus, para que as camadas fiquem mais paralelas à tensão que a peça sofrerá quando montada. A densidade de preenchimento é outro ponto crítico. Um corpo humano em tamanho grande precisa de rigidez, mas preencher 100 por cento é desperdício puro de material e tempo. Eu uso 25 por cento com padrão de grade ou hexagonal no torso e nos membros principais, e 15 por cento nos detalhes menores como mãos e rosto. A diferença de peso entre uma peça com 25 por cento e uma com 40 por cento é de aproximadamente 30 gramas por parte, o que parece pouco, mas somado a um modelo completo de 20 peças pode significar mais de meio quilo de filamento gasto em preenchimento desnecessário. O tempo também aumenta proporcionalmente, então essa escolha afeta diretamente o custo final do projeto. A altura da camada deve ficar entre 0,2 milímetro e 0,28 milímetro para peças grandes. Camadas mais finas como 0,12 milímetro produzem acabamento superficial superior, mas aumentam o tempo de impressão em quase 70 por cento sem benefício estrutural relevante para peças de exibição. Se o objetivo é uma peça que será manipulada ou montada com frequência, 0,2 milímetro é o equilíbrio ideal entre detalhe e praticidade. O número de paredes perimetrais deve ser de pelo menos três, porque peças grandes sofrem mais com contração térmica e três paredes garantem que a resistência lateral seja suficiente para evitar deformações durante o resfriamento.
Escolha de material e configurações de impressão
O PLA é a escolha padrão para a maioria dos projetos de corpo humano em tamanho grande por uma razão simples: ele imprime com mínima distorção e não requer cama aquecida em praticamente todas as configurações modernas. A temperatura do bico deve ficar entre 200 e 210 graus Celsius, e a cama entre 60 e 65 graus. Velocidades de 50 a 60 milímetros por segundo nas paredes e 60 a 70 milímetros por segundo no preenchimento produzem resultados consistentes sem comprometer a aderência entre camadas. O resfriamento deve ser máximo a partir da segunda camada, porque peças grandes precisam solidificar rapidamente para manter a precisão dimensional. Quando a peça tem dimensões acima de 30 centímetros em alguma direção, o risco de warping aumenta significativamente mesmo com PLA. A solução prática é usar uma superfície de impressão com textura, como tape dePainter ou uma camada fina de papel adhesivo sobre a bed sheet padrão. A aderência mejora considerablemente, e a remoção da peça fica mais fácil sem risco de fratura nas arestas inferiores. Alguns impressores modernos com camas de vidrio tratadas também funcionam bem, mas exigem limpeza rigorosa com álcool isopropílico antes de cada impressão para garantir que gordura residual não comprometa a fixação. Para peças que precisam de maior resistência mecânica, especialmente articulações e pontos de montagem, o PETG oferece uma alternativa válida. Ele exige temperaturas mais altas, entre 235 e 245 graus no bico e 75 a 80 graus na cama, e velocidades mais lentas, em torno de 40 milímetros por segundo, para manter a qualidade superficial. O PETG também tende a sofrer com stringing, então o retraction precisa ser ajustado com cuidado. Uma configuração inicial de 5 milímetros de distância do bico e 40 milímetros por segundo de velocidade de retraction funciona na maioria das extrusoras diretas e Bowden, mas cada máquina responde de forma diferente e testes em peças pequenas são recomendados antes de iniciar o projeto completo.

O problema que eu enfrentei e a solução que funcionou
Em uma impressão de corpo humano em escala 1:1 com 95 centímetros de altura, divido em 24 peças, eu tive um problema específico com o torso. A peça superior, que inclui ombros e peito, estava apresentando ondulações visíveis nas camadas mais altas, como se a estrutura estivesse flacida. O volume da peça era grande demais para que o resfriamento uniforme chegasse a todas as regiões simultaneamente. Eu resolvi o problema alterando a configuração de ventoinha: em vez de manter a ventoinha máxima o tempo todo, programei um fade gradual, começando com 100 por cento nas primeiras 10 camadas e diminuindo 5 por cento a cada 50 camadas subsequentes. Isso permitiu que as camadas inferiores resfriassem suficientemente rápido para manter a forma, enquanto as camadas superiores tinham um resfriamento mais suave que reduziu as tensões internas. O resultado foi uma superfície plana e uniforme sem trincas ou deformações. Outro problema recorrente em impressões grandes é a perda de precisão nas junções entre peças. Quando você junta um braço com o ombro, os pinos de alinhamento podem não coincidir perfeitamente devido a variações de fabricação ou pequenas dilatações térmicas. Minha solução tem sido adicionar anéis de ajuste nas interfaces de montagem. Em vez de depender exclusivamente dos pinos cilíndricos padrão, eu imprimo anéis flexíveis em TPU com dureza 95A que ficam entre as peças. Esses anéis compensam variações de até 0,5 milímetros em cada direção e criam uma conexão firme sem necessidade de cola ou parafusos. O tempo adicional de impressão para esses anéis é de cerca de 20 minutos por conjunto, mas a economia em tempo de ajuste e retoque é substancial.
Montagem e acabamento
A montagem de um corpo humano em tamanho grande requer paciência e sequência correta. Comece sempre pela base, porque ela sustenta todo o peso da estrutura. Peças como pés e pernas devem ser verificadas individualmente quanto a alinhamento e estabilidade antes de prosseguir. O torso é a próxima etapa, seguido pelos braços e mãos. A cabeça e o pescoço vêm por último, porque são as partes mais delicadas e sensíveis a impactos durante a montagem das outras peças. Para a fixação das peças, a combinação de pinos de alinhamento com cola de cianoacrilato nas junções principais oferece a melhor relação entre força e facilidade de desmontagem. Aplique uma quantidade mínima de cola nos pinos, monte as peças e pressione por 30 segundos. A cola seca em aproximadamente 10 segundos, mas a pressão mantida garante aderência completa. Evite excesso de cola, porque o excesso pode criar rebarbas visíveis e comprometer o alinhamento preciso das superfícies. O acabamento superficial em impressões grandes muitas vezes revela imperfeições que não são notáveis em peças pequenas. Linhas de camada, pequenos deslocamentos entre camadas e marcas de retracção tornam-se mais evidentes quando a peça ocupa um espaço maior. Lixações suaves com grão 400 seguidas de grão 800 removem a maioria dessas imperfeições sem remover material demais. Para peças que serão pintadas, uma camada fina de primer em spray preenche microimperfeições e cria uma superfície uniforme para a tinta aderir. O primer também revela defeitos que passaram despercebidos na lixação, permitindo correções pontuais antes da pintura final.
Limitações que ninguém menciona
Impressões grandes têm limitações que precisam ser aceitas desde o início. A primeira é a variabilidade dimensional entre peças impressas em tempos diferentes. Se você imprimir o braço direito hoje e o esquerdo amanhã, mesmo com as mesmas configurações, pode haver uma diferença de até 1 milímetro em comprimento devido a variações de temperatura ambiente, umidade do filamento e desgaste do bico. Isso não é um defeito de impressão, é uma característica inerente ao processo FDM. A solução é sempre imprimir peças simétricas na mesma sesión de impressão quando possível, para que as condições sejam idênticas. A segunda limitação é a fragilidade estrutural em certas regiões. Peças finas como dedos, orelhas e nariz são naturalmente mais frágeis porque têm poucas paredes e baixo preenchimento. Se o modelo for manuseado frequentemente ou exposto a quedas acidentais, essas regiões podem quebrar com facilidade. Uma medida preventiva é reforçar essas áreas com camadas extras de paredes durante o fatiamento, aumentando de três para cinco paredes nas peças menores. O tempo adicional é mínimo, mas a durabilidade aumenta significativamente. A terceira limitação é o custo real do projeto. Um corpo humano de 90 centímetros em PLA consome entre 800 e 1200 gramas de filamento, dependendo da densidade de preenchimento e do nível de detalhe do modelo. Com o preço atual do filamento de qualidade, isso representa entre 80 e 150 reais apenas em material. Somado à eletricidade e ao desgaste da impressora, o custo total pode facilmente ultrapassar 200 reais. Se o orçamento for restrito, considerar materiais reciclados ou filamentos de entrada com custo mais baixo pode ser uma opção, mas isso exige testes prévios de qualidade para garantir que as propriedades mecânicas sejam suficientes para o uso pretendido.

Se o objetivo é uma peça realista com detalhes anatômicos finos e superfícies suaves, a impressão 3D FDM tem limitações que podem não ser adequadas. Nesse caso, a impressão em resina com curinga UV pós-processada oferece muito melhor resolução superficial, mas exige uma impressora DLP ou LCD dedicada e trabalho adicional de lavagem e cura. Para a maioria dos projetos de exibição e colecionismo, no entanto, o FDM com as configurações descritas aqui produz resultados satisfatórios com investimento significativamente menor.
Configurações resumidas para começar
Altura de camada: 0,2 mm. Paredes: 3 a 4 perimetrais. Preenchimento: 25% em partes estruturais, 15% em detalhes. Velocidade de impressão: 50 a 60 mm/s nas paredes, 60 a 70 mm/s no preenchimento. Temperatura do bico PLA: 200 a 210°C. Temperatura da cama: 60 a 65°C. Ventoinha: máxima nas primeiras 10 camadas, fade gradual a partir daí. Superfície de impressão: tape dePainter ou bed sheet texturizado. Tempo estimado de montagem: 1 a 2 horas para um modelo de 24 peças. Tempo de cura da cola: 10 segundos por junção, pressão mantida por 30 segundos. O processo de corpo humano para imprimir tamanho grande é viável com equipamento FDM padrão e não requer investimento em máquinas especializadas. As decisões técnicas precisam ser tomadas com base no resultado desejado, no equipamento disponível e no tempo que você pode dedicar. Testes em peças menores antes de iniciar o projeto completo economizam material e evitam frustrações. A prática constante com os ajustes descritos aqui tende a reduzir o tempo de falhas em cerca de 40 por cento após as primeiras cinco impressões, porque o operador desenvolve intuicao sobre como cada máquina específica responde às configurações.
Galeria
-
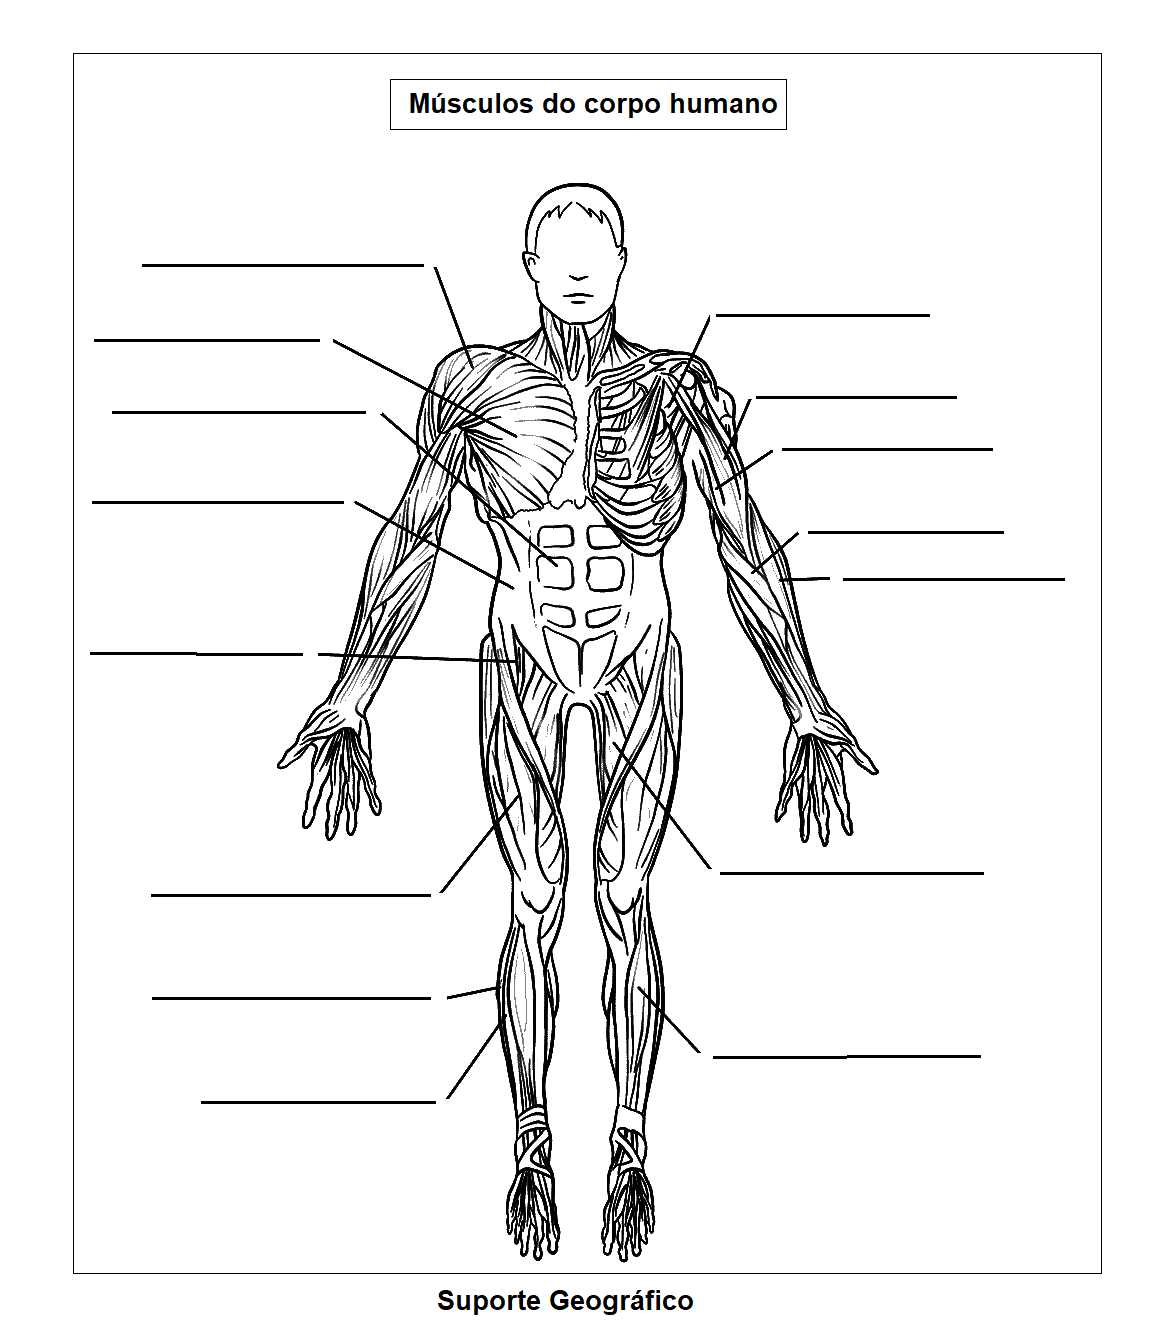
Imagem Do Corpo Humano Para Imprimir - RETOEDU -

Desenhos de Corpo Humano 4 para Colorir e Imprimir - Colorir.Info -

15 Atividades sobre o Corpo Humano para Imprimir
