Corrosão De Materiais Metálicos

Entenda corrosão de materiais metálicos antes de tomar qualquer decisão
O primeiro erro que eu vejo todo dia é começar pelo revestimento. As pessoas veem ferrugem e querem pintar. Na maioria dos casos isso é perder tempo e dinheiro. O processo real começa com a identificação do tipo de corrosão e do ambiente em que o material vai operar. A corrosão uniformática é fácil de prever. Você mede a taxa de perda de massa por ano e calcula a vida útil com base na espessura inicial. Mas 70% dos problemas que chegam na minha mesa não são desse tipo. Corrosão é a reação eletroquímica espontânea entre um metal e seu ambiente que leva à degradação das propriedades do material. Não é apenas oxidar. Oxidação é um subtipo. Quando você tem dois metais diferentes em contato com um eletrólito, forma-se uma célula galvânica. O metal menos nobre se corrói mais rápido do que se estivesse sozinho. Isso é corrosão galvânica. Se o eletrólito fica preso em uma fenda entre duas peças, a concentração de oxigênio varia e surge corrosão sob tensão ou por pites. O pH, a temperatura, a velocidade do fluido e a presença de cloretos alteram tudo. No laboratório ou na planta industrial, o parâmetro que mais importa não é a estética. É a taxa de penetração em milímetros por ano. ASTM G31 define o método padrão para medição por pesagem antes e depois da exposição. Um aço carbono comum em atmosfera industrial moderada perde cerca de 0,1 a 0,2 mm por ano. Em atmosfera marinha, esse número sobe para 0,5 mm/ano ou mais. Um aço inoxidável 304 pode durar décadas em ambiente seco, mas se exposto a cloretos estagnados, os pites podem perfurar a parede em poucos meses.
Como analisar e mitigar na prática
A metodologia que uso segue uma sequência simples mas que a maioria ignora. Primeiro, caracterize o ambiente. Temperatura, umidade relativa, presença de íons cloreto, sulfato, dióxido de enxofre, pH do meio. Segundo, identifique o metal e o tratamento superficial existente. Terceiro, determine o modo de falha provável. Quarto, escolha a proteção com base na taxa de corrosão conhecida, não na aparência. Para avaliação laboratorial, o ensaio de névoa salina ASTM B117 continua sendo a ferramenta de triagem mais usada, apesar das críticas. O problema é que ele correlaciona mal com exposição real em muitos casos. Um revestimento que passa 1000 horas no ensaio de névoa salina pode falhar em um ano fora. A correlação depende do sistema de pintura. Para avaliações mais precisas, use ensaios de imersão em água artificial ou exposição atmosférica em sítios de monitoramento. O custo é maior e o tempo também, mas os dados são confiáveis. Na mitigação, as opções se dividem em quatro categorias. Proteção por barreira: tintas, revestimentos orgânicos, revestimentos metálicos por imersão a quente. Proteção catódica: usa-se um ânodo de sacrifício ou corrente impressa. Proteção por inibidores de corrosão: aditivos químicos que se adsorvem na superfície metálica. Seleção de material: trocar o aço carbono por um aço inoxidável mais nobre ou uma liga de níquel quando o ambiente justifica.
Cada método tem limitações reais. Revestimentos orgânicos falham onde há dano mecânico. Um único risco que atinge o substrato metálico torna-se um ponto de iniciação de pite. A proteção catódica funciona bem em estruturas submersas ou enterradas, mas em atmosfera úmida com película eletrolítica fina, a eficiência cai drasticamente. Inibidores de corrosão exigem circulação do fluido e reposição contínua. Trocar para um material mais nobre aumenta o custo inicial em fatores que vão de 3 a 10 vezes.
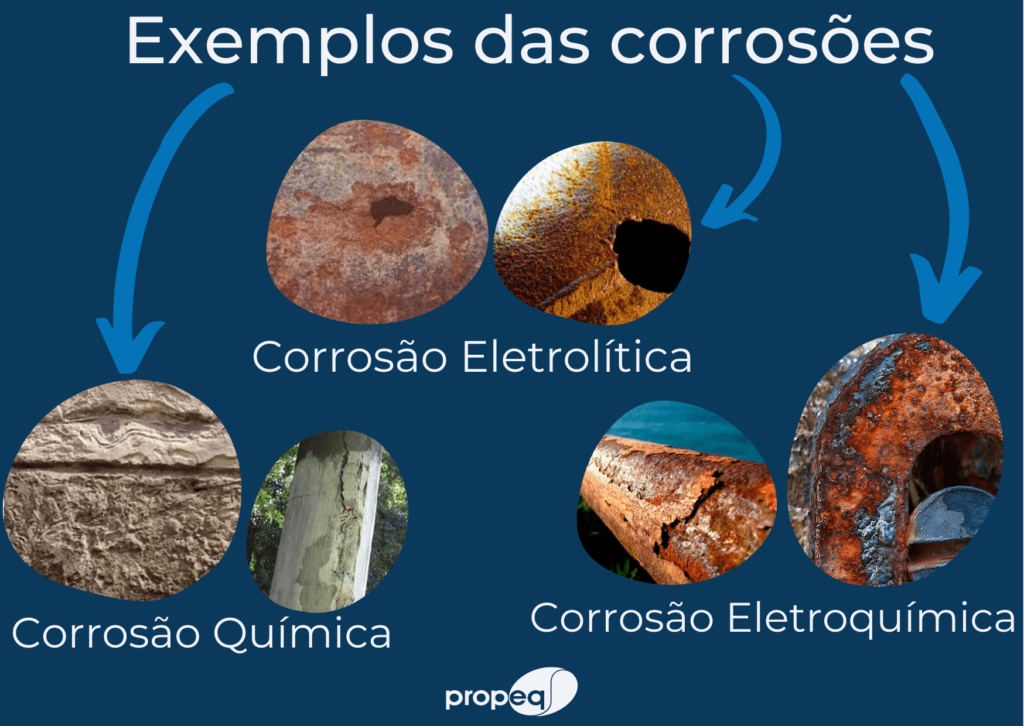
Um caso específico que aprendi na marra
Uma vez recebemos uma reclamação sobre vazamento em um trocador de calor de tubos de aço inoxidável 304. O fluido era água de processo com teor de cloreto em torno de 200 ppm, temperatura operacional de 60 °C. A corrosão aparecia como trincas perpendiculares ao eixo dos tubos. Inicialmente suspeitamos de corrosão sob tensão clássica. Testes metalográficos confirmaram trincas intergranulares. O problema era que o material havia sido soldado sem tratamento térmico de alívio de tensões posterior. A sensibilização do aço 304 em solda cria precipitação de carboneto de cromo nos contornos de grão. A região vizinha ao cordão fica empobrecida em cromo e perde resistência à corrosão intergranular. A solução que aplicamos foi dupla. Substituímos o aço 304 por 304L, que tem teor de carbono máximo de 0,03%, reduzindo significativamente o risco de sensibilização. Para os tubos já instalados e que não podiam ser trocados imediatamente, usamos um tratamento térmico de solução a 1050 °C seguido de resfriamento rápido em água. Esse processo dissolve os carbonetos precipitados e redistribui o cromo na matriz. O custo do tratamento térmico para aquele lote foi aproximadamente 40% do valor dos tubos novos, mas evitou uma parada de emergência na planta. Aprendi que especificar o grau L quando houver solda em serviço com cloretos não é detalhe de projeto. É a diferença entre manutenção programada e vazamento catastrófico.
Pegadinhas que iniciantes ignoram
A primeira pegadinha é confiar cegamente em tabelas de taxa de corrosão de biblioteca. Os dados publicados vêm de condições controladas. Na planta real, a taxa pode ser cinco vezes maior devido a turbulência, erosão combinada com corrosão, ou variações térmicas cíclicas. A segunda pegadinha é não considerar a área relativa entre ânodo e cátodo. Se você tem um parafuso de aço carbono fixando uma placa grande de aço inoxidável em ambiente úmido, o parafuso vai sofrer corrosão acelerada porque a área catódica é muito maior que a área anódica. O inverso também é verdadeiro. Um rebite de alumínio em chapa de aço carbono se corroerá rapidamente. A proporção de áreas importa mais do que a diferença de potencial entre os metais na série galvânica. Outro ponto que pouca gente leva a sério é a limpeza superficial antes de aplicar qualquer revestimento. A norma SSPC-SP 10 define um padrão de jateamento próximo ao branco absoluto. Se a peça tiver óleo, graxa ou sais solúveis mesmo que invisíveis a olho nu, o revestimento vai falhar precocemente. Sais de cloreto absorvidos da atmosfera podem permanecer na superfície mesmo após lavagem comum. A medição de condutividade elétrica da água de lavagem e o teste com papel de nitrato de prata são métodos simples que custam quase nada e evitam reclamações de descolamento prematuro.
Duração estimada dos principais métodos
Para contextualizar, aqui estão estimativas realistas de vida útil em função do método escolhido para um tanque de armazenamento de água tratada: Tinta epóxi convencional em aço carbono jateado: 5 a 8 anos, dependendo da espessura do filme seco. Repintura parcial a cada 3 ou 4 anos para regiões de desgaste mecânico. Galvanização por imersão a quente: 15 a 25 anos em ambiente interno seco. A taxa de consumo do zinco é aproximadamente 25 micrômetros por ano em atmosfera rural e até 50 micrômetros por ano em atmosfera industrial urbana. Revestimento de poliuretano sobre galvanizado adiciona 5 a 10 anos à vida do sistema. Proteção catódica com ânodos de zinco em tanque de 50 mil litros: os ânodos precisam ser substituídos a cada 3 a 5 anos. A corrente necessária varia conforme a resistividade do eletrólito e a área de superfície exposta. Troca para aço inoxidável 316L: vida útil ilimitada do ponto de vista corrosivo, desde que o fluido não contenha teores críticos de cloreto acima de 1000 ppm em temperatura superior a 60 °C.

Quando abandonar uma abordagem
Nenhum método é universal. Se o fluido contém cloretos concentrados e temperatura elevada, tintas orgânicas sozinhas raramente resolvem. A proteção catódica também não funciona bem em meios com resistividade muito alta, como água destilada ou solventes orgânicos. Nesse cenário, a única opção viável é o material. Liga de hidrogenisto resistentes a cloretos, titanio ou revestimento de nitreto de cromo por deposição física de vapor oferecem performance superior, mas o custo por quilo do material pode ser de 20 a 50 vezes maior que o aço carbono. A análise de custo ciclo de vida é obrigatória. Um tubo de titânio de 2 polegadas custa cerca de 800 a 1200 dólares por metro comprado. Um tubo de 316L do mesmo tamanho custa entre 60 e 120 dólares. A decisão depende da consequência da falha, não apenas do preço do material. O monitoramento contínuo é outra coisa que separa projetos que funcionam dos que falham. Eletrodos de resistência, sondas de polarização por resistência, e testes de potencial em tempo real fornecem dados que permitem antecipar a troca de revestimento ou ânodos antes da falha. O custo do sistema de monitoramento se paga rapidamente quando evita uma parada não programada em linha de produção.
Galeria
-
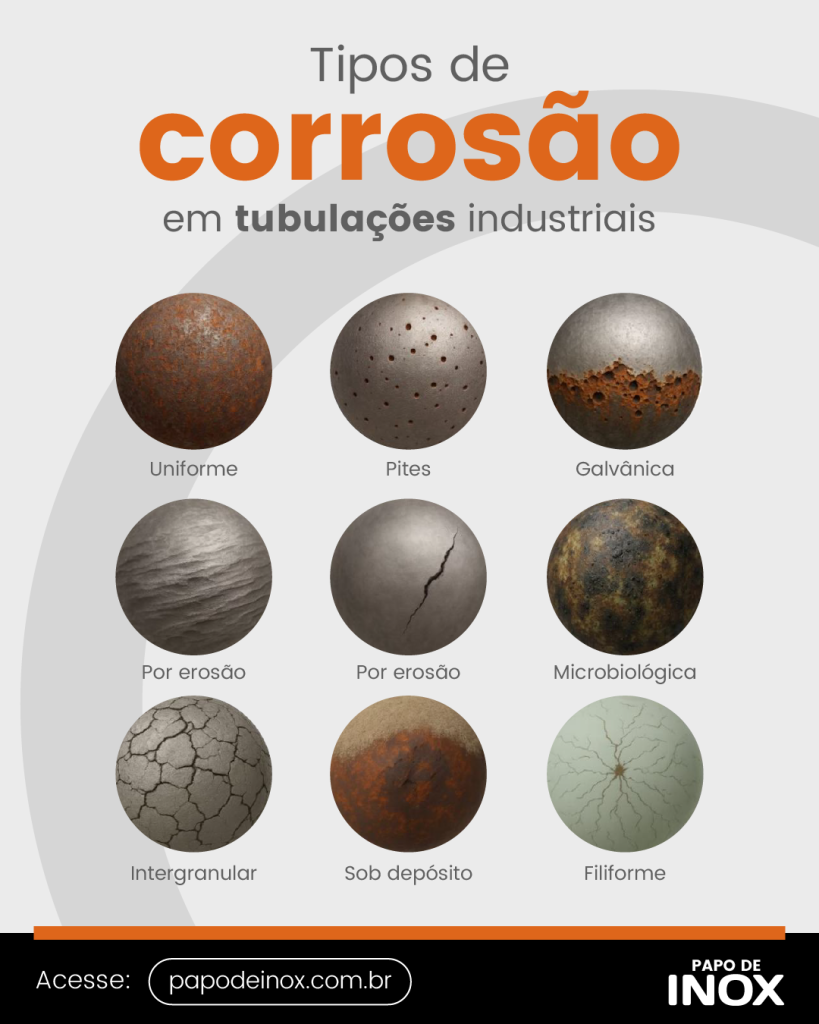
Conheça os tipos de corrosão no inox - Papo de Inox -
CORROSÃO ️ DEFINIÇÃO 🔴 A corrosão é um processo natural de deterioração ... -

O Principal Causador Da Corrosão Em Um Veículo é - RETOEDU

