Corte Em Acrilico A Laser

Como funciona o corte em acrílico com laser CO2
O acrílico é um dos materiais que melhor responde ao corte a laser. O tipo que você vai usar precisa ser o acrílico virgem, aquele que sai cristalino da fábrica. Acrílico reciclado ou de segunda linha simplesmente não funciona bem — o material empena, solta fumaça preta e deixa a borda opaca. Isso mata qualquer tentativa de acabamento fino. A máquina ideal é uma CO2, tipicamente entre 60W e 150W para chapas de até 10mm. Acima disso, a potência ajuda na velocidade de corte mas também aumenta o risco de derreter as bordas se o foco não estiver ajustado. Fibra não funciona. UV não ajuda. É CO2 mesmo, ponto. O segredo não é só a potência. É a combinação de velocidade, potência e frequência de pulso. Comece com o raster na potência 80-90% para gravura e energia de corte em torno de 50-70%, velocidade de 5 a 15mm/s dependendo da espessura. Ajuste conforme o material e o foco.
Configuração básica para corte em acrilico a laser
Para acrílico de 3mm: potência 55%, velocidade 8mm/s, foco no topo do material. Para 5mm: potência 65%, velocidade 5mm/s. Para 8mm: potência 75%, velocidade 3mm/s. Para 10mm: potência 85%, velocidade 2mm/s. São pontos de partida. Teste sempre em um retalho do mesmo lote antes de cortar a peça final. O ar assist é essencial. Sem ele, o material queima ao invés de derreter limpo. Pressão de ar entre 0.4 e 0.6 bar já resolve a maioria dos casos. Se sua máquina tiver bico de sucção, coloque o maior diâmetro possível para não obstruir o feixe. O foco precisa estar exatamente na superfície do acrílico. Um milímetro pra cima ou pra baixo e você vê a diferença na borda. Use uma fita métrica ou a régua da máquina para definir o plano zero. Se a sua controladora tiver auto-focus, use. Mas verifique periodicamente com um test pattern, porque a calibração desvia com o tempo e com variações de temperatura.
Um detalhe que pouca gente comenta: a proteção de papel adesivo que vem na chapa de acrílico. Deixe ela durante todo o processo de corte. Ela evita que respingos de material derretido grudem na superfície e causa manchas quase imperceptíveis mas que aparecem na luz. Remova o papel depois do corte, não antes. Na prática, quando cortei minha primeira peça de acrílico 5mm num trabalho real, deixei o ar assist desligado porque achei que ia servir só para sucção de fumaça. O resultado foi uma borda amarelada e irregular que precisou ser lixada. A partir daí, o ar sempre ligado. A peça sai pronta direto da máquina.
Limitações e onde o laser falha com acrílico
Nem tudo são vitórias. Acrílico exposto a UV longo prazo amarela. Se a peça vai ficar em janela ou varanda, considere policarbonato em vez de acrílico. O policarbonato resiste melhor ao amarelamento, embora seja mais difícil de cortar a laser porque solta mais fumaça e pode rachar se a potência estiver alta demais. Acutância é outra limitação. O corte a laser deixa bordas levemente arredondadas, especialmente em espessuras maiores. Se você precisa de um chanfro perfeito ou aresta viva, precisa retocar com lixa ou polidor. Em acrílico fino (2mm a 3mm) o arredondamento é mínimo e muitas vezes aceitável. Em 8mm e 10mm, é visível. Cantos internalizados pequenos (
2mm de raio) também são problemáticos. O feixe tem um diâmetro finito, então o canto nunca fica perfeitamente quadrado. O raio mínimo prático é aproximadamente a metade do diâmetro do feixe. Para um nozzle padrão de 2mm, isso significa raio interno de pelo menos 1mm. Se seu design exige algo menor, você vai ter que aceitar o arredondamento ou mudar para fresagem CNC.
Outro problema comum é o fogo. Acrílico derretido pega fogo se a potência estiver muito alta ou a velocidade muito baixa. Quando isso acontece, o material começa a carbonizar e a borda fica preta. O mais chato é que às vezes o incêndio começa dentro da máquina e você só percebe pelo cheiro. Tenha um extintor por perto e nunca deixe a máquina sem supervisão durante cortes longos em acrílico espesso. Peças muito grandes (>60cm) também geram warping. O calor acumulado deforma a chapa durante o processo. Se precisar cortar uma peça grande, faça em etapas menores ou use uma mesa com ventilação ativa embaixo da chapa para dissipar o calor.
Acabamento pós-corte
O acabamento das bordas define a qualidade visual do produto final. Bordas cortadas a laser em acrílico virgem ficam naturalmente translúcidas, mas com aquela textura levemente ondulada que só passa despercebida em peças pequenas. Para bordas transparentes, a opção mais barata e rápida é o flame polishing. Passa-se rapidamente uma chama de maçarico de bico largo sobre a borda cortada. O calor derrete microscopicamente a superfície e ela fica cristalina. Leva cerca de 10 segundos por borda de 5mm. O risco é queimar se demorar muito. Teste em retalho primeiro. Outra opção é lixar. Comece com lixa 400, depois 800, 1000, 2000 e finalmente um composto de polimento como o Novus Number 2. Resultado profissional, mas leva tempo. Uma borda de 3mm pode levar de 15 a 20 minutos de lixamento manual completo.

Para produção em escala, vendadoras de acrílico vendem fitas de soldagem por (solvent welding). Aplica-se um solvente na junção entre duas bordas cortadas e o acrílico "derrete" e se funde. O resultado é uma costura quase invisível. Bom para caixas e displays.
Alternativas quando o laser não é a melhor opção
Se você precisa de tolerâncias muito apertadas (
0.1mm), o corte a laser não é ideal. O calor altera as dimensões do material durante o corte. Fresagem CNC com fresas de diamante dá precisão dimensional muito superior, especialmente para peças que vão montar com encaixe. Se o acrílico for espesso (acima de 15mm), o laser CO2 padrão perde eficiência. A profundidade de penetração do feixe não é suficiente e o corte fica desigual do topo ao fundo. Nesse caso, fresamento é mais viável. Para formas muito complexas com curvas fechadas em acrílico fino, o laser ainda vence em velocidade. Um corte que levaria 40 minutos em CNC pode ficar pronto em 8 minutos no laser. A escolha depende do que prioriza: velocidade ou precisão.
Agora, se quiser salvar um arquivo de configuração pronto para sua máquina, existe um perfil genérico de corte em acrílico que pode ser adaptado para a maioria das máquinas CO2 de 80 a 120W. Ele cobre as espessuras mais comuns (3, 5, 8 e 10mm) e você ajusta os parâmetros finais conforme seu equipamento e lote de material. Salve esse arquivo como referência e vá refinando com testes até encontrar a combinação perfeita para o seu setup. O mais importante é documentar cada teste. Anote potência, velocidade, foco e resultado em cada tentativa. Da próxima vez que for cortar o mesmo material, você não precisa recomeçar do zero. Já tenho uma planilha com mais de 40 combinações testadas ao longo dos anos. Cada uma salvou algum trabalho que teria sido refugo se eu não tivesse registrado.

Galeria
-

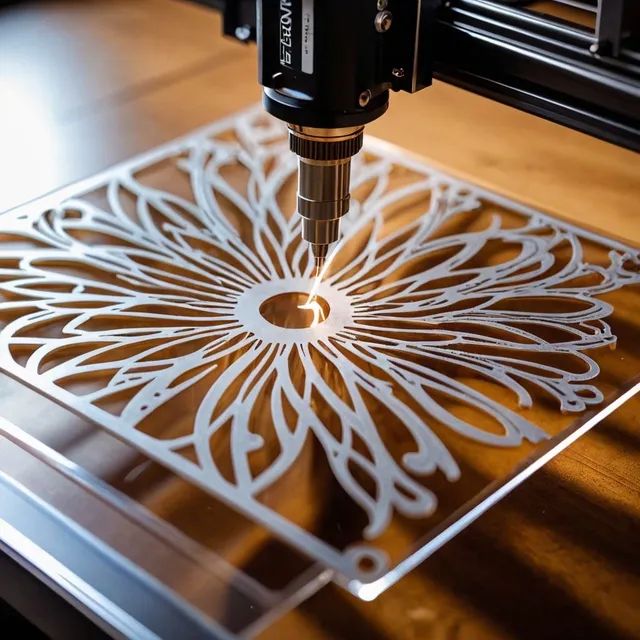
Máquina de corte a laser acrílico — Virmer -
"corte laser acrilico" no Brasil
