Cortes Transversais
O que são cortes transversais na prática
Cortes transversais são seções feitas perpendicularmente ao eixo principal de um material ou componente. Na indústria metalúrgica, por exemplo, você corta uma barra, um eixo ou uma chapa no sentido da largura, e não ao longo do comprimento. Isso revela a microestrutura interna, verifica a homogeneidade do material ou prepara amostras para análise metalográfica. O processo é simples na teoria, mas tem nuances que só aparecem quando você erra a primeira vez. O equipamento básico inclui uma serra de fita de baixa velocidade, um disco abrasivo de corte ou um cortador por desgaste controlado. A escolha depende do material e da precisão que você precisa. Serra de fita com lâmina de carbono para aços macios. Disco abrasivo com refrigeração líquida para ligas mais duras. Se o material é frágil ou tem tensão residual alta, o corte pode rachar e invalidar a amostra antes mesmo de você começar a análise.
Como fazer cortes transversais corretamente
O primeiro passo é marcar a posição do corte com precisão. Não confie na impressão visual. Use um transferidor ou um esquadro magnético montado na serra. Para perfis complexos como tubos ou perfis I, fixe a peça com morsa de pressão variável e verifique o alinhamento com um paquímetro em pelo menos dois pontos. Um desvio de apenas 2 graus já distorce a seção e compromete medições posterio. Segure a peça firme. Vibração é o maior inimigo do corte transversal. Quando a serra oscila, gera microtrincas na zona afetada pelo calor, e essas trincas são invisíveis a olho nu mas aparecem claramente após o ataque químico durante a metalografia. Eu já perdi três amostras de uma liga de titânio porque a morsa relaxou durante o corte. A solução foi adicionar uma contraponta ajustável na outra extremidade e usar porcas de travamento em vez de parafusos comuns. A velocidade de corte deve ser reduzida conforme a dureza do material. Para aços acima de 30 HRC, trabalho com metade da velocidade recomendada pelo fabricante da lâmina. Parece contra-intuitivo — todo mundo pensa que cortar devagar é perda de tempo — mas na prática o corte rápido gera calor excessivo, altera a microestrutura na zona de corte e obriga você a remover mais material depois durante o preparesample. O resultado final é que o corte lento economiza tempo total, não gasta.
Após o corte, a superfície deve ser lixada ou retificada para remover as camadas deformadas. O padrão comum é iniciar com lixa granulação 180, passar por 320, 400, 600, 800 e finalizar com 1200. Cada etapa remove os riscos da anterior. Pular etapas cria sulcos profundos que persistem até o polimento e arruínam a análise microestrutural. Isso é particularmente crítico em materiais com inclusões ou fases duras, onde os riscos tendem a se destacar ainda mais durante o ataque. A montagem da amostra para metalografia exige resina de incorporação adequada. Resina epóxi funciona para a maioria dos casos. Resina de bakelita é necessária quando há necessidade de maior resistência térmica durante o polimento. A amostra deve ser centralizada no portamostras para evitar desbalanceamento no polidor, que causa vibrações e riscos assimétricos. O polimento final utiliza suspensão de alumina 0,05 micrômetros em disco de veludo. O tempo varia entre 2 e 5 minutos dependendo da dureza. Mais do que isso reintroduz deformação superficial. Após o polimento, a amostra deve ser limpa com álcool etílico 96% e seca com jato de ar comprimido. Qualquer resíduo de polimento ou umidade interfere no ataque químico subsequente.
O ataque químico depende do material. Nital 2% para aços carbono e low alloy. Reagente de Klemms para ligas de cobre. Ácido pícrico para aços inoxidáveis austeníticos. O tempo de ataque varia de 5 a 30 segundos. Subataque mostra contornos de grão incompletos. Sobreataque escurece a imagem e perde detalhes microestruturais importantes. Anote sempre o tempo exato e a concentração do reagente. Reproduzibilidade depende disso.
Pegadinhas que ninguém conta
A zona afetada pelo corte (ZAC) é mais profunda do que a maioria dos técnicos estima. Em aços endurecíveis, a deformação plástica e o calor gerados podem alterar a microestrutura a até 500 micrômetros da superfície de corte. Se você apenas lixa ligeiramente e vai direto para o polimento, estará analisando material deformado, não o material original. A regra prática é remover pelo menos o dobro da profundidade esperada da ZAC antes de partir para o polimento final. Outro problema frequente é a seleção errada do disco abrasivo. Discos de alumínio de óxido parecem econômicos, mas se embalam rapidamente com partículas do material cortado, perdendo eficiência e gerando calor excessivo. Discos de carbeto de silício cortam mais rápido mas lascam materiais frágeis como ferro fundido cinzento. A solução que funciona na prática é usar discos diafragma de diamante para materiais duros e discos de carbono para materiais tenros. Refrigeração também merece atenção. Água pura pode causar oxidação em aços carbono, criando manchas de ferrugem que persistem mesmo após o polimento. Óleo corte sintético diluído na proporção recomendada pelo fabricante é mais seguro. Para ligas de titânio e alumínio, use refrigeração a base de água com inibidor de corrosão. Secar imediatamente após o corte é obrigatório nesses casos.
Um detalhe que causa dor de cabeça constante: a orientação do corte em relação à direção de laminação ou forjamento do material. Se o objetivo é analisar a direção das inclusões ou a textura metalúrgica, o corte transversal deve ser feito perpendicularmente à direção principal de trabalho do material. Cortar no equivoco e suas observações sobre alinhamento de grãos e segregação não terão significado real. Sempre documente a orientação de corte junto com a amostra. Para amostras revestidas ou tratadas termicamente, o corte transversal é a única maneira de avaliar a profundidade efetiva do tratamento. Mas aqui mora outro risco: o calor do corte pode retemperar ou revenidor superficialmente a zona cortada, falsificando a medição de dureza ou espessura de camada. Nesses casos, prefira corte mecânico a frio com velocidade reduzida e refrigeração abundante, ou considere o corte por eletroerosão (EDM) se a geometria permitir. EDM não gera zona afetada pelo calor, mas é lento e limitado a materiais condutores elétricos. O custo de uma amostra mal preparada não é apenas o material desperdiçado. É o tempo perdido na reprovação, a frustração da equipe e, em contextos industriais, decisões de engenharia baseadas em dados errados. Um corte transversal mal feito já levou uma fábrica a rejeitar um lote inteiro de eixos que na verdade estavam dentro da especificação. A análise foi refeita com protocolo corrigido e o lote foi aprovado. O prejuízo foi de semanas de atraso e milhares de reais em custos de parada de linha.

A recomendação é manter um registro padronizado de cada corte: tipo de material, espessura, velocidade de corte, tipo de refrigeração, granulação inicial de lixa, tempo de polimento, reagente de ataque e tempo de ataque. Essas informações permitem rastrear problemas e reproduzir resultados. Sem registro, você está trabalhando no escuro e repetindo os mesmos erros.
Galeria
-
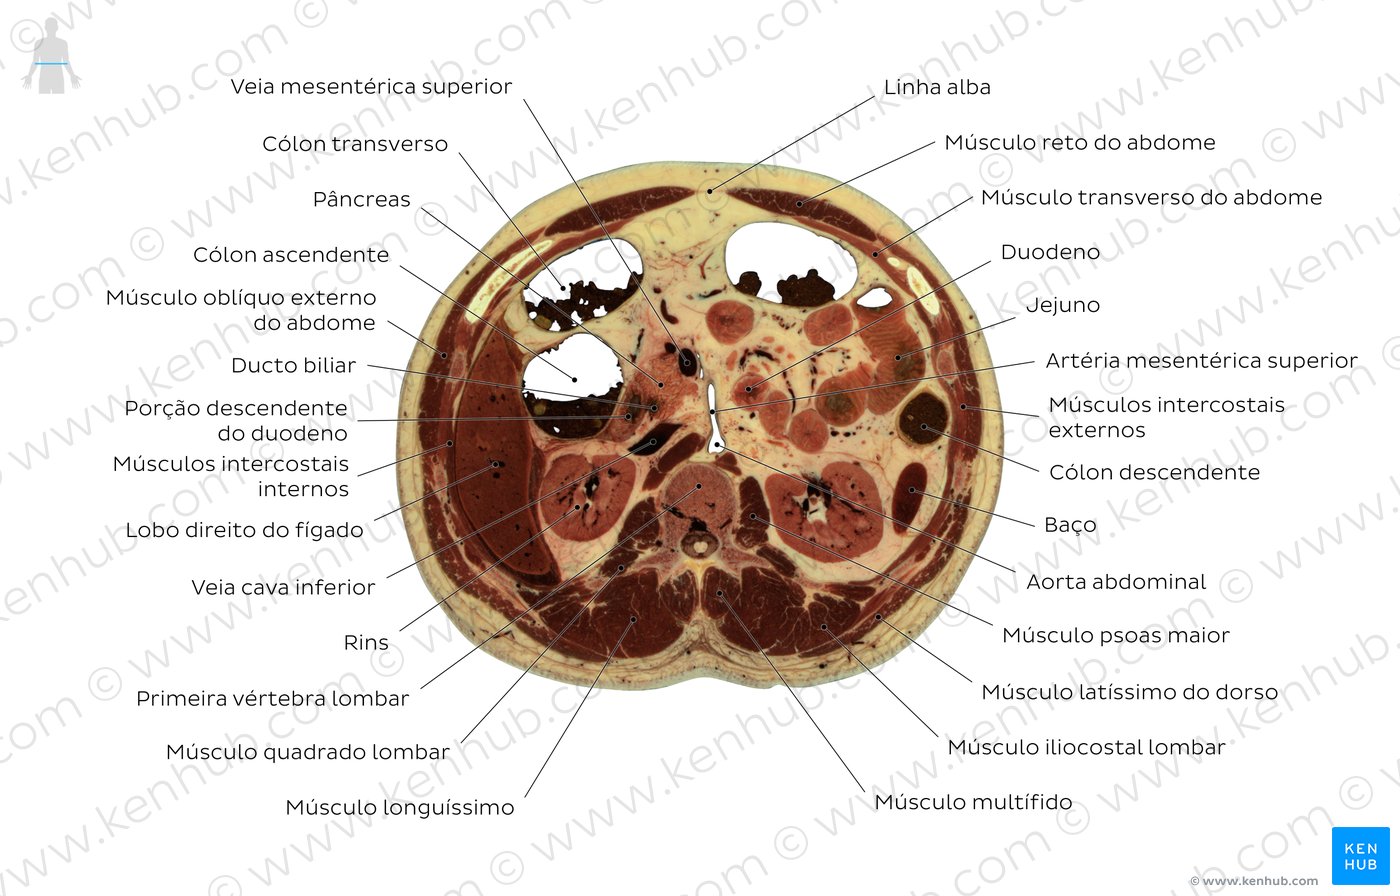
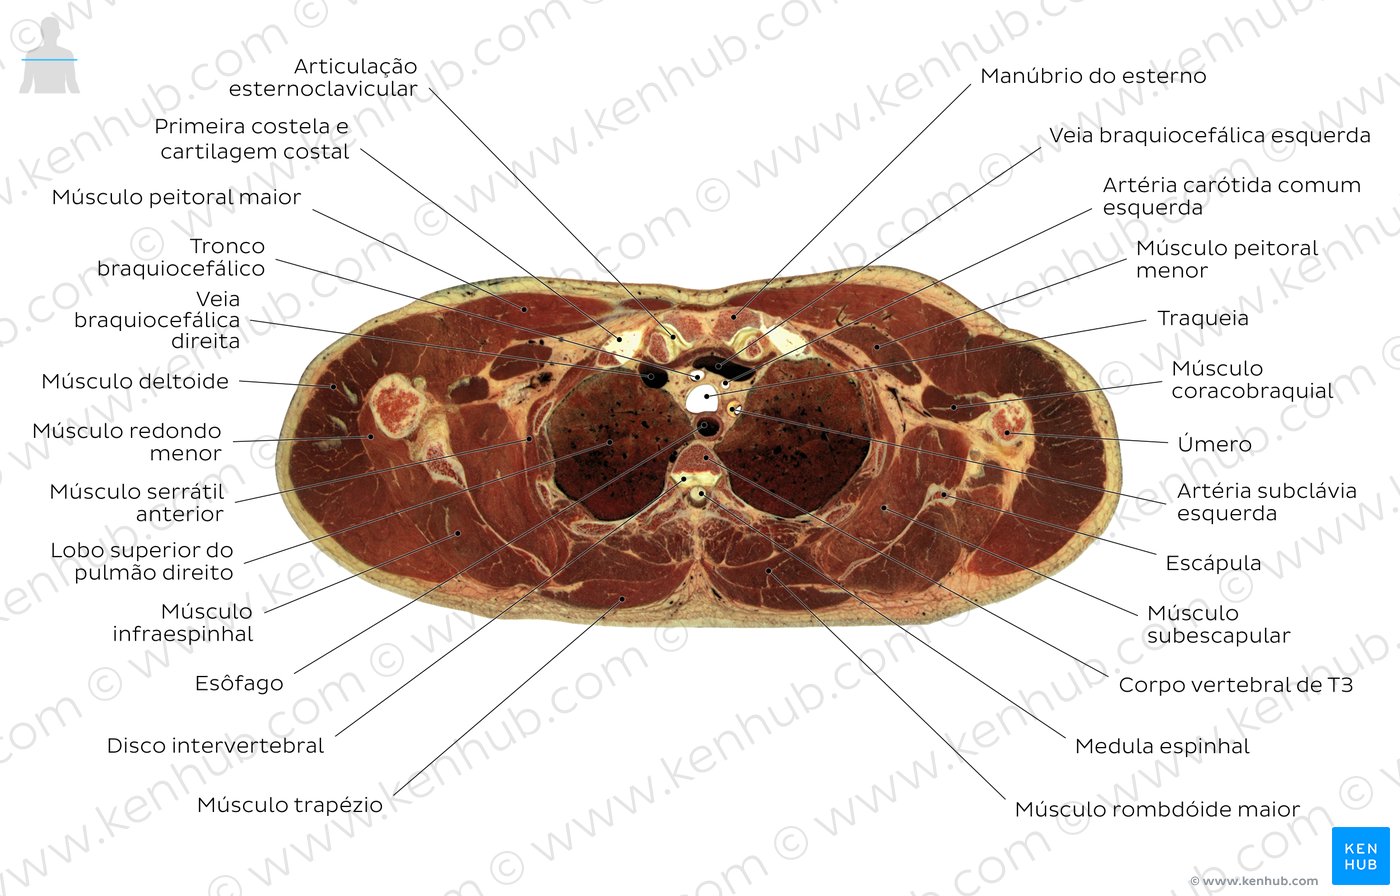
Anatomia seccional: Secções transversais do corpo humano | Kenhub -
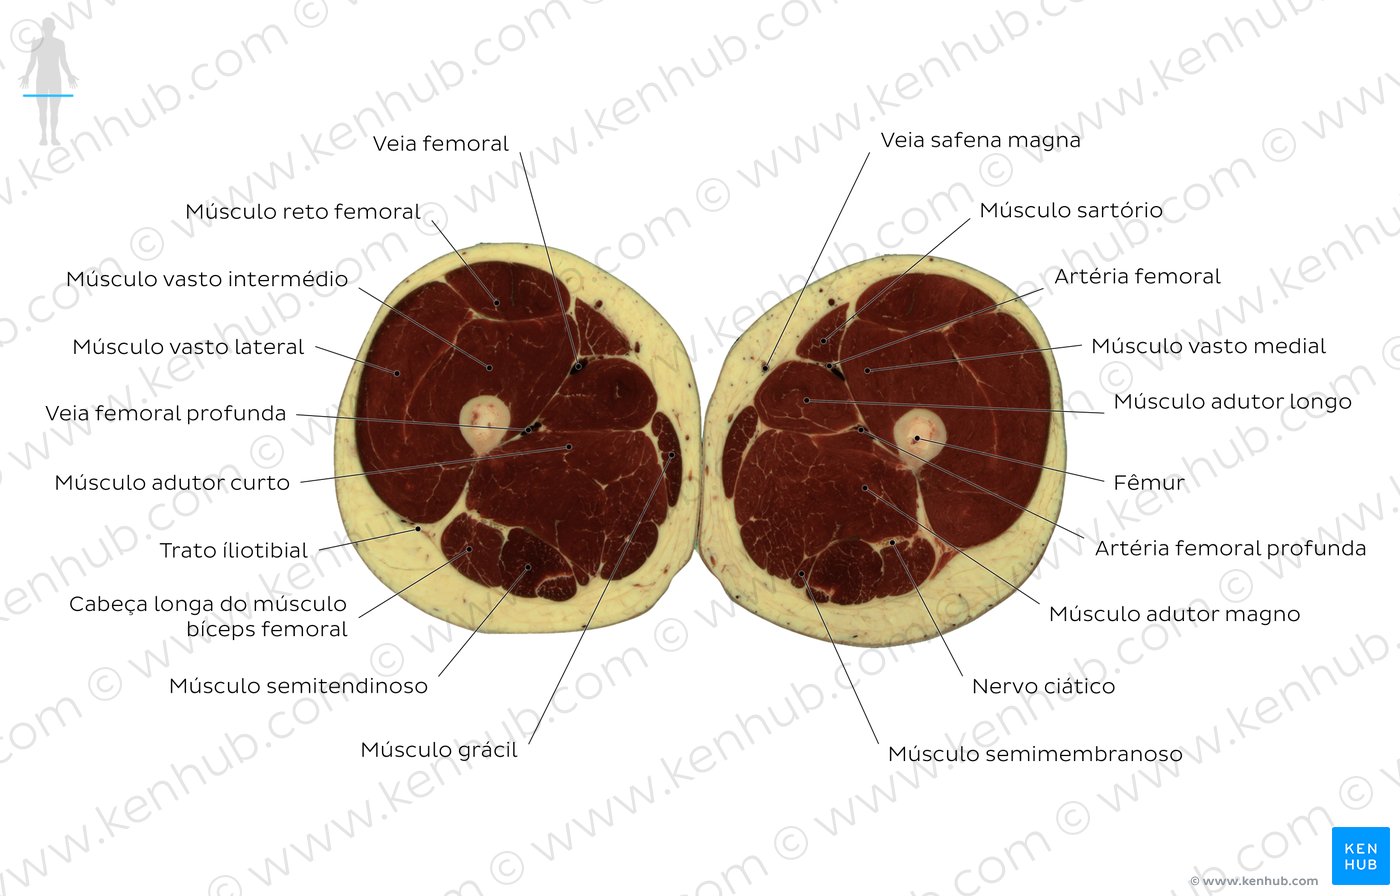
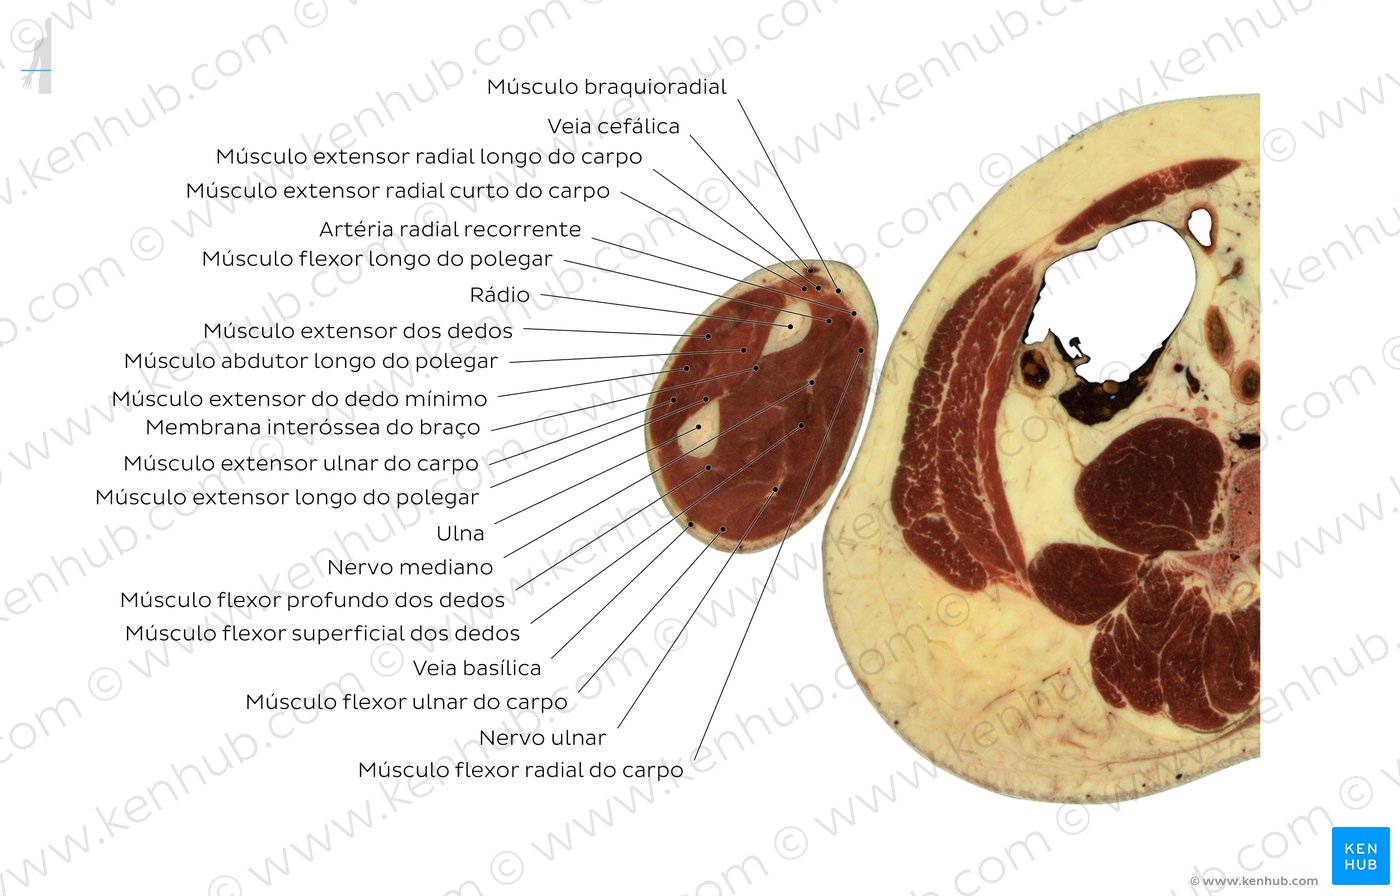
Anatomia seccional: Secções transversais do corpo humano | Kenhub -
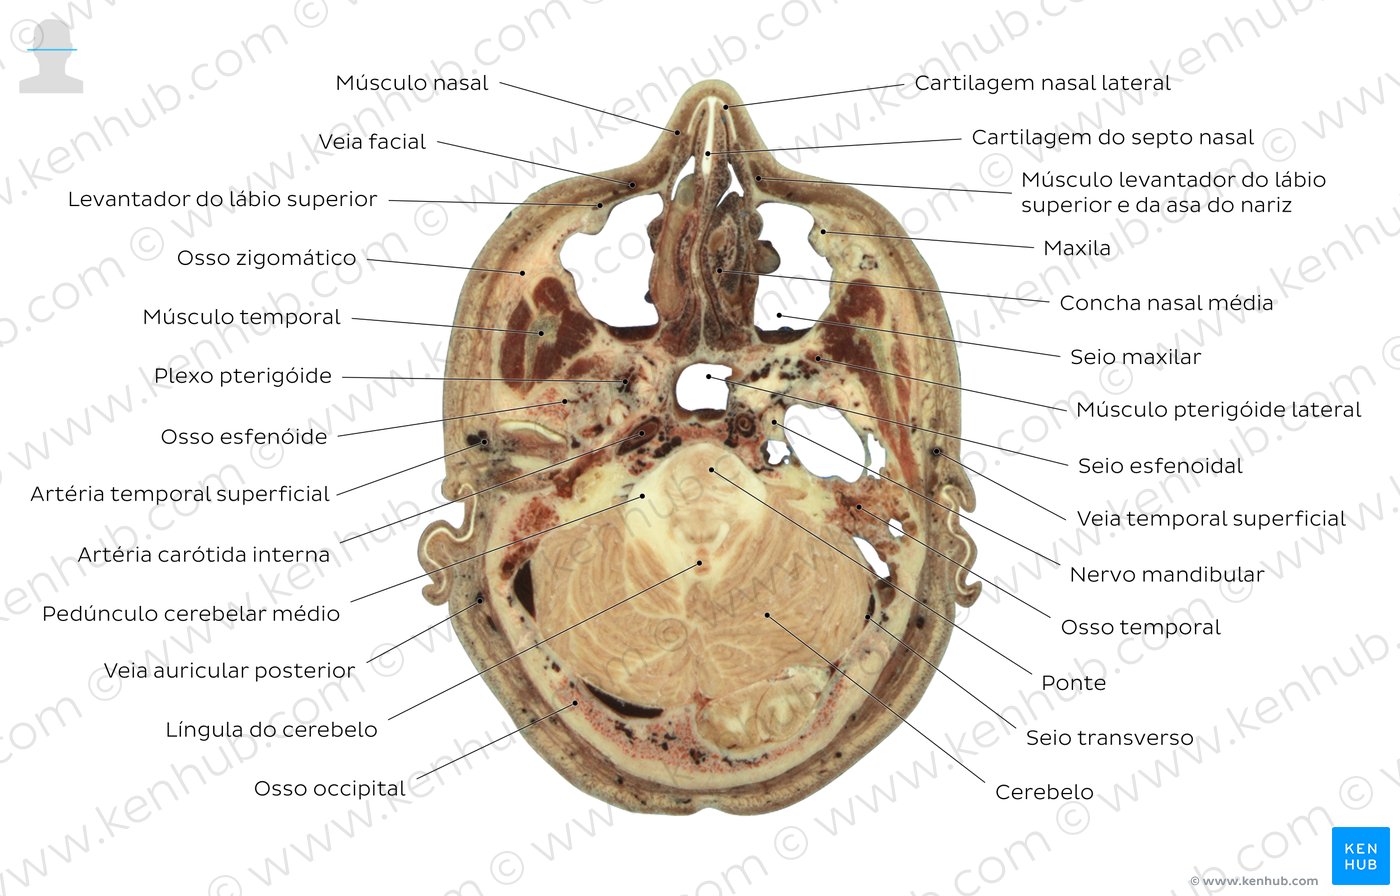
Anatomia seccional: Secções transversais do corpo humano | Kenhub
