Destilação Fracionada Do Petroleo

Como funciona na prática a coluna de destilação
A coluna de fracionamento é basicamente uma torre alta com bandejas ou recheio interno, aquecida na base por trocadores de calor ou queimadores diretos. O petróleo bruto entra pré-aquecido entre 250°C e 350°C, dependendo do tipo de cru, e sobe pela coluna em estado de vapor parcialmente condensado. Dentro da torre, o temperatura diminui gradualmente de baixo para cima, o que faz com que cada fração condense em uma altura diferente. Na base, saem os resíduos mais pesados como asfaltos e betumes. No meio, ficam querosene, gasolina e GLP. No topo, os gases mais leves que normalmente vão para o sistema de alívio ou para reciclagem. O que muita gente não entende direito é que a separação não é perfeita. Não existe uma linha nítida onde termina a gasolina e começa o querosene. Existe sempre uma faixa de sobreposição, chamada de cut, que pode representar de 5% a 15% do fluxo total dependendo da qualidade do cru e da eficiência da coluna. O operador precisa decidir onde fazer o corte, e essa decisão define a rentabilidade de toda a unidade.
Destilação fracionada do petroleo: ajustes que fazem diferença real
Uma coisa que aprendi na prática e que não está nos livros é a questão do refluxo. A taxa de refluxo controla diretamente a pureza de cada fração, mas aumentar o refluxo também aumenta a carga na condensadora e no refluxo pumparound. Já vi operadoras aumentarem o refluxo sem ajustar a carga térmica no fundo da coluna, o que causou flooding em duas bandejas e parou a unidade por oito horas. O correto é sempre verificar o delta de pressão entre as seções antes de mexer na taxa de refluxo. Outro detalhe importante é a presença de sais e água no petróleo bruto. Se o cru vier com salidade acima de 50 ppm ou umidade significativa, os cloretos de magnésio e cálcio hidrolisam dentro da coluna e geram ácido clorídrico. Isso corrói as bandejas e os trechos superiores da torre em questão de semanas. A solução é o pré-tratamento com dessalgamento eletrostático, que remove cerca de 95% dos sais antes do petróleo entrar na coluna. Sem isso, você está apenas adiar uma parada de manutenção cara. A velocidade linear do vapor também merece atenção. Em colunas antigas com bandejas perfuradas, a velocidade deve ficar entre 0,8 e 1,5 m/s na seção leve e até 2,0 m/s na seção pesada. Velocidades acima disso causam arraste de líquido e perda de eficiência de separação. Já ajustei unidades onde a velocidade estava em 2,8 m/s e a pureza da naphtha tinha caído para 68%, abaixo do especificado de 92%. Reduzir a carga em 18% resolveu o problema, embora tenha diminuído o throughput em cerca de 1200 barris por dia.
Parâmetros operacionais essenciais
Temperatura de entrada na coluna varia conforme o cru, mas valores típicos ficam entre 350°C e 400°C no aquecedor de alimentação. Acima de 400°C, há risco de cracking térmico indesejado, que forma coque e entope as bandejas superiores. Abaixo de 350°C, a vaporização é insuficiente e a separação perde eficiência. Pressão operacional é mantida entre 1,2 e 2,0 bar na base da coluna. Pressões mais altas aumentam os pontos de bolha de todas as frações, o que exige mais energia no reboiler mas melhora ligeiramente a separação. Pressões mais baixas reduzem o consumo de energia, mas aumentam o risco de entrainment. A maioria das refinarias opera em torno de 1,5 bar como ponto de equilíbrio. Taxa de refluxo é tipicamente entre 2,0 e 4,0 para a seção de naphtha e entre 0,5 e 1,5 para a seção de querosene. Refluxo excessivo na seção pesada não traz benefício significativo porque a volatilidade relativa entre os componentes já é menor. O ganho em pureza é mínimo e o custo em energia é alto.

Blowdown das bandejas deve ser monitorado constantemente. A espessura do líquido em cada bandeja afeta o tempo de contato vapor-líquido e consequentemente a eficiência de separação. Valores entre 25 mm e 75 mm são aceitáveis na maioria das bandejas. Níveis muito altos causam flooding. Níveis muito baixos indicam vazamentos ou problemas nos downcomers.
Frações e suas aplicações industriais
A fração de gases leves (C1 a C4) sai no topo da coluna e é encaminhada para a unidade de recuperação de gases. Contém metano, etano, propano e butano. O propano e butano são separados por destilação criogênica ou absorção com óleo e vendidos como GLP. A fração de naphtha (C5 a C12) é coletada entre as bandejas 5 e 15, dependendo do design da coluna. É a matéria-prima principal para o reformador catalítico, que produz gasolina de alto octanagem. A naphtha também pode ir para o crackers de vapor na produção de etileno. A faixa de destilação IRAM ou ASTM D86 fica entre 30°C e 200°C para naphtha de refino. A fração de querosene (C12 a C15) sai nas bandejas intermediárias entre 15 e 30. É usada como combustível de aviação (JET A-1) quando atinge especificações rigorosas de ponto de fulgor acima de 38°C e conteúdo aromático controlado. Para querosene de iluminação ou solventes, as especificações são menos restritivas.
A fração de diesel (C15 a C25) é recolhida entre as bandejas 30 e 50. O ponto de fulgor deve superar 52°C para transporte seguro. O índice de cetano é o parâmetro crítico para qualidade, devendo ficar acima de 45 para diesel rodoviário. A fração pode ser processada em hidrocraqueamento para atender especificações mais rigorosas de enxofre. O óleo combustível e os resíduos pesados saem do fundo da coluna como líquido a temperaturas acima de 350°C. São usados em caldeiras industriais, usinas termelétricas e, apósprocessamento em craqueamento catalítico fluido (FCC), podem ser convertidos em frações mais leves.

Problemas comuns e soluções práticas
Em uma ocasião específica, enfrentei um problema de emulsão de água no pré-aquecedor de alimentação. A água estava acumulando na seção de pré-aquecimento e sendo arrastada para a coluna, causando surtos de pressão e instabilidade nas temperaturas das bandejas intermediárias. O problema era que o separador água-óleo a montante estava com o nível mal regulado. A solução foi ajustar o controlador de nível do separador para manter o espaço de fase suficiente e instalar um drenador de água com válvula de controle automático no ponto mais baixo da linha de alimentação. Outro problema recorrente é o entupimento por depósitos de sal nas linhas de refluxo. Cloretos e sulfetos de amônia formam cristais que se depositam em redutores e trocadores de calor. A incidência aumenta quando se processa cru com teor de sal acima de 100 ppm API. A mitigação envolve dosagem contínua de água de lavagem na linha de alimentação, mantendo o pH do efluente entre 6,5 e 7,5 com injeção de amônia ou hidróxido de sódio diluído. Corrosão nos trechos superiores da coluna é outra preocupação real. O ácido clorídrico formado pela hidrólise dos sais ataca especialmente as bandejas acima da zona de alimentação, onde a temperatura está entre 80°C e 150°C. Materiais como aço inox 316L ou ligas com níquel são recomendados para essas seções. Em uma unidade que revise, substituímos as bandejas superiores de carbon steel por 316L e a vida útil média saltou de 18 meses para mais de 4 anos.
Limitações e alternativas
A destilação fracionada convencional tem limitações claras. Ela não consegue separar componentes com pontos de ebulição muito próximos, como isômeros do C8 na naphtha. Para isso, é necessário processamento adicional como extrativo ou cracking catalítico. Também não remove contaminantes como enxofre, nitrogênio ou metais pesados. O petróleo que entra na coluna com 3% de enxofre continua tendo cerca de 3% de enxofre nas frações leves, apenas redistribuído de forma diferente. A dessulfurização só acontece em unidades downstream como hidrotratadores. Para crús muito pesados ou upgrades, a destilação atmosférica sozinha rende apenas 45% a 55% em frações leves. O restante vai para resíduos que precisam ser processados em unidades de vácuo, FCC ou coqueamento para serem convertidos em produtos de maior valor. Se o objetivo é maximizar a produção de gasolina e diesel, a destilação fracionada deve ser integrada a essas unidades de conversão, não tratada como processo isolado. Em termos de eficiência energética, a integração com trocadores de calor de recuperação reduz o consumo de combustível do forno de aquecimento em cerca de 30% a 40%. Sistemas avançados de controle preditivo podem otimizar os cortes entre frações em tempo real, melhorando o rendimento em 1% a 3% comparado ao operação manual. Esses números parecem pequenos, mas em uma unidade de 200 mil barris por dia significam milhões de dólares por ano.
Galeria
-
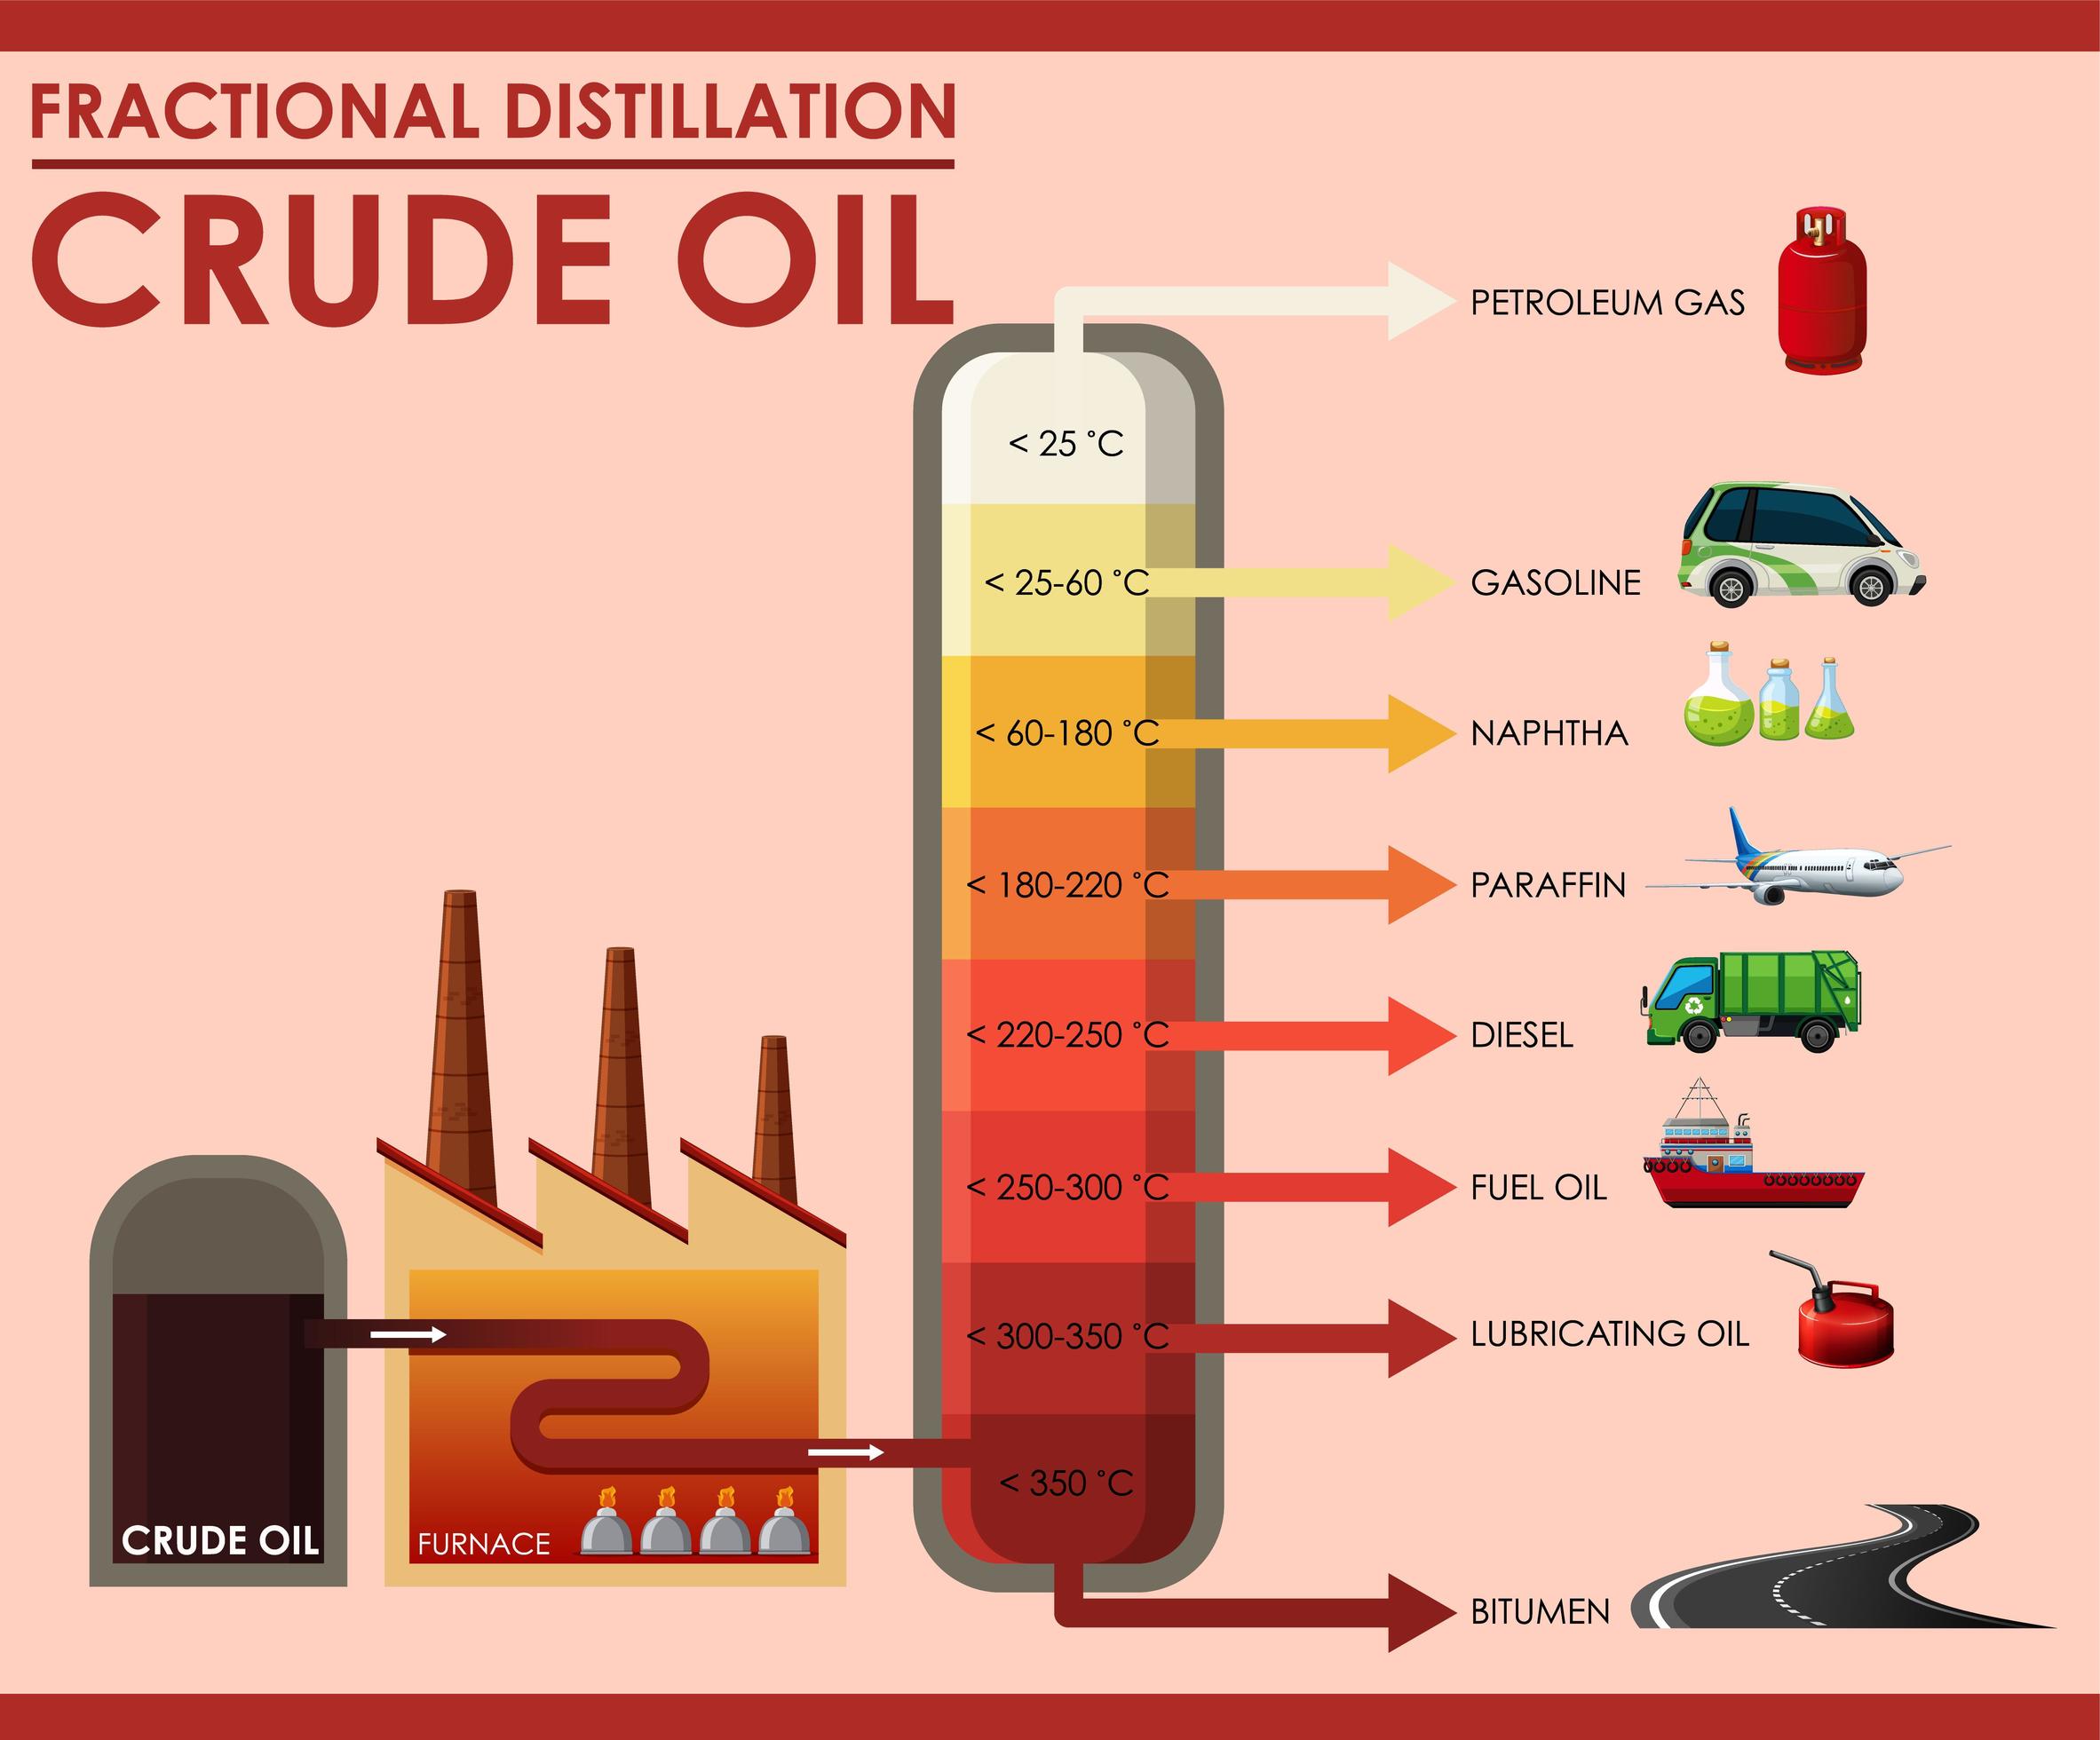
diagrama mostrando o petróleo bruto de destilação fracionada 1235260 ... -

Destilacao Fracionada De Petroleo Bruto Vetores De Destilação -

Destilacao Fracionada De Petroleo Bruto Vetores De Destilação
