Dilatacao Superficial

O que é dilatação superficial e por que ela quebra peças de precisão
Você já mediu uma peça com micrômetro em temperatura ambiente, montou tudo certinho, e quando a máquina esquentava, a peça travava ou folgava demais. Isso não é defeito de fabricação. É dilatação superficial agindo nos dois materiais envolvidos. A diferença de coeficiente de expansão térmica entre eles faz com que uma parte cresça mais que a outra, e o ajuste perfeito que você fez no bancada some em quinze minutos. Dilatação superficial é o aumento nas dimensões lineares de uma superfície metálica causado pelo calor. Não é um fenômeno especial — é a expansão térmica linear aplicada à realidade das máquinas. Mas o nome que as pessoas usam aqui na prática geralmente se refere especificamente ao efeito visível nas superfícies de contato: o desgaste, a deformação aparente, a perda de folga.
Como calcular dilatacao superficial na pratica
A equação é simples. Delta L = L inicial vezes coeficiente de expansão vezes variação de temperatura. O problema nunca está na matemática. Está em saber qual L inicial usar quando a peça não é uniforme, e em quão raramente os coeficientes que aparecem nos manuais coincidem com a liga real que chegou na sua oficina. Eu trabalho com aço 1045 e alumínio 6061 juntos em montagem de eixos. O coeficiente do alumínio é aproximadamente 23 por grau Celsius. O do aço fica em torno de 12. A diferença é praticamente 11 por grau. Se o conjunto aquece 40 graus durante o uso, por milímetro de comprimento de interface, você ganha meio centésimo de folga que some quando esfria. Em um eixo de cento e vinte milímetros, isso dá cerca de meio mícron de interferência que aparece e desaparece. Parece pouco. Mas em ajustes H7/r6, meio mícron é a diferença entre um Monte suave e uma peça que não entra no furo de jeito nenhum.
O erro que todo mundo comete na primeira vez
A maioria das pessoas calcula a dilatação apenas do material da peça que está usinando. Esquecem que a máquina, a fixação, o ambiente e a ferramenta também dilatam. Eu já passei dois dias procurando um problema de acabamento que na verdade era o fixador de alumínio expandindo diferente do suporte de ferro fundido da máquina. O fixador cedia meio mícron por grau, empurrando a peça para baixo enquanto o torno girava. O retrabalho foi trocar o fixador por um de aço inoxidável, que tem coeficiente mais próximo do ferro fundido. Custou menos que as seis horas que eu já tinha jogado fora. O que ajuda muito é padronizar o ambiente. Manter a sala de medição e de usinagem na mesma faixa de temperatura, de preferência entre vinte e dois e vinte e quatro graus, elimina a maior variável. Se você não pode controlar a temperatura, pelo menos deixe a peça e o instrumento de medição descansarem juntos na mesma bancada por pelo menos duas horas antes de qualquer medição crítica. Isso parece óbvio, mas a quantidade de gente que mede a peça cinco minutos depois de tirá-la da máquina e anota o valor como se fosse definitivo é maior do que deveria ser.

Limitações que ninguém anuncia
Dilatação superficial não é um problema que você resolve de uma vez. Ela volta toda vez que a temperatura muda. Se você compensar fazendo a peça mais grossa no projeto, a compensação só funciona naquela faixa térmica específica. Se a temperatura do ambiente ou da máquina variar, a compensação vira erro novo. Isso acontece bastante em fábricas que têm zonas térmicas diferentes no mesmo galpão — perto da portaria de carga versus perto dos fornos de tratamento térmico, por exemplo. Em peças muito grandes, acima de quinhentos milímetros, o gradiente térmico dentro do próprio material se torna significativo. A superfície esquenta mais rápido que o centro. Você tem dilatação não uniforme, que gera empenamento temporário e, em casos piores, tensão interna permanente. O remédio aqui não é cálculo — é controle de processo. Pré-aquecer a peça inteira de forma homogênea antes da usinagem final, ou usar máquinas com compensação térmica ativa no CNC, reduz muito esse problema.
Workaround que salva trabalho no dia a dia
Quando o prazo aperta e você não tem como reprogramar tudo com compensação térmica, existe um jeito rápido de contornar. Use o princípio da adaptação por interferência controlada. Para montar um eixo de aço em um furo de alumínio, esfrie o eixo com nitrogênio líquido ou coloque no congelador industrial por cerca de trinta minutos, e aqueça a peça de alumínio em uma manta resistiva até cerca de oitenta graus. A diferença de tamanho naquele momento permite o encaixe sem força excessiva. Quando ambos retornam à temperatura ambiente, a junção trava sozinha. Isso funciona bem para conjuntos pequenos e médios. Não funciona para peças com geometria assimétrica muito acentuada, porque o aquecimento desigual emite distorção. E exige que você tenha controle de temperatura confiável, senão termina com a peça grudada ou com folga excessiva. Eu uso essa técnica regularmente em suportes de ferramenta de alumínio com inserções de aço. O tempo de montagem cai de vinte minutos para menos de três, e a repetibilidade melhora porque não depende mais da força do operador.
Quando ignorar dilatacao superficial é a escolha errada
Existem situações onde o impacto térmico é pequeno demais para justificar complicação. Usinagem de peças grossas em série longa, onde a temperatura estabiliza depois de alguns ciclos. Materiais com coeficiente similar reunidos, como aço com aço. E ambientes bem controlados onde a variação térmica diária fica abaixo de cinco graus. Nesses casos, gastar tempo com compensação avançada é desperdício. O risco real aparece quando você começa a aplicar compensação térmica em contexto errado. Já vi alguém calcular expansão para uma peça de polietileno com o mesmo coeficiente do aço. O polietileno dilata cerca de quatro vezes mais que o aço. A peça ficou injetada com as dimensões corrigidas para aço, e no uso real dilou tanto que trincou nos parafusos de fixação. A correção foi refazer o desenho com o coeficiente correto do polímero e aumentar as folgas de montagem em pelo menos um centésimo a mais do que o cálculo indicava, porque polímeros têm comportamento viscoelástico que o cálculo linear não captura.

Materiais e seus coeficientes mais comuns no chão de fábrica
Ferro fundido cinzento fica em torno de 10,5 por grau Celsius. Aço carbono entre 11 e 12. Aço inoxidável austenítico sobe para 16 a 18. Alumínio 6061 em 23. Cobre puro em 17. Titânio em 9. Cadaliga tem comportamento próprio, e ligas de alumínio com sílica podem ter coeficiente mais baixo que o alumínio puro, então não copie tabelas genéricas sem conferir a especificação do fornecedor. Aconselho manter uma planilha simples com os coeficientes das ligas que você mais usa. Coloque colunas para peça, material, comprimento nominal, variação térmica esperada e dilatação calculada. Quando o engenheiro cobrar tolerância apertada, você entrega o número em dois minutos em vez de gastar uma tarde refazendo conta.
Galeria
-
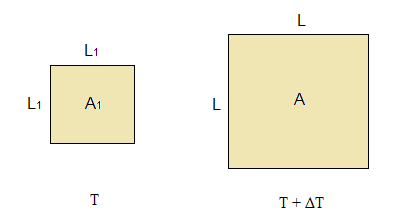
Dilatação superficial - Termodinâmica - InfoEscola -
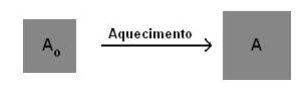
Dilatação Superficial - InfoEscola -

Dilatação Superficial: O que é e como calcular | Física, Iniciais ...
