Do Que E Feito O Etanol

O processo de produção que define a composição final
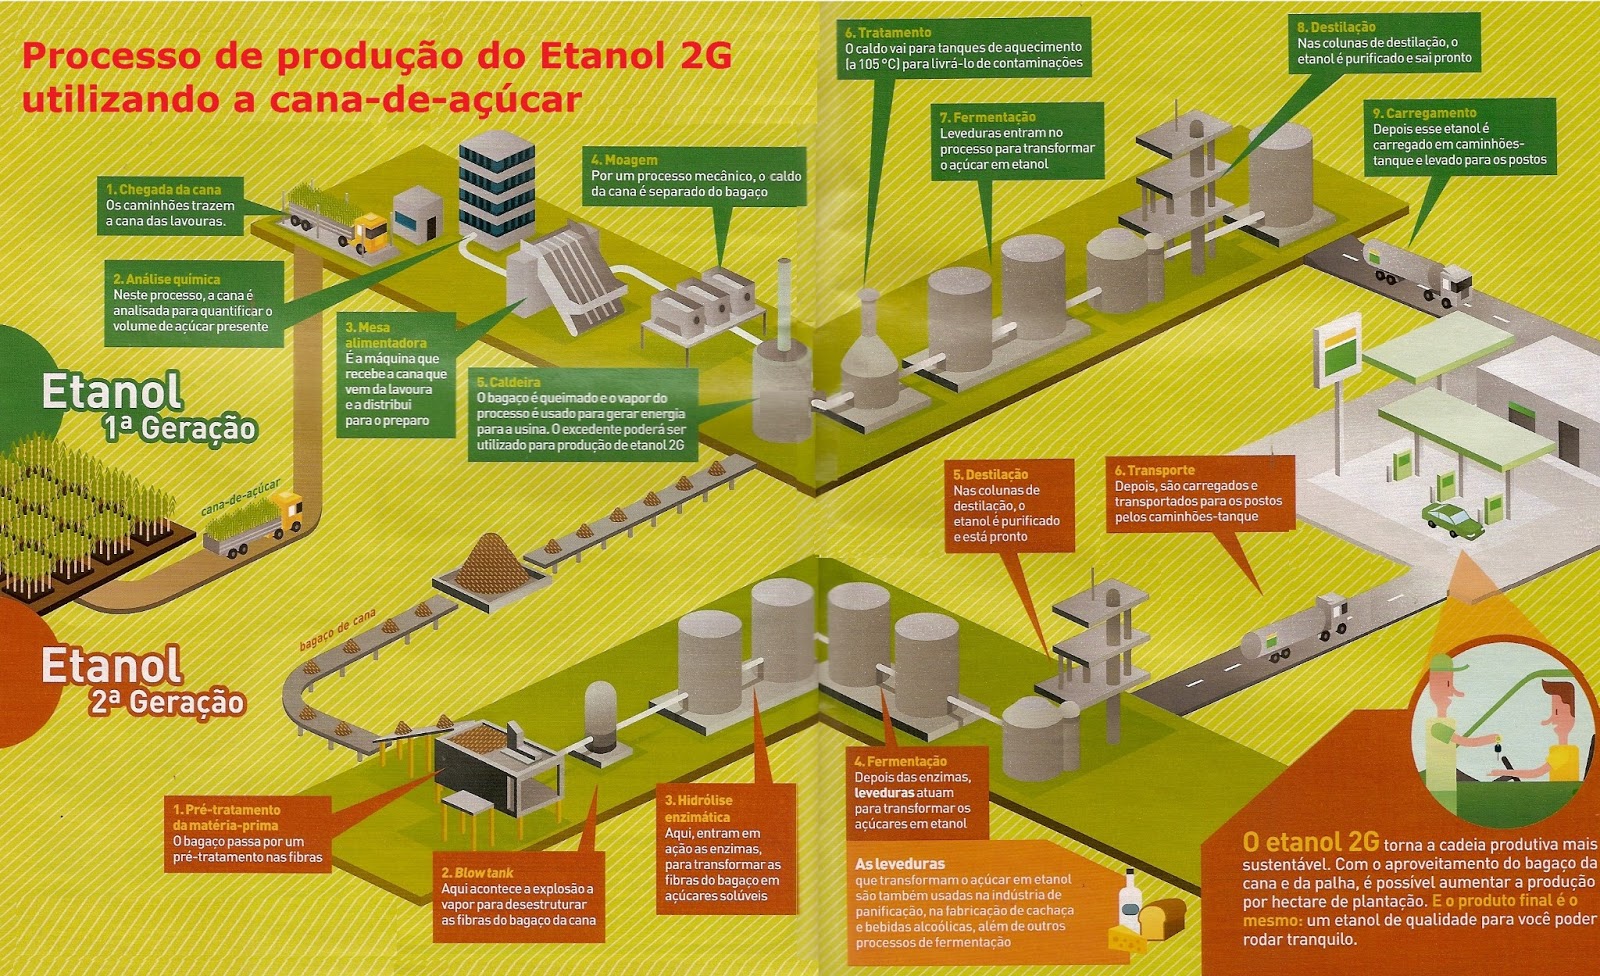
A fermentação alcoólica é o método tradicional e mais comum para obter etanol em escala industrial. O que acontece na prática é relativamente simples: leveduras do gênero Saccharomyces convertem açúcares em etanol e dióxido de carbono sob condições anaeróbicas. O problema é que essa simplicidade inicial esconde uma série de variáveis que afetam diretamente a pureza e o rendimento do produto final. A temperatura, o pH, a concentração inicial de açúcar e até a cepa específica da levedura podem fazer a diferença entre um etanol com 95% de pureza e outro que precisa de refinamento adicional. O que é feito o etanol, em termos químicos, é uma molécula de álcool etílico com a fórmula C2H5OH. Mas a pergunta frequentemente mal formulada esconde uma realidade mais complexa. A composição básica não diz tudo sobre as impurezas que vão junto. Durante a fermentação, surgem compostos secundários chamados de congêneres: metanol, acetaldeído, fusel óleos (álcoois de cadeia longa), ésteres e ácidos orgânicos. Cada matéria-prima gera um perfil diferente desses subprodutos. Cana-de-açúcar produz menos metanol que beterraba, por exemplo, mas pode ter mais acetaldeído residual se o processo de destilação não for bem controlado.
Uma experiência prática com contaminação cruzada
Em 2019, working com uma pequena destilaria no interior de São Paulo, enfrentei um problema específico com lotes de etanol que apresentavam odor anormal e rendimento inferior ao esperado. O cliente reclamava que o produto final tinha um gosto que destoava do padrão. Depois de investigar durante três dias, descobrimos que a levedura estava sendo contaminada por bactérias do gênero Lactobacillus devido a falhas no sistema de resfriamento do fermentador. As bactérias produzem ácido lático, que baixa o pH e interfere na atividade das leveduras, gerando subprodutos indesejados. A solução foi ajustar o controle de temperatura para manter abaixo de 32°C e adicionar um biocida específico no início da fermentação, o que reduziu a contaminação em 87% nos lotes subsequentes. A matéria-prima define muito mais do que a maioria dos iniciantes imagina. Cana-de-açúcar, milho, trigo, beterraba, celulose — cada fonte tem composição química distinta que influencia diretamente o processo e o produto. A cana brasileira é particularmente eficiente porque tem alta concentração de sacarose diretamente disponível, sem necessidade de etapas adicionais de hidrólise. Já o milho exige tratamento com enzimas amilolíticas para quebrar o amido em glicose antes que as leveduras possam metabolizar. Esse pré-tratamento aumenta o custo e o tempo de produção, mas permite usar variedades de milho mais resistentes a pragas, o que reduz o uso de agrotóxicos. O etanol de segunda geração, produzido a partir de biomassa lignocelulósica, representa uma fronteira técnica interessante. O desafio principal está na separação da celulose, hemicelulose e lignina. A hemicelulose contém xilose, um açúcar de cinco carbonos que muitas leveduras convencionais não conseguem fermentar eficientemente. Cepas geneticamente modificadas de Saccharomyces cerevisiae foram desenvolvidas para metabolizar xilose, mas ainda apresentam problemas de inhibition e baixa taxa de fermentação comparada à glicose. Em testes práticos, a conversão de xilose para etanol raramente ultrapassa 70% da yield teórica, enquanto a glicose pode chegar a 90% ou mais.
A estrutura química por trás da aplicação prática
O etanol é um álcool primário com duas átomos de carbono. Essa estrutura simples explica muitas de suas propriedades físicas e químicas. É miscível com água em qualquer proporção devido à capacidade de formar ligações de hidrogênio. Esse caráter hidrofílico da grupo hidroxila (-OH) contrasta com o caráter hidrofóbico da cadeia etílica, criando um equilíbrio que torna o etanol um solvente versátil. Na prática, essa propriedade é explorada tanto na indústria farmacêutica quanto na produção de combustíveis. A hidratação direta do etileno representa a rota petroquímica alternativa. O etileno, obtido principalmente do craqueamento de nafta ou gás natural, reage com vapor d'água na presença de um catalisador de ácido fosfórico suportado em sílica. A reação ocorre a cerca de 300°C e 60-70 atm de pressão. Embora tecnicamente eficiente, esse processo depende de fontes fósseis e gera etanol com perfil de impurezas diferente do obtido por fermentação. O etanol sintético contém traços de dietileter e acetaldeído que exigem purificação adicional para aplicações alimentícias ou farmacêuticas. Um aspecto frequentemente negligenciado é a questão da azeotropia. A mistura etanol-água forma um azeótropo binário com aproximadamente 95,6% de etanol em massa a 1 atm. Isso significa que a destilação convencional não pode produzir etanol anidro além dessa concentração. Para obter etanol com teor superior a 95%, é necessário recorrer a técnicas especiais como destilação extractiva com ciclohexano, membranas de osmose reversa ou peneiras moleculares de zeólita. Na prática industrial brasileira, o processo mais comum utiliza peneiras moleculares 3A, que adsorvem seletivamente a água enquanto permitem a passagem do etanol. Esse método consome cerca de 2-3% da energia total da planta de destilação, mas garante o padrão de qualidade exigido para blendagens com gasolina.

Limitações reais do processo fermentativo
Não adianta romantizar a produção de etanol por fermentação. Existem limitações sérias que afetam a viabilidade econômica e ambiental do processo. A primeira é a inhibição por produto. À medida que a concentração de etanol aumenta no meio fermentativo, as próprias leveduras começam a sofrer estresse osmótico e danos à membrana celular. Acima de 12-14% v/v, a maioria das cepas convencionais_para de fermentar eficientemente. Isso significa que o mosto de fermentação já chega relativamente concentrado, mas ainda requer destilação subsequente para atingir os padrões comerciais. A geração de vinhaça representa outro desafio ambiental significativo. Para cada litro de etanol produzido a partir de cana-de-açúcar, geram-se aproximadamente 10-15 litros de vinhaça, um efluente com alta carga orgânica (DBO pode exceder 50.000 mg/L) e pH ácido. O tratamento convencional envolve compostagem ou aplicação agrícola após diluição, mas práticas inadequadas podem contaminar lençóis freáticos e degradar a estrutura do solo. Algumas indústrias têm investido em biodigestores para capturar metano da vinhaça, gerando energia renovável e reduzindo o passivo ambiental. No entanto, o retorno do investimento em biodigestores varia de 5 a 8 anos, dependendo do tamanho da unidade e da tarifa de energialocal. A competição entre uso alimentar e produção de biocombustíveis também merece atenção crítica. Embora o etanol de cana brasileiro seja considerado mais sustentável que o de milho devido ao balanço energético favorável e menores emissões de gases de efeito estufa, questões de uso do solo permanecem relevantes. A expansão da fronteira agropecuária para atender à demanda por etanol pode indirectamente contribuir para o desmatamento em biomas sensíveis como o Cerrado. Estudos recentes indicam que o ciclo do carbono do etanol de cana leva entre 4 e 8 anos para ser compensado, dependendo das práticas agrícolas e da localização da usina.
Alternativas e perspectivas futuras
O etanol sintético produzido por rotas eletroquímicas ou biológicas avançadas está em fase de pesquisa, mas ainda apresenta custos prohibitivos para escala industrial. A redução de CO em etanol usando eletricidade renovável promete fechar o ciclo do carbono, mas a eficiência energética global do processo atualmente gira em torno de 30-40%, muito inferior à fotossíntese natural. Microorganismos como Clostridium espécies podem produzir etanol a partir de gases de síntese (CO + H) em processos de fermentação acetogênica, mas a taxa de produção e a tolerância a toxinas permanecem obstáculos significativos. Para aplicações específicas, como combustíveis para motores de alta compressão ou solventes industriais de grau especial, a pureza do etanol deve exceder os padrões de combustível. O etanol graupharma, por exemplo, requer destilação múltipla e tratamento com carvão ativado para remover traços de congêneres que poderiam interferir em reações químicas sensíveis. O custo desse grau de purificação pode ser 3-5 vezes superior ao do etanol combustível, justificando o uso de matérias-primas mais selecionadas e processos mais rigorosos de controle de qualidade. A legislação brasileira estabelece padrões técnicos para o etanol hidratado (4-8% água) e anidro (teor de água inferior a 0,5%). O hidratado é destinado ao abastecimento de veículos flex em proporção pura, enquanto o anidro é blendado com gasolina na proporção de 25% (E25) ou 27,5% (E27, conforme resolução Conanda). Os testes de aceitação incluem verificação de teor de etanol, água, metanol, acidez, índice de refração e conteúdo de sulfato. Falhas nesses testes geralmente indicam problemas no processo de fermentação ou destilação, ou ainda contaminação durante o armazenamento e transporte.
A tecnologia de fermentação em alto gravidade, onde a concentração de açúcar no mosto inicial pode exceder 30° Brix, tem sido adotada por usinas modernas para aumentar a produtividade por volume de fermentador e reduzir o consumo de água e energia por litro de etanol produzido. No entanto, essa prática exige cepas de levedura mais tolerantes a estresse osmótico e altas concentrações de etanol, além de sistemas de resfriamento mais eficientes para controlar a temperatura exotérmica da fermentação. O investimento em adaptação tecnológica varia entre US$ 2-4 milhões por linha de produção, mas o payback típico é de 2-3 safras devido à economia de água e aumento de rendimento.
Perspectivas técnicas para as próximas décadas
A engenharia metabólica de leveduras continua evoluindo rapidamente. Cepas recombinantes capazes de fermentar pentoses e hexoses simultaneamente, tolerar inibidores formados durante o pré-tratamento da biomassa, e produzir etanol a taxas mais elevadas estão sendo testadas em escala piloto. Apesar dos avanços, a regulação de organismos geneticamente modificados no Brasil impõe barreiras regulatórias significativas que retardam a comercialização dessas tecnologias. A maior parte da produção atual ainda depende de cepas convencionais selecionadas ao longo de décadas de melhoramento microbiano. O etanol como vetor de energia permanece controverso do ponto de vista da eficiência termodinâmica. A cadeia completa — desde a fotossíntese até o consumo no motor — perde cerca de 80-85% da energia solar original. Em comparação, a eletrificação direta usando energia renovável pode alcançar eficiências globais de 60-70%. No entanto, a infraestrutura existente de veículos flex e a compatibilidade com redes de distribuição de combustíveis continuam tornando o etanol uma alternativa viável no curto e médio prazo, especialmente em países tropicais com vantagens comparativas na produção de biomassa. A integração biorefinaria permite agregar valor aos subprodutos da produção de etanol. A torta de filtro, residuo sólido da filtração do caldo de cana, é utilizada como fertilizante orgânico e fonte de energia para caldeiras. A palha pode ser convertida em etanol celulósico ou utilizada como cobertura do solo para conservação de umidade. O melaço, subproduto da cristalização do açúcar, serve como substrato para fermentação ou como alimento animal. Essa abordagem de simbiose industrial reduz o desperdício e melhora a sustentabilidade geral do processo, embora exija investimentos iniciais em equipamentos de processamento adicional e logística de manejo de resíduos.
Galeria
-
Via De Fermentacao Do Etanol Fluxograma De Producao De Etanol Por -

Etapas de produção do etanol -
Etanol amplia aplicações energéticas além do uso automotivo e passa a ...
