Eletrodo E6013 Para Que Serve

O que é o eletrodo E6013
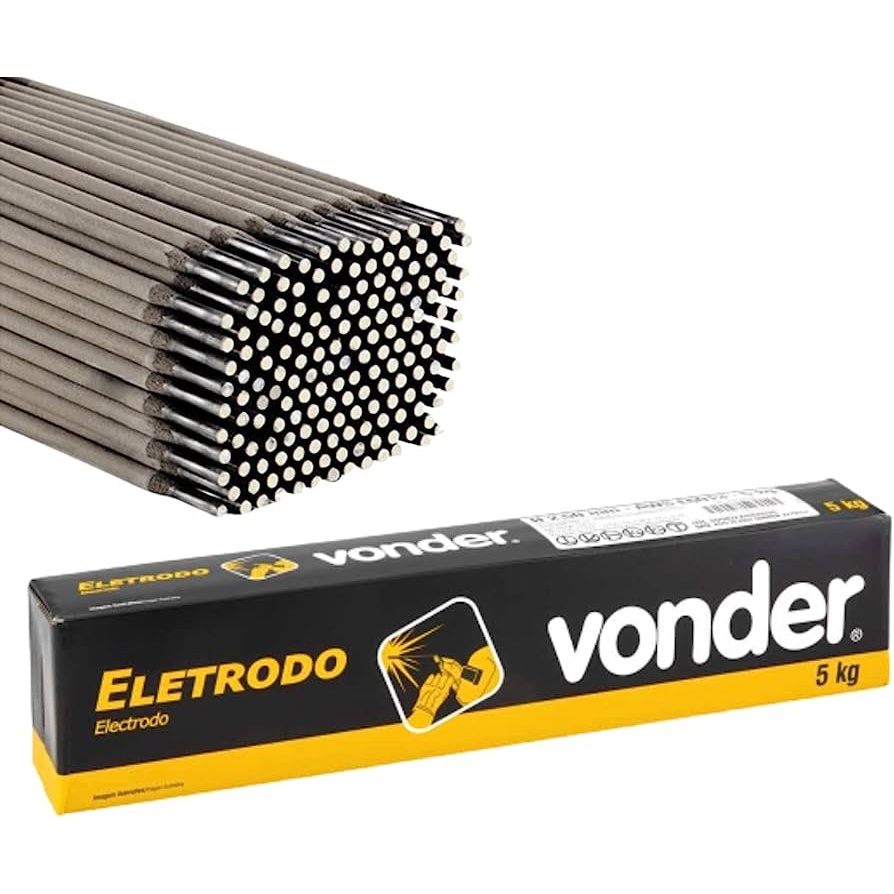
O eletrodo E6013 é uma classe de vareta de solda revestida de titânio-rutilo com adição de potássio para estabilidade do arco. Ele entrega uma penetração rasa e média, ideal para chapas finas a médias em aço carbono estrutural. O revestimento produce escória frágil que se desprende facilmente e um cordão com respingos controlados. Eu já cheguei a tentar usar eletrodo de penetração profunda em chapa de 1,6 milímetro de capô de carro velho e o resultado foi buraco feito com antecedência. Troquei para E6013, ajuste a corrente para 55 amperes e consegui manter a poça sem rasgar. Esse eletrodo existe justamente para essas situações em que o material é fino ou o acabamento importa mais do que atravessar a peça. A nomenclatura segue a classificação AWS. O número sessenta indica resistência à tração mínima do metal depositado em mil libras por polegada quadrada, que dá aproximadamente 415 megapascais. A sigla treze define o revestimento e as posiões de soldagem permitidas.
Como funciona na prática
O revestimento titânio-rutilo contém sílica, rutilo, compostos de potássio e celulóse em baixíssimas proporções. Durante a fusão, ele gera uma atmosfera protetora rica em CO2 e vapor dágua que estabiliza o arco e mantém a poça líquida firme. A escória formada é fina, escura e solta com um toque de martelo de ferrador ou uma escova de arame. Na posição plana, o eletrodo E6013 se comporta como uma vareta calma. O operador pode usar técnica de arrastar, conhecida como drag string, mantendo um ângulo de quinze a vinte graus na direção do avanço. Em posições verticais, o mesmo eletrodo exige cuidado, pois a poça tende a cair se a corrente estiver alta ou o arco muito longo. Aí entra a habilidade do soldador, não a mágica do revestimento.
Corrente e polaridade
O E6013 opera em corrente alternada ou em corrente contínua com eletrodo positivo, também chamado DCEP. Eu sempre uso eletrodo positivo nesse material porque o arco fica mais concentrado e a escória se desprende com mais facilidade. Se você inverter para negativo, o arco perde estabilidade e o cordão fica serrilhado. Como ponto de partida, considerva-se entre trinta e cinco e oitenta amperes para diâetros de dois vírgula zero a três vírgula vinte e cinco milímetros. Chapa de um milímetro pede cerca de quarenta amperes. Chapa de seis milímetros, aproximadamente sessenta e cinco. Ajuste sempre pela penetração visível e pelo som do arco, que deve ser um chiado uniforme, não um crepitar seco.
Posições de soldagem
Segundo a especificação, o E6013 permite soldar nas posições plana, horizontal, vertical e sobreteto. Na horizontal, eu prefiro técnica em T, avançando de baixo para cima com curta extensão de arco para evitar escorrego. Na vertical, uso passe de subida com arco de aproximadamente um diâmetro de eletrodo e pequena oscilação lateral, sem parar no topo da poça. Esse eletrodo é escolhido para manutenção geral, fabricação de grades, portões, estruturas leves, reparo de carrocerias, soldagem de tubulações não críticas e montagem de bancadas. Também é comum encontrar E6013 em oficinas de marcenaria metálica que trabalham com perfis de aço carbono fino e precisam de acabamento rápido sem muito jateamento posterior. O principal benefício é a facilidade de uso. Arco suave, penetração previsível e escória que solta sozinha. Para profissionais que precisam produziro e não perder tempo limpando cada passe, isso faz diferença no final do dia. O eletrodo aceita superfície levemente oxidada ou pintada melhor do que varetas de baixo hidrogênio, o que reduz a etapa de preparação em até trinta por cento em serviços de campo.
O E6013 não é solução para tudo. A penetração rasa torna-o inadequado para juntas de chanfro completo em chapas grossas ou para aplicações que exigem tenacidade em baixas temperaturas. Em estruturas sujeitas a fadiga extrema, como guindastes e pontes rolantes, eu prefiro eletrodos de baixo hidrogênio ou processos com maior energia de penetração. Também não recomendo para aço inoxidável ou ligas especiais; o recheio do revestimento não protege contra contaminação por enxofre e fósforo nessas classes. Outro ponto crítico é a umidade. Apesar de ser mais tolerante do que o E6010, o E6013 ainda absorve umidade do ambiente e pode gerar porosidades se armazenado em local úmido por semanas. Eu guardo sempre dentro do estojo original e descarto qualquer lote que tenha ficado exposto a chuva ou orvalho.
Problema específico que eu enfrentei
Em um serviço de reparo em um tanque de combustível desativado, eu precisava costurar chapas de três milímetros com presença de óleo residual. Usei E6013 a sessenta e cinco amperes em DCEP e mantive arco curto. O problema foi que, ao variar a velocidade de avanço, a poça começou a engrossar e a escória ficou encravada. A solução foi estabilizar a mão, reduzir a velocidade em doze por cento e fazer passe de limpeza intermediário com broca de três milímetros antes do passe final. O cordão ficou sem trincas e com penetração suficiente para teste de vedação simples. Se você comparar E6013 com E6010, a diferença principal está na penetração e no tipo de revestimento. E6010 tem alta penetração, é sensível à limpeza da superfície e trabalha apenas em DC+. E6013 entrega cordão mais bonito, é mais tolerante e funciona em CA também. Com E7018, o E6013 perde em resistência e em tenacidade, mas ganha em velocidade de deposição e facilidade de posicionamento. Para obter superfícies lisas, mantenha a tensão de arco baixa e evite puxar o eletrodo para trás. Use movimento de tecer suave, não ondas amplas. Se o cordão ficar muito elevado, aumente ligeiramente a corrente ou reduza a velocidade de soldagem. Se a penetração ficar fraca, aumente a corrente em dez por cento e confirme a polaridade positiva no eletrodo.

Na limpeza da escória, eu prefiro escova de aço macia em vez de furadeira com disco abrasivo, pois o impacto forte da furadeira pode introduzir inclusões de escória na borda do cordão. Um passar de lixa granulometria oitenta já resolve a maioria dos casos de acabamento visível.
Quando não usar E6013
Não use esse eletrodo quando o projeto exigir solda de penetração total em junta de chanfro V em aço de médio a alto carbono, quando houver risco de trincas a frio em secções massivas, ou quando a norma de execução exigir eletrodo de baixo hidrogênio classificado como E7018 ou equivalente. Também evite em ambientes com presença de hidroretos voláteis sem ventilação adequada, pois os vapores do revestimento titânio-rutilo podem causar irritação respiratória severa.
Conclusão prática
O eletrodo E6013 serve para quem precisa de versatilidade, acabamento aceitável e baixo custo operacional em chapas finas e médias. Ele não resolve problemas de projeto mal dimensionado nem substitui técnicas corretas de soldagem. Quando usado dentro da faixa recomendada, com polaridade certa e corrente ajustada, entrega resultados consistentes e previsíveis, o que é exatamente o que a maioria das oficinas e manutenção diária precisa.
Galeria
-

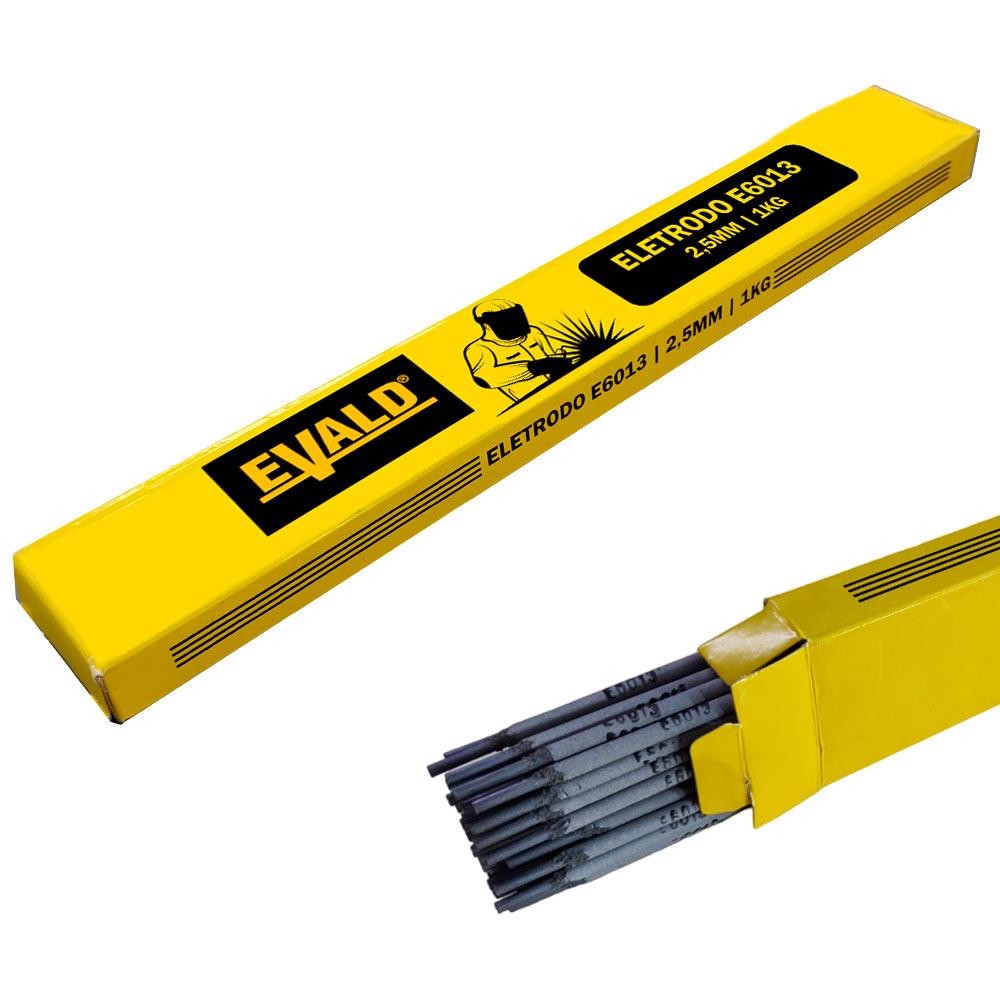
Eletrodo Para Solda E6013 3,25mm Caixa 20kg Evald - Carrefour -

Eletrodo Revestido Para Solda E6013 4.0x400mm Caixa Com 5kg | MercadoLivre
