Eletrodo Para Soldar Inox
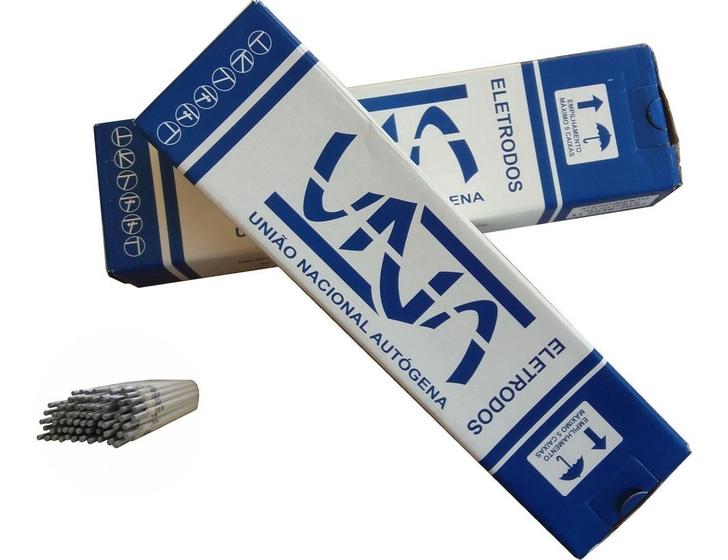
Entendendo o eletrodo para soldar inox
A maioria das pessoas compra qualquer eletrodo que encontra na prateleira e se pergunta por que a solda fica com corrosão ou trincas meses depois. O problema é que soldar inox exige um eletrodo específico, e usar um eletrodo de carbono em aço inoxidável é basicamente pedir dor de cabeça. Vou explicar como funciona na prática. O mercado oferece basicamente duas categorias: eletrodos revestidos para corrente alternada (CA) e para corrente contínua (CC). Para inox, os mais comuns são o E308L-16 e o E316L-16. O E308 é para ligas 304 e similares, enquanto o E316 tem molibdênio a mais e aguenta ambientes mais corrosivos. A sigla L significa baixo teor de carbono — isso é crucial para evitar a carbonetação durante a soldagem. Eu já vi pessoal usando eletrodo E6013 em inox porque "funciona pra tudo". Funciona, sim, mas a junta vai enferrujar rápido. O revestimento do E6013 não protege contra a contaminação por carbono e não mantém as propriedades químicas do inox original. É uma gambiarra que funciona em serviços não críticos, mas se você quer qualidade, esqueça.
Configuração prática da máquina
Antes de ligar o eletrodo, você precisa ajustar a corrente. A regra geral para eletrodo 2,5mm em inox é entre 60 e 75 amperes em CC com polaridade direta (eletrodo no negativo). Para 3,25mm, a faixa sobe para 90 a 110 amperes. O segredo aqui é que o inox conduz calor de forma diferente do aço carbono — ele esquenta mais rápido e espalha menos o calor. Se colocar corrente alta demais, você queima o material no primeiro passe. Se colocar baixa demais, o eletrodo cola e a poça não penetra direito. No meu caso, tive um problema específico recentemente com chapas de inox 316L de 3mm sobrepostas. O eletrodo que eu estava usando (E316L-16, 2,5mm) estava colando constantemente. Ajustei a corrente de 70 para 60 amperes e mudei a técnica: em vez de avançar reto, fiz um movimento de vaivém com pausa nas bordas. Isso resolveu. A diferença foi que o calor teve tempo de dissipar e o eletrodo pegou melhor. Se você não faz o vaivém, o inox tende a derreter no centro e as bordas ficam com falta de fusão.
Técnicas que funcionam na prática
A técnica de soldagem com eletrodo revestido em inox pede uma poça pequena e controlada. Não tente fazer poças grandes como faria com eletrodo de aço carbono. O inox líquido é mais viscoso e se comporta de forma diferente. Mantenha um arco curto — quanto menor o comprimento do arco, menor a absorção de hidrogênio e menor o risco de porosidade. Uma coisa que pouca gente entende é a importância da limpeza entre passes. Ao soldar múltiplos passes em inox, você precisa remover completamente a escória antes de passar o próximo eletrodo. Se sobrar resíduo, ele vira inclusões de escória na solda final. Eu costumava usar uma escova de aço inoxidável dedicada — nunca use a mesma escova que já tocou aço carbono, ou você contamina a junta. Já vi gente usar a mesma escova suja e a solda perder resistência à corrosão semanas depois. Outro ponto crucial: o pré-aquecimento. Para chapas finas de inox (até 5mm), não há necessidade. Para chapas mais grossas, acima de 10mm, um pré-aquecimento leve entre 80 e 100°C ajuda a reduzir a velocidade de resfriamento e evita trincas por tensões térmicas. Mas cuidado com o excesso — passar de 150°C de pré-aquecimento pode afetar a microestrutura da liga e degradar as propriedades mecânicas do inox.

Problemas comuns e como resolver
Porosidade é o problema número um. Acontece quando há umidade no revestimento do eletrodo. Eletrodos revestidos básicos precisam ser estocados em estufa a 100-120°C se não forem usados imediatamente após a retirada da embalagem lacrada. Eu costumo manter meus eletrodos E316L em uma caixa selada com sílica gel e trocar a sílica sempre que ela mudar de cor. Isso evita que o eletrodo absorva umidade do ar, especialmente em regiões costeiras onde a umidade relativa passa de 70% regularmente. Outro problema frequente é a distorção. O inox tem coeficiente de expansão térmica cerca de 50% maior que o aço carbono. Isso significa que ele dilata e contrai mais durante o ciclo de soldagem. Para peças finas, use fixações adequadas e faça soldas em sequências alternadas, não lineares. Comece pelo centro e vá trabalhado para as extremidades, permitindo que o calor dissipe progressivamente. Trincas a quente são mais comuns quando se usa eletrodo com teor de carbono inadequado. Se estiver usando E308L em um inox que contém enxofre ou fósforo em níveis elevados, o risco aumenta. A solução é verificar a composição química do material base antes de escolher o eletrodo. Na prática, a maioria dos problemas de trinca que eu resolvi vinha de material de entrada com especificação duvidosa — comprar chapas de ferro-velho sem certificação e tentar soldar com qualquer coisa.
Pós-soldagem e acabamento
Depois de soldar, a peça de inox precisa ser limpa. Resíduos de eletrodo de aço carbono grudados na superfície podem iniciar corrosão galvânica. Use uma solução de ácido nítrico e fluorídrico (passivação) ou produtos comerciais específicos para limpeza de soldas em inox. Na ausência disso, uma escova de aço inox combinada com uma pasta de passivação caseira (ácido cítrico dissolvido em água morna) resolve para a maioria das aplicações. Se a aparência visual importa, o jateamento com granalha de vidro inerte é uma opção segura que não contamina a superfície. Já evite jatear com areia comum — a sílica da areia pode se incrustar nos poros do inox e causar pontos de corrosão futuros.
Quando não usar eletrodo revestido em inox
Existe um limite onde o eletrodo revestido simplesmente não entrega o resultado que você precisa. Para juntas que exigem máxima resistência à corrosão em ambientes agressivos (meios com cloretos, por exemplo), o processo TIG é superior. A solda TIG produz um cordão mais limpo, sem escória, e permite controle muito mais preciso da entrada de calor. O eletrodo revestido também tem uma taxa de deposição maior, o que é vantagem em grandes volumes, mas a qualidade do metal de solda tende a ser inferior ao TIG quando o assunto é soldas críticas. Se o seu trabalho exige inspeção por líquidos penetrantes ou raios-X, considere que a solda com eletrodo revestido em inox tende a ter mais inclusões de escória do que uma solda TIG equivalente. Isso não quer dizer que seja ruim — quer dizer que é diferente. Conheço casos de oficinas que rejeitaram soldas de eletrodo porque o inspetor encontrou inclusões, sem considerar que o processo utilizado naturalmente tem essa característica. O importante é alinhar expectativas desde o início. O custo do eletrodo E316L-16 de boa qualidade gira em torno de R$8 a R$15 por quilo, dependendo da marca e do fornecedor. Eletrodos muito baratos geralmente têm revestimento irregular, o que gera instabilidade no arco e mais respingos. Um investimento maior em material de qualidade se paga na redução de retrabalho — e retrabalho em inox é caro porque além do material, você gasta tempo com limpeza adicional e possíveis tratamentos térmicos de alívio de tensões.
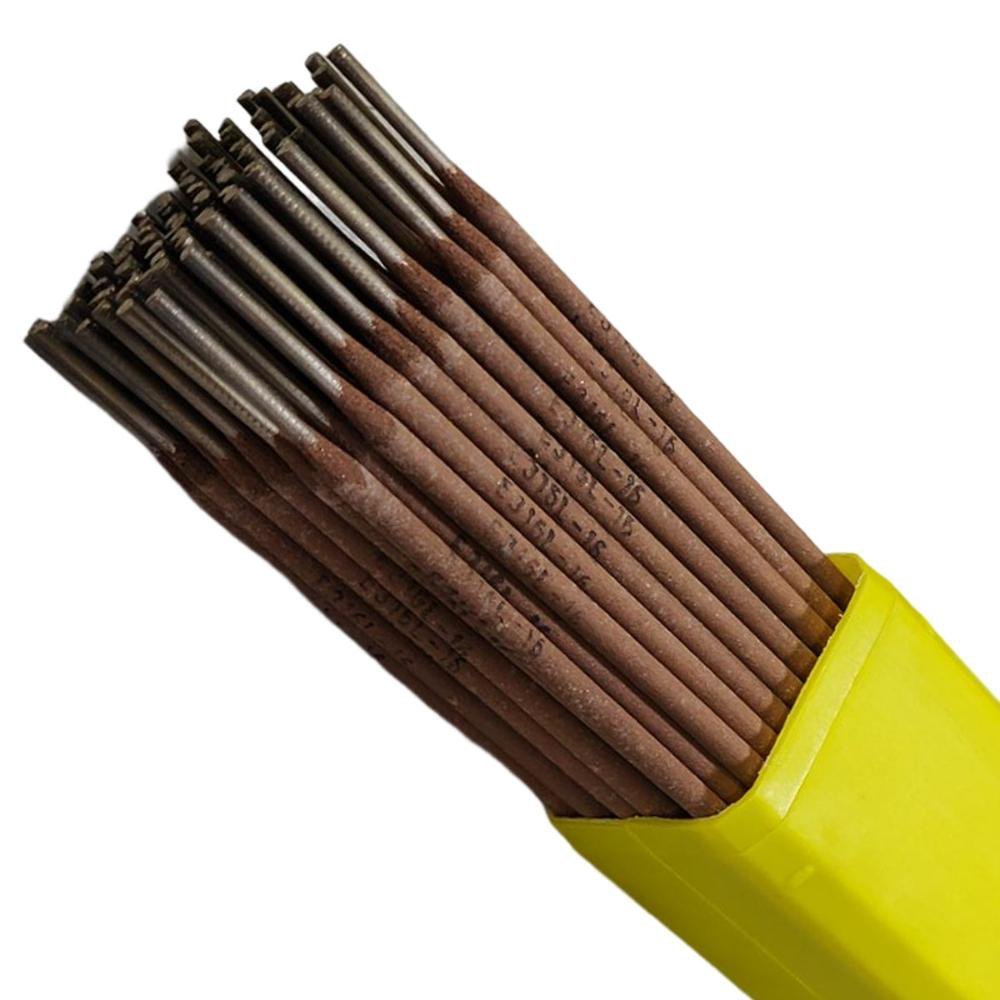
Galeria
-

Eletrodo Inox para Solda | Soldagem Profissional com Alta Resistência à ... -
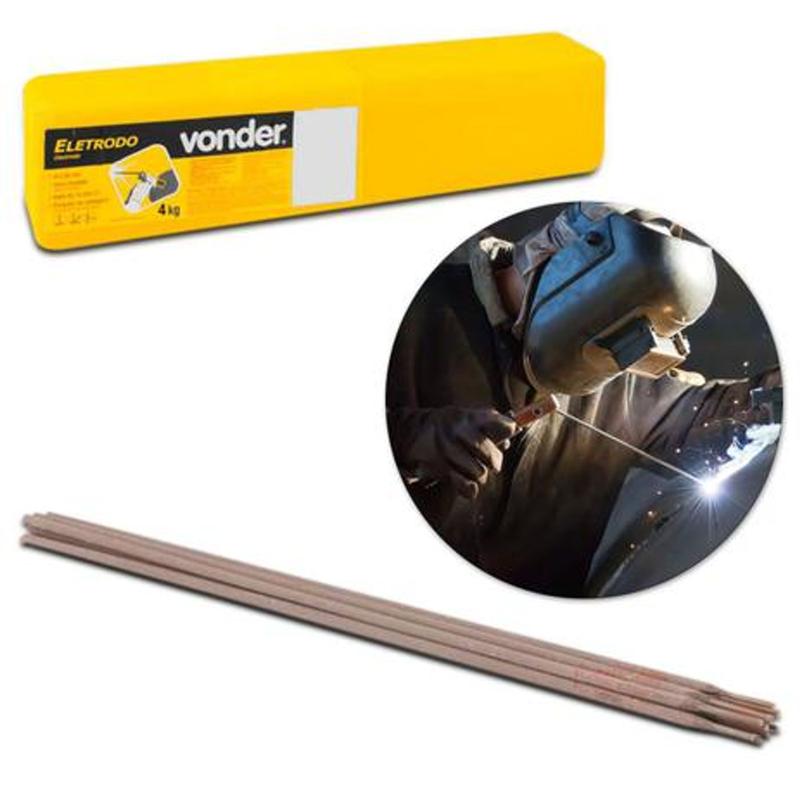
Eletrodo para solda elétrica, inox, AWS E308L, com 2,50 mm, VONDER ... -

Eletrodo Solda Inox 308L 3,25mm 1kg - Alta Resistência e Qualidade para ...
