Eletrodos Para Que Serve

O que são eletrodos e onde realmente entram em campo
Eletrodos são condutores — geralmente de metal ou grafite — que fazem a interface entre um circuito elétrico e um meio não metálico, seja ele um eletrólito líquido, um plasma, o tecido biológico ou até o solo. A função básica é permitir a entrada ou a saída de corrente elétrica nesse meio, provocando reações químicas, aquecimento por efeito Joule, ou simplesmente completando um caminho para o fluxo de íons quando os elétrons não conseguem atravessar o material sozinho. A pergunta eletrodos para que serve costuma vir acompanhada de uma lista enorme de aplicações porque o termo abraça coisas que nada têm a ver umas com as outras na aparência. Na solda, o eletrodo revestido é tanto fonte de metal de adição quanto gerador de gás protetor e escória. Na eletroforese, ele apenas mantém o campo elétrico estável enquanto as moléculas migram pelo gel. Na estimulação elétrica transcutânea, o eletrodo transfere corrente pulsada para a pele sem queixeira imediata do usuário. Cada caso tem uma física ligeiramente diferente, mas o núcleo é sempre o mesmo: converter elétrons que trafegam pelo fio em íons que trafegam pelo meio, ou vice-versa. O detalhe que poucos mencionam de cara é a dupla interface. Do lado metálico, o transporte é eletrônico. Do lado do eletrólito ou do tecido, o transporte é iônico. Na fronteira entre esses dois mundos acontece uma camada dupla elétrica que pode gerar queda de potencial significativa se a densidade de corrente estiver mal distribuída. Isso explica por que eletrodos grandes costumam ter melhor desempenho que eletrodos pequenos na mesma aplicação: a área maior dilui a densidade de corrente e reduz a polarização.
Eu já perdi meia diária de produção num processo de galvanoplastia porque usei eletrodos de chumbo onde o recomendado era titânio platinado. O chumbo formou um óxido insolúvel na superfície, a resistência saltou de 0,8 ohm para quase 12 ohm em duas horas, e o banho começou a depositar uma camada irregular com aderência ruin. A solução foi trocar o material, sim, mas o ganho real veio de mudar o revestimento para uma malha de titânio com camada de óxido misto de irídio e tântalo, que estabiliza o potencial de oxigênio e evita a passivação acelerada. O custo do eletrodo triplicou, mas a vida útil no banho passou de dois dias para cerca de quatro meses com manutenção mínima.
Principais famílias e quando cada uma faz sentido
Os eletrodos se dividem em categorias que às vezes se sobrepõem, mas ajudam a pensar na escolha correta. Eletrodos consumíveis são aqueles que se consomem durante o processo. O exemplo mais clássico é o eletrodo de solda SMAW, onde o núcleo metálico funde e vira cordão de solda, enquanto o revestimento gera atmosfera protetora e escória que flutua sobre o banho. Existem também eletrodos consumíveis em processos como EAF, onde o carbono ou o grafite se gastam por sublimação e oxidação, exigindo reposição constante. Eletrodos não consumíveis mantêm a forma. O tungstênio da TIG é o modelo. Ele conduz corrente, estabelece o arco, mas não deve fundir. Se o operador deixar a ponta tocar a peça, o tungstênio contamina a solda com inclusões escuras e o arco fica instável. O reparo é lixar a ponta num formato côncavo ou em bico, conforme a corrente e o material base, e refazer a limpeza da zona afetada.

Eletrodos de referência existem para dar um potencial estável contra o qual medir o outro eletrodo de trabalho. O mais conhecido é o eletrodo de calomelo saturado, com seu interior de Hg/Hg2Cl2 em KCl saturado. Outro comum é o Ag/AgCl. A pegadinha aqui é que eles precisam de ponte salina ou contato líquido bem definido. Se o eletrólito de trabalho reagir com o interior da referência, o potencial deriva e os dados perdem a utilidade. Já vi gente usar referências de cloreto de prata em meio com sulfeto e depois se perguntar por que a curva cíclica estava deslocada dezessesenta milivolts pra lá e pra cá. Eletrodos biocompatíveis, como os de prata/prata-cloro usados em EEG e ECG, precisam controlar a impedância de contato com a pele. Uma pele muito ressecada ou com resíduos de loção pode elevar a impedância acima de cinquenta quilohms, o que introduz ruído de modo comum e derruba a relação sinal-ruído. A solução prática é limpar a região com álcool isopropílico, lixar levemente a camada córnea se necessário, e usar gel condutivo de boa qualidade. Eletrodos secos de polímero condutor funcionam, mas só se a pressão de contato for uniforme, senão a impedância varia com o movimento.
Parâmetros que definem o comportamento real
O que torna um eletrodo bom ou ruim não é só o material. É o conjunto de características que interagem entre si. A área superficial define a densidade de corrente real. Um eletrodo de dez centímetros quadrados operando a Cem miliamperes entrega dez mA/cm². O mesmo eletrodo enrugado, com área efetiva de cinquenta centímetros quadrados devido à microestrutura porosa, entrega dois mA/cm². A diferença é crucial para evitar decomposição indesejada do eletrólito ou dano térmico ao tecido. A overpotencial é o custo energético de forçar uma reação que não quer acontecer. O hidrogênio, por exemplo, tem overpotencial alto em mercúrio e baixo em platina. Se o objetivo é reduzir íons metálicos numa solução aquosa sem desperdiçar corrente gerando gás hidrogênio, escolher um substrato com alto overpotencial para a reação complementar pode aumentar a eficiência energética do processo em vinte a trinta por cento. Isso é particularmente visível na electrodeposição de zinco e níquel.
A passivação é o fenômeno em que uma camada de óxido ou sal se forma na superfície e bloqueia a reação. O alumínio passaiva instantaneamente no ar. O titânio também. O problema aparece quando essa camada é instável e se quebra ciclicamente, gerando corrosão por pites. Em células eletrolíticas industriais, isso reduz a vida útil dos eletrodos e aumenta a variabilidade da produção. O antídoto costuma ser recobrir o substrato com camadas finas de óxidos mistos, como no caso dos eletrodos Dimensionally Stable Anodes, que combinam titânio com rutênio e óxidos de irídio. A capacitância da dupla camada determina quanta carga pode ser armazenada na interface sem reação Faradaica. Em aplicações de estimulação neural, isso é importante porque pulsos curtos dependem dessa carga capacitativa para manter a forma do waveform. Se a capacitância for muito baixa, o pulso se deforma e a eficiência de ativação do neurônio cai. Eletrodos com superfície rugosa ou revestidos com polímeros condutores como PEDOT:PSS aumentam a capacitância efetiva em uma ordem de grandeza comparado ao metal liso.

Problemas comuns e como resolver sem perder tempo
O primeiro sintoma de eletrodo estragado é quase sempre deriva de potencial ou aumento progressivo da resistência de contato. Se o valor sobe sem mudança nas condições do banho ou do circuito, a superfície provavelmente está suja ou passivada. Limpar com solução redutora, como hipossulfito de sódio diluído para remover óxidos de cobre, ou com ácido clorídrico suave para eletrodos de aço, costuma resolver. O cuidado é não deixar o eletrodo imerso por tempo demais, porque a limpeza agressiva pode remover camadas funcionais intencionais, como cloretos de prata. Outro problema frequente é bolhas presas na superfície. Na eletrólise, gás hidrogênio ou oxigênio podem grudar no eletrodo e reduzir a área ativa de maneira imprevisível. O efeito é mais grave em geometrias compactas, onde o gás não escapa por convecção natural. A solução simples é inclinar o eletrodo em dez a quinze graus em relação à vertical, adicionar agitação mecânica leve, ou usar eletrodos com estrutura porosa que facilita o desprendimento das bolhas. Em bancada, eu costumo dar um toque periódico com uma varinha de vidro para romper a aderência das bolhas, o que estabiliza a corrente em poucos segundos. Contaminação cruzada entre eletrodos também acontece com frequência em laboratórios que compartilham bancadas. Um eletrodo de trabalho que ficou exposto a traços de ferro pode passar a catalisar reações redox indesejadas em potenciais onde antes era inerte. A lavagem com água deionizada, seguida de imersão breve em ácido nítrico tracejado e nova lavagem, remove a maioria dos contaminantes metálicos. Para eletrodos de ouro ou platina, um ciclo de potencialização em ácido sulfúrico diluído, variando entre zero e cento e vinte milivolts, também ajuda a limpar a superfície por oxidação e redução cíclicas.
Em solda, o eletrodo que absorve umidade do ar perde propriedades. O revestimento de celulose, por exemplo, deve ser estocado em estufa a cento e cinquenta graus Celsius por pelo menos duas horas antes do uso, senão o hidrogênio retido provoca trincas a frio na solda. Já o revestimento rutilo é mais tolerante, mas ainda assim recomenda-se manter a embalagem selada até o momento de abrir. Se você abrir uma caixa de eletrodos num dia úmido e não usar tudo, o ideal é guardar o restante em recipiente com sílica gel e usar dentro de vinte e quatro horas.
Erros que iniciantes cometem com frequência
Um erro comum é acreditar que eletrodo maior resolve todos os problemas. Na prática, eletrodos muito grandes podem criar gradientes de concentração desiguais no eletrólito, especialmente em células sem separação por membrana. A região central do eletrodo opera com fluxo difusivo diferente da borda, e isso gera depósitos ou dissoluções não uniformes. O resultado é uma peça com espessura variável ou um banho que envelhece de maneira heterogênea. Outro erro é ignorar a resistência de contato. Em medições eletroquímicas de precisão, a resistência do cabo, do grampo e da interface metal-eletrodo pode somar alguns ohms que distorcem a queda ôhmica do sistema. O compensação iR é essencial, mas não adianta muito se a conexão física for instável. Eu resolvi esse problema numa série de medidas de impedância usando pinças crocodilo com molas substituídas e contatos banhados a ouro, o que reduziu a flutuação da resistência de contato de cerca de dois ohms para menos de zero vírgula dois ohms. Excesso de corrente em eletrodos pequenos é a receita certa para superaquecimento local. O efeito Joule eleva a temperatura na interface, altera a cinética das reações, e pode danificar a estrutura do material. Em eletrodos de carbono vítreo, temperaturas acima de duzentos graus Celsius em atmosfera oxidante começam a gasificar a superfície, aumentando a roughness de maneira irreversível. Se o processo exige alta corrente, a solução é dividir a carga entre múltiplos eletrodos idênticos, mantendo a densidade de corrente dentro da faixa recomendada pelo fabricante.

Limitações reais que ninguém conta
Eletrodos não são universais. Um eletrodo de platina que funciona bem numa solução ácida neutra pode se dissolver rapidamente em meio com cloretos em potencial anódico elevado. O mesmo vale para o carbono: em potenciais altos, o carbono oxida a dióxido de carbono, especialmente em meios alcalinos. Isso limita a janela eletroquímica útil do material. A platina oferece uma janela ampla, mas é cara e sensível a venenos como enxofre e fósforo. O carbono é barato e resistente, mas tem janela estreita do lado anódico. O óxido de estanho dopado com fósforo, conhecido como BDD, amplia ainda mais a janela, mas o custo é proibitivo para muitas aplicações rotineiras. Outra limitação é a memória de superfície. Eletrodos que foram expostos a espécies orgânicas tendem a adsorver esses compostos e manter atividade catalítica residual entre experiências diferentes. Isso gera ruído de fundo e respostas falsas em técnicas sensíveis como voltametria de redissolução anódica. A limpeza rigorosa entre experimentos é indispensável, mas mesmo assim, alguns adsorbatos permanecem presos em sítios de alta energia na superfície. Nesses casos, a única saída é descartar o eletrodo ou polir a superfície com alumina de grão fino e rinsar abundantemente. Em solda, eletrodos baratos nem sempre são economicamente vantajosos. O preço baixo pode esconder revestimento mal dosado, teor de umidade elevado ou núcleos com impurezas de enxofre e fósforo. O resultado é solda porosa, trincas, e retrabalho que consome muito mais tempo e material do que a economia inicial justificaria. A escolha de um eletrodo com certificação AWS ou norma equivalente, mesmo que custe trinta por cento a mais, costuma pagar o investimento em qualidade de junta e redução de sucata.
Como escolher o eletrodo certo para sua situação
A primeira pergunta é qual processo você está usando. Solda, eletrólise, análise eletroquímica, estimulação elétrica, detecção analítica. Cada um tem requisitos diferentes. Para solda estrutural, o foco é resistência mecânica e tenacidade. Para eletrólise de cloro-soda, o foco é estabilidade à corrosão em meio extremamente oxidante. Para biossensores, o foco é seletividade e baixo ruído de fundo. A segunda pergunta é o meio. Ph, temperatura, presença de íons agresivos, natureza dos analitos ou do material a ser processado. Um meio com cloretos exige materiais resistentes a pites. Um meio alcalino forte pode atacar alumínio e zinco. Um meio orgânico pode exigir compatibilidade diferente de um meio aquoso. A terceira pergunta é a vida útil esperada. Eletrodos descartáveis fazem sentido quando o custo de regeneração supera o custo de substituição. Eletrodos permanentes fazem sentido quando a estabilidade a longo prazo justifica o investimento inicial. Em muitos casos industriais, a substituição preventiva programada é mais barata que a falha surpresa, que para uma linha de produção pode significar horas paradas e lotes inteiros perdidos.
Por fim, verifique se o fabricante fornece especificações de densidade de corrente máxima, janela de potencial, e resistência de contato típica. Dados vagueiros como "alta durabilidade" ou "ótimo desempenho" não substituem números. Se não houver ficha técnica, peça amostra e teste em condições reais antes de comprometer uma produção inteira. O tempo gasto nesse teste inicial raramente se perde, porque evita retrabalho, refugo, e perda de confiabilidade nos dados ou nas peças produzidas.

Galeria
-
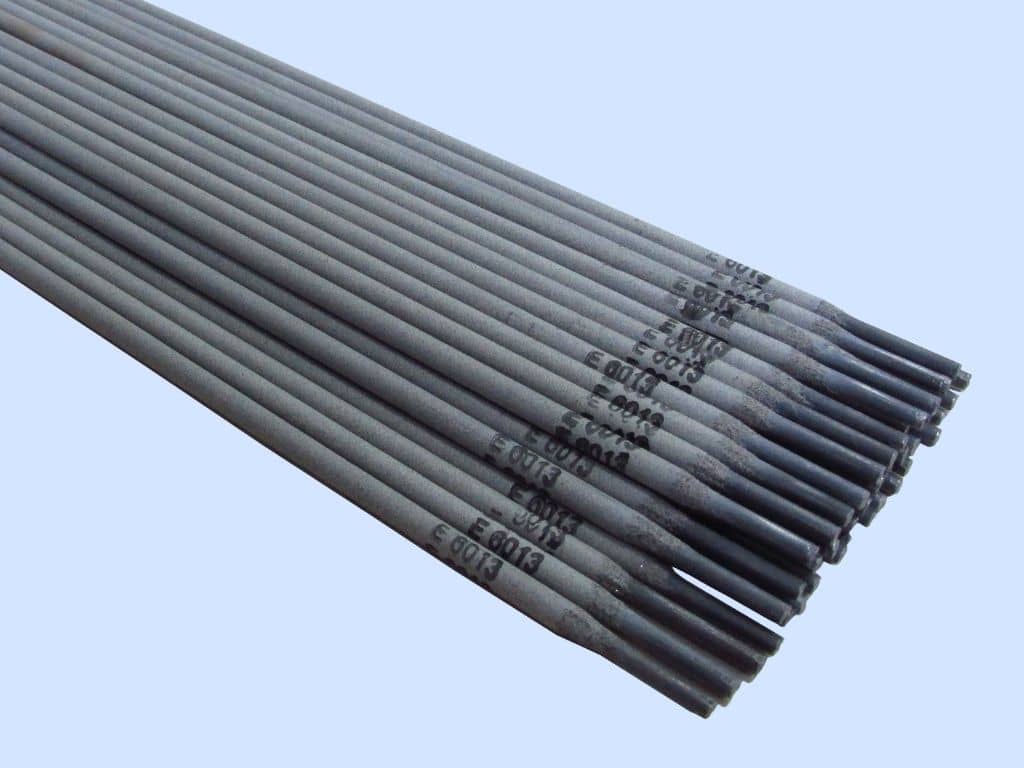
Conheça os tipos de eletrodos revestidos para solda – Alusolda Brasil
