Em Um Experimento De Qualidade De Produtos Eletrônicos

Montando um experimento de controle de qualidade em eletrônicos: o que realmente funciona
Muita gente acha que testar um produto eletrônico antes de enviar para o mercado é só ligar e ver se acende. A realidade é bem mais chata. Vocês precisam mapear os modos de falha, definir amostragem estatística válida e, principalmente, documentar tudo de forma que um lote futuro possa ser rastreado até o teste original. Sem isso, você está jogando dinheiro fora. Quando eu entrei de cabeça nisso, meu primeiro erro foi confiar no que o operador do laboratório anotava no caderno. Ele registrava temperatura ambiente, mas não a umidade relativa. No terceiro lote de placas de potência, 18% dos módulos apresentaram solda fria — algo que a umidade alta do ar durante a fabricação explica perfeitamente. Desde aí, toda ficha de teste inclui três pontos de dados ambientais mínimo: temperatura, umidade e tempo de estabilização do equipamento antes da medição. Isso leva mais dois minutos por amostra, mas já me salvou de recalls custosos.
Os passos práticos de um experimento de qualidade de produtos eletrônicos
Primeiro, defina o que é uma falha aceitável e o que não é. Pegue dados reais de campo, não especificações de catálogo. Um capacitor eletrolítico que dura 2.000 horas em teste acelerado pode não corresponder a nada perto da vida útil real se o ripple current for maior do que o previsto. Eu costumava usar o método Weibull para modelar a curva de falha, e ele funciona muito bem quando você tem ao menos 30 unidades testadas por condição. Abaixo disso, o intervalo de confiança fica tão largo que o resultado praticamente não serve para decisão. Depois, monte o plano de amostragem. A norma ANSI/ASQ Z1.4 ainda é a base padrão, mas ela tem uma limitação séria: ela pressupõe população homogênea. Quando você trabalha com produtos que passam por diferentes estações de montagem ou têm versões distintas de firmware, a amostragem estratificada é obrigatória. Misturar tudo num único plano e depois se surpreender com rejects altos é armadilha clássica de quem não divide as camadas antes. A parte de execução exige que o procedimento de teste seja escrito de forma que qualquer técnico siga exatamente a mesma sequência, sem interpretacao criativa. Eu já vi gente aplicar tensão de teste com rampa de 5 segundos em um produto que exige rampa de 2 segundos. O componente não falhou, mas o stress térmico acumulado mudou completamente a curva de envelhecimento. Especifique tempos, tolerâncias e a ordem exata das operações. Sem isso, a reprodutibilidade entre turno e turno desaparece.
Documentação é onde a maioria trava. Anexe os dados brutos, a configuração do equipamento, o número de série da peça testada e a assinatura de quem realizou o teste. Nada de apenas um "passou" ou "reprovou". Quando o problema aparece seis meses depois na linha, você precisa conseguir reconstruir o teste a partir do registro. Testemunho por experiência própria: sem dados brutos, seu relatório vira achismo diante de um cliente exigente. Por fim, analise os resultados com ferramentas adequadas. Gráfico de Pareto para priorizar causas, gráfico de dispersão para identificar correlações, e análise de capacidade do processo Cp/Cpk para validar se sua linha está consistentemente dentro dos limites. Se o Cpk for menor que 1,33, você não tem processo controlado, independente do que a inspeção final diga. Esse número fala mais do que qualquer checklist bonito.

Limitações que ninguém conta
Experimentos de qualidade em eletrônicos têm custos ocultos que muitos planos ignoram. Teste acelerado de envelhecimento consome espaço de laboratório, energia e mão de obra qualificada. Para uma linha de produção média, um programa robusto de testes cerca de 12 a 15 horas técnicas por lote de 500 unidades, dependendo da complexidade. Além disso, teste destrutivo elimina parte da produção, o que impacta diretamente o custo unitário. Outro ponto frustrante: métodos estatísticos clássicos falham quando a taxa de defeito é extremamente baixa, abaixo de 100 ppm. Nesse cenário, o plano de amostragem tradicional exige tamanhos de amostra tão grandes que se torna economicamente inviável. A solução mais prática é recorrer ao plano de aceitação por variáveis ou adotar estratégia de teste 100% em pontos críticos, como inspectores AOI combinados com verificação manual dos false calls. Não é perfeito, mas é o que a indústria aceita hoje para lotes de alta confiabilidade. Se o orçamento for apertado, o caminho mais eficiente começa com análise de modos de falha (FMEA) bem feito na fase de projeto. Identificar os componentes de maior risco e direcionar os testes para eles reduz o escopo sem comprometer a cobertura. É mais inteligente do que testar tudo igualmente e gastar o orçamento inteiro em areas que nunca problematizam no campo.
O segredo não está em fazer mais teste, mas em fazer o teste certo no lugar certo. Dados bem coletados valem mais do que volume cego. E o que salva um projeto de qualidade não é a quantidade de normas seguidas, mas a disciplina de registrar tudo com precisão desde o primeiro protótipo.
Galeria
-
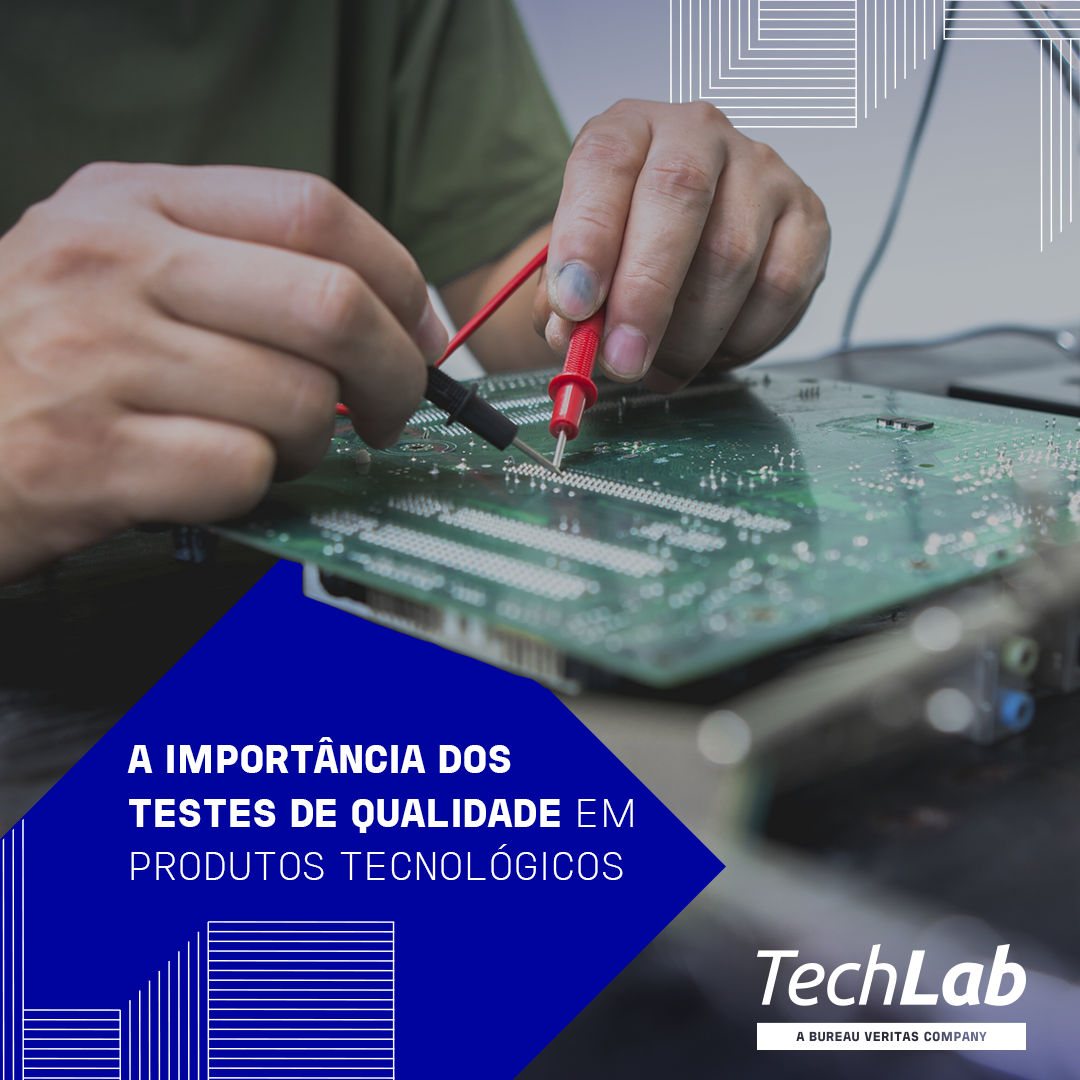
A Importância dos Testes de Qualidade em Produtos Tecnológicos | TechLab -

Controle de qualidade de ia generativo de componentes eletrônicos em ... -

Experimento 4 Turma A - Prática de Circuitos Eletrônicos 2 – PCE2 ... -

(PDF) Melhoria da qualidade e gerenciamento de processo aplicado a um ...
