Em Uma Fabrica De Refrigerantes

Controle de processos em uma fabrica de refrigerantes
A maioria das pessoas imagina que fazer refrigerante é só misturar água, xarope e gás. Funciona num laboratório pequeno. Numa linha industrial real, o problema é a consistência lote após lote, especialmente quando a matéria-prima varia com a estação ou o fornecedor muda. O tratamento da água vem primeiro, não o contrário. A água da rede municipal passa por osmose reversa, depois recebe remineralização controlada. O nível de sódio e sulfato define o perfil sensorial do produto final. Um ajuste errado aqui altera o pH da solução final sem nenhum sinal visível no painel. Depois vem a padronização do xarope. A concentração brix é medida online por refratômetro de linha. Eu trabalhei num site onde o refratômetro acumulava bolhas de CO2 devido a uma instalação ruim no ponto de amostragem, e as leituras caíam 0,3 graus a mais do que o real. A solução foi instalar um coletor de bolhas antes do refratômetro e aumentar a pressão diferencial no trecho de medição. Resolveu em três dias.
Carbonatação e dosagem: onde tudo costuma dar errado
A carbonatação é feita em dois estágios: pré-gasificação no xarope concentrado e gás final na linha de envase. A pressão de operação fica entre 3 e 5 bar, dependendo do volume final desejado. Temperatura da água entra diretamente na curva de solubilidade do CO2. Água a 4 graus retém muito mais gás que água a 12 graus com a mesma pressão. O erro mais comum que eu vejo é ajustar a dosagem do xarope sem considerar a variação da densidade da mistura em função da temperatura. Isso gera subdosagem ou superdosagem real, mesmo quando o medidor de vazão massa indica tudo certo.
Dosagem isobárica e envase
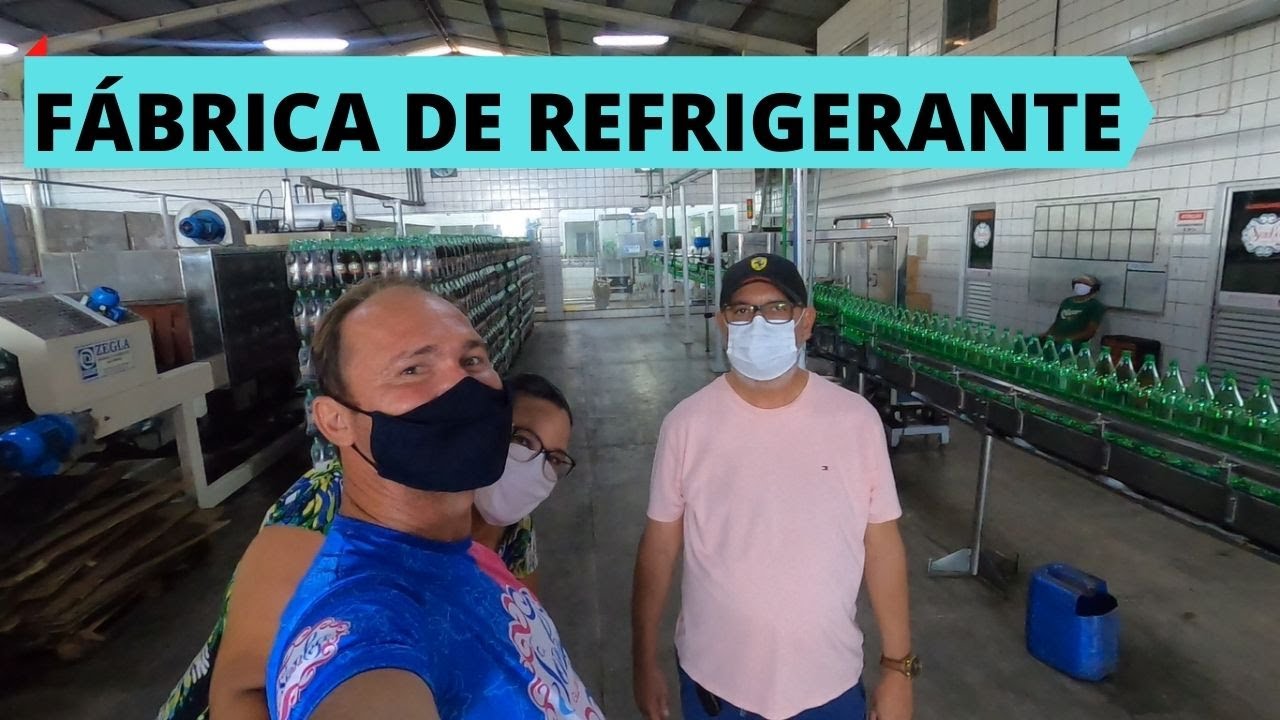
A máquina de envase isobárica pressuriza a garrafa com CO2 antes de abrir a válvula de entrada de produto. Isso evita perda de gás no momento do enchimento. O tempo de imersão do tubo de enchimento e a velocidade de subida final definem a quantidade de espuma, que por sua vez determina o headspace correto no recipiente. Garrafas PET absorvem CO2 diferente de vidro. Uma linha que roda ambos os formatos precisa de ajustes de pressão no cabeçote de envase separados para cada tipo. Misturar os parâmetros gera perda de gás e defeito de tampagem detectável já no primeiro dia de validade.
Insights que poucas pessoas levam em conta
Primeiro: a ordem de adição dos ingredientes no xarope afeta a estabilidade da cor. Adicionar corante antes do acidulante pode gerar precipitação visualmente imperceptível no lote, mas que se manifesta semanas depois. A sequência padrão é água, acidulante, conservante, corante e, por último, aromas voláteis. Segundo: a limpeza CIP entre produtos diferentes nem sempre precisa ser completa. Se a fábrica roda guaraná e depois laranja, uma limpeza intermediária com soda a 1,5 por cento por vinte minutos resolve. Já a troca de cores claras por escuras exige enxágue ácido pós-CIP para evitar contaminação cruzada de pigmento. Pulei essa etapa numa ocasião e o lote seguinte de limão ficou com tom levemente amarelado. O cliente reclamou na terceira semana. Aprendido.
Limitações e pontos cegos
O controle automatizado de pH e brix depende de calibração diária. Sem ela, os desvios ficam invisíveis até a auditoria ou a reclamação do consumidor. Sensores sujos de proteína ou resíduo de açúcar mascaram a leitura real. Limpeza química agressiva também danifica eletrodos de pH com o tempo, reduzindo a vida útil para cerca de seis meses em operação contínua. Outro limite: a técnica não funciona bem quando a variabilidade da matéria-prima orgânica é alta. Extratos naturais de frutas variam em acidez e sólidos solúveis de safra para safra. O sistema automático de dosagem compensa até certo ponto, mas lotes muito fora da especificação exigem ajustes manuais no ponto de brix final para manter o perfil do produto.
Manutenção preventiva que realmente evita parada
Trocar vedações de válvulas de dosagem a cada cento e cinquenta mil ciclos, não quando falhar. Válvula que vaza em produção interrompe a linha e gera perda de produto estimado em duzentos a trezentos litros por hora em equipamentos de médio porte. Um cronograma de troca preventiva custa uma fração disso. Verificar a integridade das juntas trefiladas nos tanques de armazenamento de xarope concentrado a cada trinta dias. Juntas ressecadas permitem entrada de ar, que oxida aromas e altera o sabor sem mudar a aparência do produto. O defeito só aparece após abertura do recipiente pelo consumidor, o que é tarde demais para correção interna. Registrar todos os parâmetros de cada lote em planilhas abertas, com temperatura ambiente, umidade e turno do operador. Padrões de defeito recorrente aparecem nesses dados quando someone passa mais de um mês compilando as informações sem analisar. Variação sazonal é a causa número um de reclamações silenciosas em linhas que funcionam bem o ano inteiro.

Galeria
-
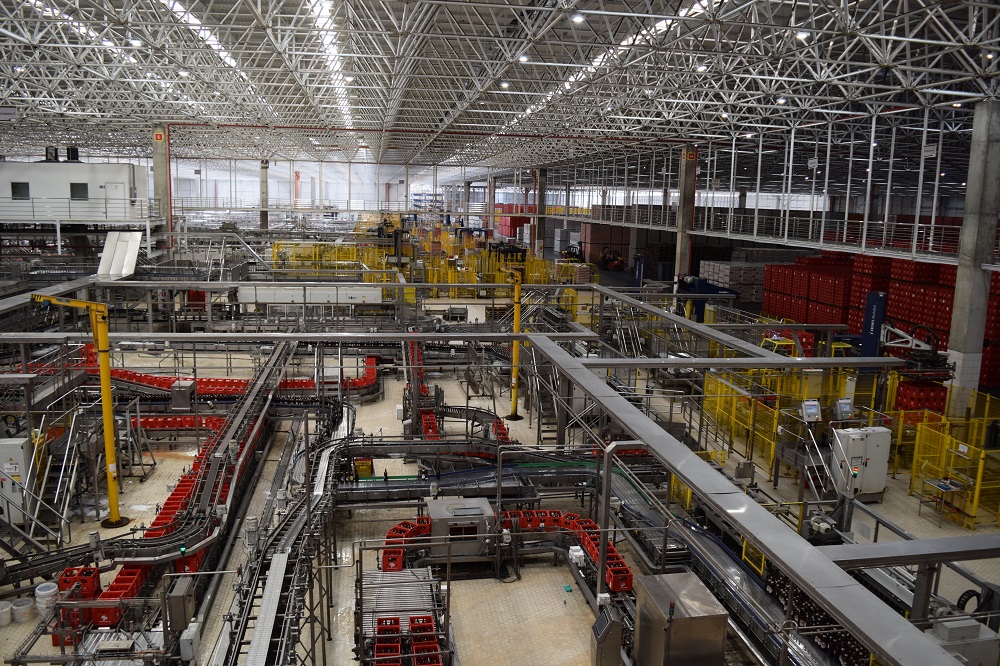
Fábrica de refrigerantes inaugurada em Alagoinhas deverá gerar 150 ... -
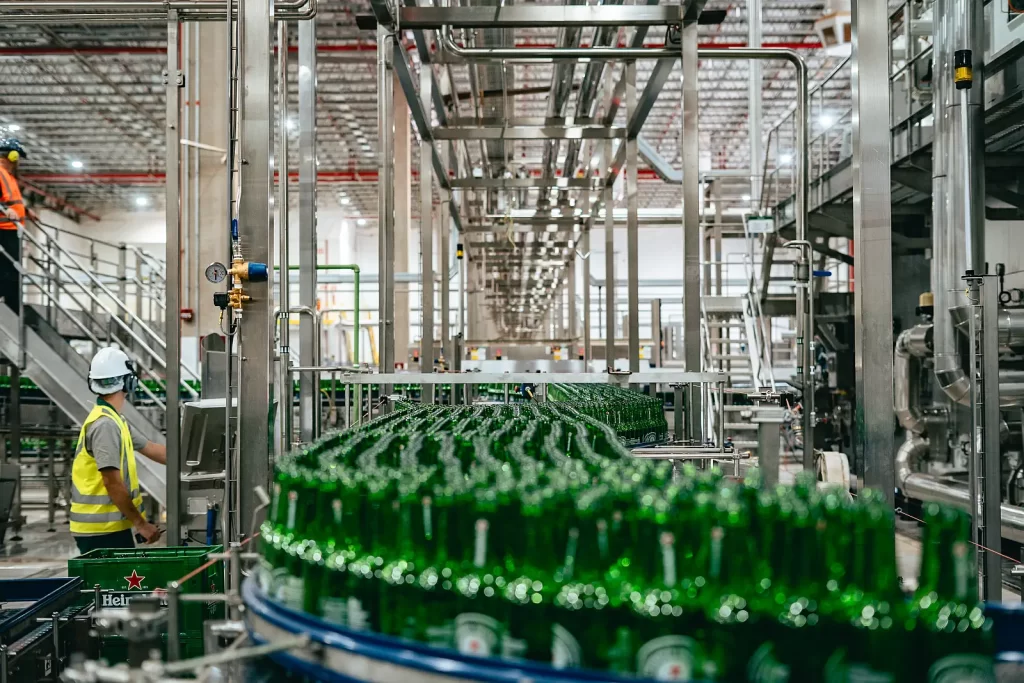
Grupo RFK anuncia nova fábrica de refrigerantes com investimento de R ... -

Como Funciona a Produção de Refrigerantes? Entenda a Produção em 7 ...
