Em Uma Industria Alimenticia Para Produção De Doce De Leite

O que realmente acontece quando se escala a produção de doce de leite
A maioria das pessoas que entra em uma industria alimenticia para produção de doce de leite acredita que o processo é basicamente cozinhar leite com açúcar até reduzir. Isso está certo até certo ponto, mas quando você sai do pequeno lote artesanal e entra em produção industrial, a coisa muda completamente. O doce de leite não é apenas leite evaporado com sacarose. É uma rede coloidal de proteínas, açúcares e compostos de caramelização que precisa ser controlada com precisão quase cirúrgica. O problema principal que eu encontrei na minha primeira semana de trabalho em uma planta de produção foi a cristalização da lactose. Não era um problema que aparecia nos manuais. O doce saía do tanque com a textura certa, mas após 48 horas de resfriamento, pequenos grânulos se formavam no produto final. O cliente devolveu três lotes seguidos. A solução não estava em aumentar o fogo ou mexer mais devagar. Estava no pH. Nós ajustamos para 6,4 e introduzimos uma pequena quantidade de gluconato delta-lactona na etapa inicial de aquecimento. A cristalização parou imediatamente. Simples assim, mas você não encontra essa informação em nenhum manual genérico.
Configurando uma industria alimenticia para produção de doce de leite
O equipamento básico que você vai encontrar em uma linha industrial padrão inclui um tanque de mistura com agitador mecanizado, sistema de aquecimento a vapor ou eletrico, trocador de calor de placas para concentração, e uma estação de resfriamento contínuo. O tanque de cozimento em si precisa ter capacidade mínima de 500 litros para ser economicamente viável. Tanques menores funcionam, mas o custo por litro fica proibitivo devido à perda de eficiência térmica nas paredes. O agitador é o componente mais subestimado. Agitadores de velocidade fixa causam queimaduras localizadas no fundo do tanque. Eu vi operador que não sabia disso e queimou dois tanques inteiros em um mês porque a velocidade de rotação estava configurada para 60 rpm em todo o ciclo. A solução é usar agitadores com variador de frequência. Você começa em 40 rpm durante a fase de dissolução do açúcar e sobe gradualmente para 80 rpm conforme a viscosidade aumenta. Isso reduz drasticamente a formação de bolhas presas e a sedimentação de sólidos no fundo.
Parâmetros críticos que todo mundo ignora
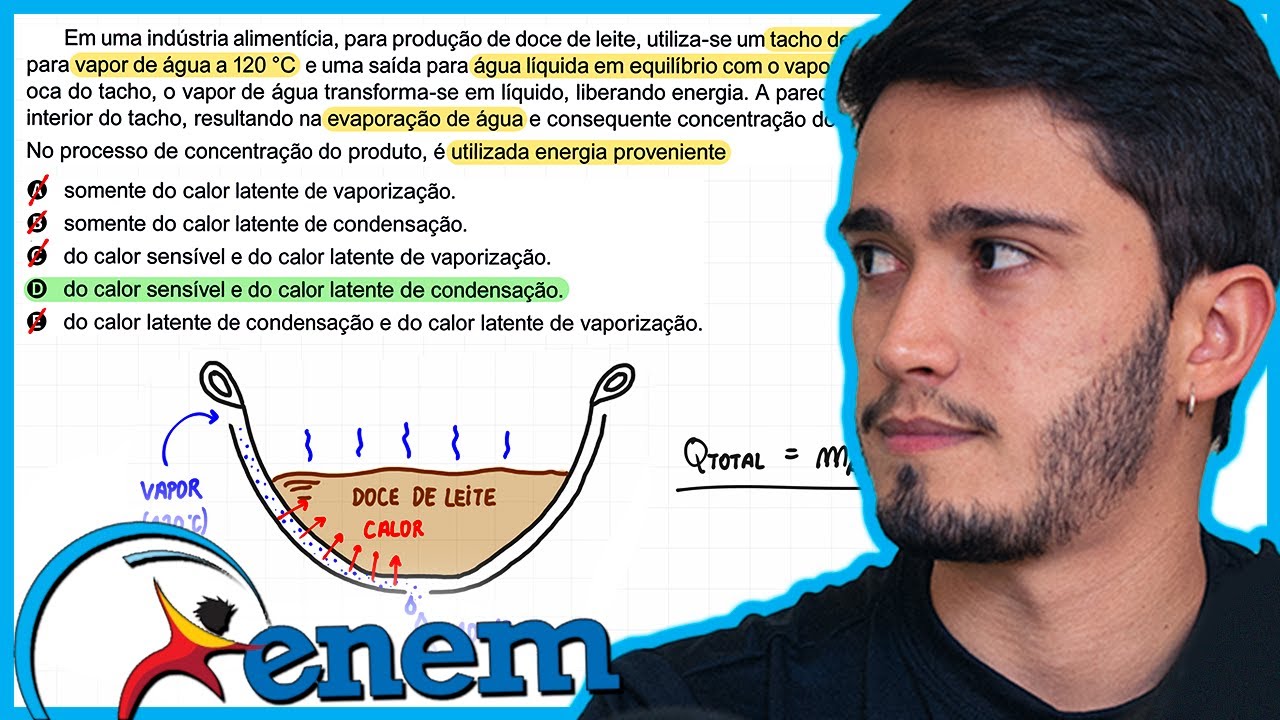
A temperatura de cozimento não é um número único. Ela varia conforme a concentração desejada. Para doce de leite com teor de sólidos em torno de 72%, a temperatura final no tanque deve ficar entre 106°C e 108°C. Acima disso, o produto escurece rapidamente devido à reação de Maillard descontrolada. Abaixo disso, a vida de prateleira cai porque a atividade de água não é suficientemente reduzida. O controle aqui é feito por refratometria combinada com medição de temperatura. Você não confia em nenhum dos dois isoladamente. O tempo de cozimento é outra variável que ninguém fala direito. Em tanques de 500 litros, partindo de leite integral com 3% de gordura, o ciclo completo leva entre 90 e 120 minutos. Em tanques de 2000 litros, esse tempo sobe para cerca de 150 minutos devido à inércia térmica. A diferença não é linear. Aumentar o volume em quatro vezes não aumenta o tempo em quatro vezes, mas aumenta em quase três. Isso acontece porque a relação superfície-volume diminui, e o calor leva mais tempo para penetrar no centro do tanque. Um detalhe que causa dor de cabeça constante é a formação de película superficial. Quando o doce de leite está no tanque de resfriamento, uma crosta se forma na superfície em menos de 10 minutos. Essa película não volta atrás quando você mistura. Ela cria textura irregular no produto final. A solução prática que usamos foi instalar uma tampa flutuante de aço inox dentro do tanque de resfriamento. Ela segue o nível do produto conforme ele esfria e impede o contato direto com o ar. Custo baixo, efeito imediato.
Estabilidade e vida de prateleira
Doce de leite industrial precisa ter vida útil de pelo menos 12 meses sem refrigeração. Para alcançar isso, você precisa de duas coisas: atividade de água abaixo de 0,75 e pH controlado entre 6,2 e 6,5. A atividade de água é controlada pela concentração de sólidos. O pH é controlado pela adição de bicarbonato de sódio na fase inicial. Muita gente adiciona bicarbonato no final, achando que é só para ajustar sabor. Isso está errado. O bicarbonato precisa estar presente desde o início para estabilizar as proteínas do leite durante o aquecimento prolongado. Um problema comum é a separação de fase durante o armazenamento. O soro sobe e o produto fica seco embaixo. Isso acontece quando a emulsão não é formada corretamente na etapa de homogeneização. Se você tiver acesso a um homogeneizador de alta pressão, ajuste para 150 a 200 bar na saída do tanque de cozimento. Sem homogeneização, as partículas de gordura ficam grandes demais e se separam com o tempo. Isso é particularmente crítico em doces de leite com teor de gordura acima de 8%. Quanto mais gordura, mais urgente a homogeneização.
Controle de qualidade na prática
Antes de embalar qualquer lote, você precisa verificar três coisas: grau Brix, pH e viscosidade. O Brix deve estar entre 71 e 73 graus. O pH entre 6,2 e 6,5. A viscosidade depende do formato de venda. Doce de leite para indústria de confeitaria precisa ficar em torno de 180.000 cP medido em viscosímetro rotational a 25°C. Doce para venda direta ao consumidor pode ficar entre 120.000 e 150.000 cP. Se você tentar embalar com viscosidade errada, vai ter problema na hora do recheio ou do corte. Um erro frequente na inspeção de qualidade é testar a viscosidade com o produto ainda quente. A viscosidade do doce de leite cai drasticamente com a temperatura. Um teste feito a 60°C pode indicar 80.000 cP, enquanto o mesmo produto a 25°C mostra 140.000 cP. Sempre espere o produto resfriar para 25°C antes de medir viscosidade. Caso contrário, você ajusta errado e perde o lote inteiro.
Problemas que acontecem sem aviso
A corrosão em trocadores de calor é um problema silencioso. O doce de leite é relativamente agressivo para materiais comuns, especialmente na faixa de temperatura de concentração. Trocadores de placas de aço inox 304 começam a apresentar microfissuras após cerca de 18 meses de uso contínuo. A solução é trocar para aço inox 316L nos componentes que entram em contato direto com o produto concentrado. O custo inicial é 40% maior, mas a troca de trocador a cada dois anos sai mais caro do que investir no material certo desde o início. Outro problema que eu não esperava encontrar era a variação na cor do produto final dependendo da matéria-prima. Leite de diferentes regiões tem composições diferentes de proteínas e lipídios. Isso afeta diretamente a reação de Maillard e, consequentemente, a cor do doce. Nós chegamos a ter lotes com diferença visível de tonalidade apenas porque fornecedores diferentes entregaram leite em dias consecutivos. A solução que encontramos foi padronizar o recebimento de matéria-prima com especificações mínimas de proteína e gordura, e usar corantes alimentícios aprovados (caramel colorante tipo IC 150d) apenas para uniformizar lotes que fugiram da tonalidade padrão. O consumidor não percebe diferença se a cor for consistente, mesmo que a fonte da cor não seja apenas a reação térmica natural.

Automação versus operação manual
Em linhas pequenas, com tanques até 1000 litros, ainda é viável operar manualmente com supervisão. Acima disso, a automação básica se torna necessária. Um sistema simples com sensores de temperatura, nível e pH controlando válvulas de entrada e saída, mais um PLC básico, custa em torno de R$ 15.000 a R$ 25.000 instalado. O retorno vem na forma de redução de desperdício e consistência entre lotes. Sem automação, a variação entre um lote e outro pode chegar a 3 graus Brix, o que é inaceitável para contracts com grandes redes de distribuição. O ponto mais crítico da automação é o momento de desligar o aquecimento. Se o sensor de temperatura estiver mal calibrado ou posicionado incorretamente, o produto pode passar do Brix desejado sem que ninguém perceba. Nós já perdemos 400 litros de doce de leite em um único lote porque o sensor estava posicionado perto da parede quente do tanque e marcava temperatura 5 graus acima da temperatura real do produto no centro. A correção foi adicionar sensores redundantes em dois pontos diferentes do tanque e programar o PLC para usar a média entre eles. A partir daí, o desperdício caiu para menos de 2% por lote.
Considerações finais sobre escala
Se você está planejando montar uma linha de produção, comece com um piloto de 200 litros antes de investir em equipamento de grande porte. Teste as receitas, os tempos, os ajustes de pH e as condições de resfriamento nessa escala. O que funciona em 200 litros nem sempre escala linearmente para 2000 litros. A física térmica e de mistura muda significativamente. Eu recomendaria fazer pelo menos cinco lotes piloto antes de tomar qualquer decisão de compra de equipamento. Cada lote piloto vai revelar um problema novo que você não havia considerado, e resolver esses problemas na escala pequena custa uma fração do que custaria depois. O doce de leite industrial é um produto simples na aparência, mas com nuances técnicas que exigem atenção constante. Os equipamentos básicos são acessíveis, mas os detalhes de operação — pH, homogeneização, controle de película, calibração de sensores — é isso que separa um produto estável de um produto que gera devolução. Foque nesses detalhes desde o início e você evita anos de tentativa e erro.
Galeria
-

ENEM 2023 | Em uma indústria alimentícia, para produção de doce de ... -
️ENEM 2023 | Em uma indústria alimentícia, para produção de doce de ... -

linha de produção para a indústria alimentícia para envase e embalagem ...
