Em Uma Industria O Controle Da Dureza

O controle de dureza na pratica
Dureza é uma das propriedades mais medidas na industria metalurgica e de transformacao mecanica. O teste é simples na teoria, mas tem armadilhas que fazem ate engenheiros experientes perderem dias com resultados que nao batem. O equipamento basico é uma maquina de dureza Rockwell, mas existem variacoes como Brinell e Vickers que funcionam melhor para certos materiais. A primeira coisa que todo mundo esquece é a preparaao da superficie. A regra geral diz que a areas do teste precisa ser lisa e plana, mas o nivel de rugosidade ideal depende diretamente do metodo e da carga utilizada. Para Rockwell C com carga de 150 kgf, voce precisa de acabamento inferior a 0,8 micra Ra. Se passar disso, os resultados ficam dispersos demais para confiar. Eu ja vi equipe inteira gastando tres turnos tentando entender por que amostras da mesma peça davam leituras entre 58 e 63 HRC, sendo que o controle de processo permitia apenas 60 mais ou menos 1 ponto. A solucao era simples: lixar as faces com papel de vidro granulação 800 antes de cada leitura. O problema parou naquele momento. Um erro comum e achar que conversoes entre escalas de dureza sao precisas. A tabela ASTM E140 permite conversao, mas as margens de erro podem chegar a 5 pontos Rockwell em aços temperados. Se o seu especificacao é critica, voce deve testar diretamente na escala exigida pelo desenho, nao usar tabela de conversao como atalho.
O controle de temperatura tambem merece atencão. Maquinas Rockwell modernas tem compensacao automatica, mas a maioria delas opera dentro de uma faixa de 20 a 25 graus Celsius. Fora disso, o coeficiente de expansao termica do penetrador e da peça altera a profundidade de penetracao medida. Em uma fabrica que eu acompanhei, os testes pela manhã, com o ambiente em 18 graus, davam sistematicamente valores 2 pontos mais altos que os testes as 14 horas, quando a oficina atingia 28 graus. Sem controlar a temperatura ambiente, o controle estatistico do processo fica comprometido, nao importa quantas amostras voce colete. Outro ponto que raramente ensinam nos cursos é a questao da espessura minima da amostra. A regra nao oficial, muito usada em laboratorios reais, é que a amostra precisa ter pelo menos dez vezes a profundidade da impressao do penetrador. Para Rockwell C com carga de 150 kgf, isso significa aproximadamente 1,5 mm de espessura minima. Abaixo disso, o suporte embaixo da peça interfere na deformacao e o valor medido tende a ser artificialmente alto. Se voce estiver testando chapas finas ou revestimentos, use Vickers com carga reduzida em vez de improvisar com Rockwell.
procedimento pratico de ensaio
O procedimento padrao envolve limpar a superficie da peça com solvente para remover oleo e residuos de maquinação. O oleo de corte nao removido cria uma camada que absorve parte da carga e falsifica o resultado para baixo. Isso e especialmente relevante em componentes usinados recentemente, onde a presencia de fluido de usinagem é inevitavel. Posicione a peça contra o suporte com estabilidade. Qualquer movimento durante a aplicacao da carga invalida o teste. A carga preliminar, geralmente 10 kgf no metodo Rockwell, serve para assentar o penetrador na superficie. Depois dela vem a carga principal, aplicada de forma suave e sem impacto. Aguarde o tempo de estabilizacao recomendado pelo fabricante do equipamento — normalmente 3 a 5 segundos para a maioria dos aços — antes de ler o indicador. Para controle estatistico, a frequencia minima de amostragem recomendada é uma peça a cada duas horas durante producao continua, ou uma amostra por lote em producao em lotes pequenos. Isso nao substitui a calibracao diaria do equipamento com blocos-padrao certificados, que deve ser feita antes do primeiro uso em cada turno.

limitacoes que voce precisa conhecer
O teste de dureza destrutivo. Ele deixa uma marca permanente na peça, o que impossibilita seu uso em componentes acabados ou de alto valor agregado onde qualquer dano superficial é inaceitavel. Nesses casos, metodos nao destrutivos como ultrassom de contato (UTCI) oferecem alternativa viavel, embora com precisao inferior e necessidade de correlacao previa com testes convencoinais para o material especifico. Maos heterogeneos, como ferro fundido cinzento com grafita em forma de laminas, apresentam variabilidade intra-amostra significativa. Testar um so ponto jamais sera representativo. O protocolo correto para esses materiais exige pelo menos cinco leituras distribuidas em area diferente e fazer a media aritmetica, anotando tambem o desvio padrao. Revestimentos termicos como nitretacao a plasma criam camadas superficiais endurecidas que falseiam completamente o teste Rockwell convencional, pois o penetrador nao alcanca o nucleo do material. Para esse caso, usa-se Vickers com cargas baixas, entre 100 e 500 gramas-força, fazendo-se um perfil de dureza do revestimento ate o nucleo. Se voce tentar medir nitretas com Rockwell, o resultado sera irrelevante, independente do cuidado que voce tiver com o preparo da superficie.
O controle de dureza em ambiente industrial funciona quando se trata de procedimentos padronizados e quando as variaveis sao respeitadas. Fora isso, voce acaba colhendo dados que parecem confiaveis mas nao representam a realidade do material.
Galeria
-

Dureza da inspeção do operador pelo verificador da dureza rockwell ... -
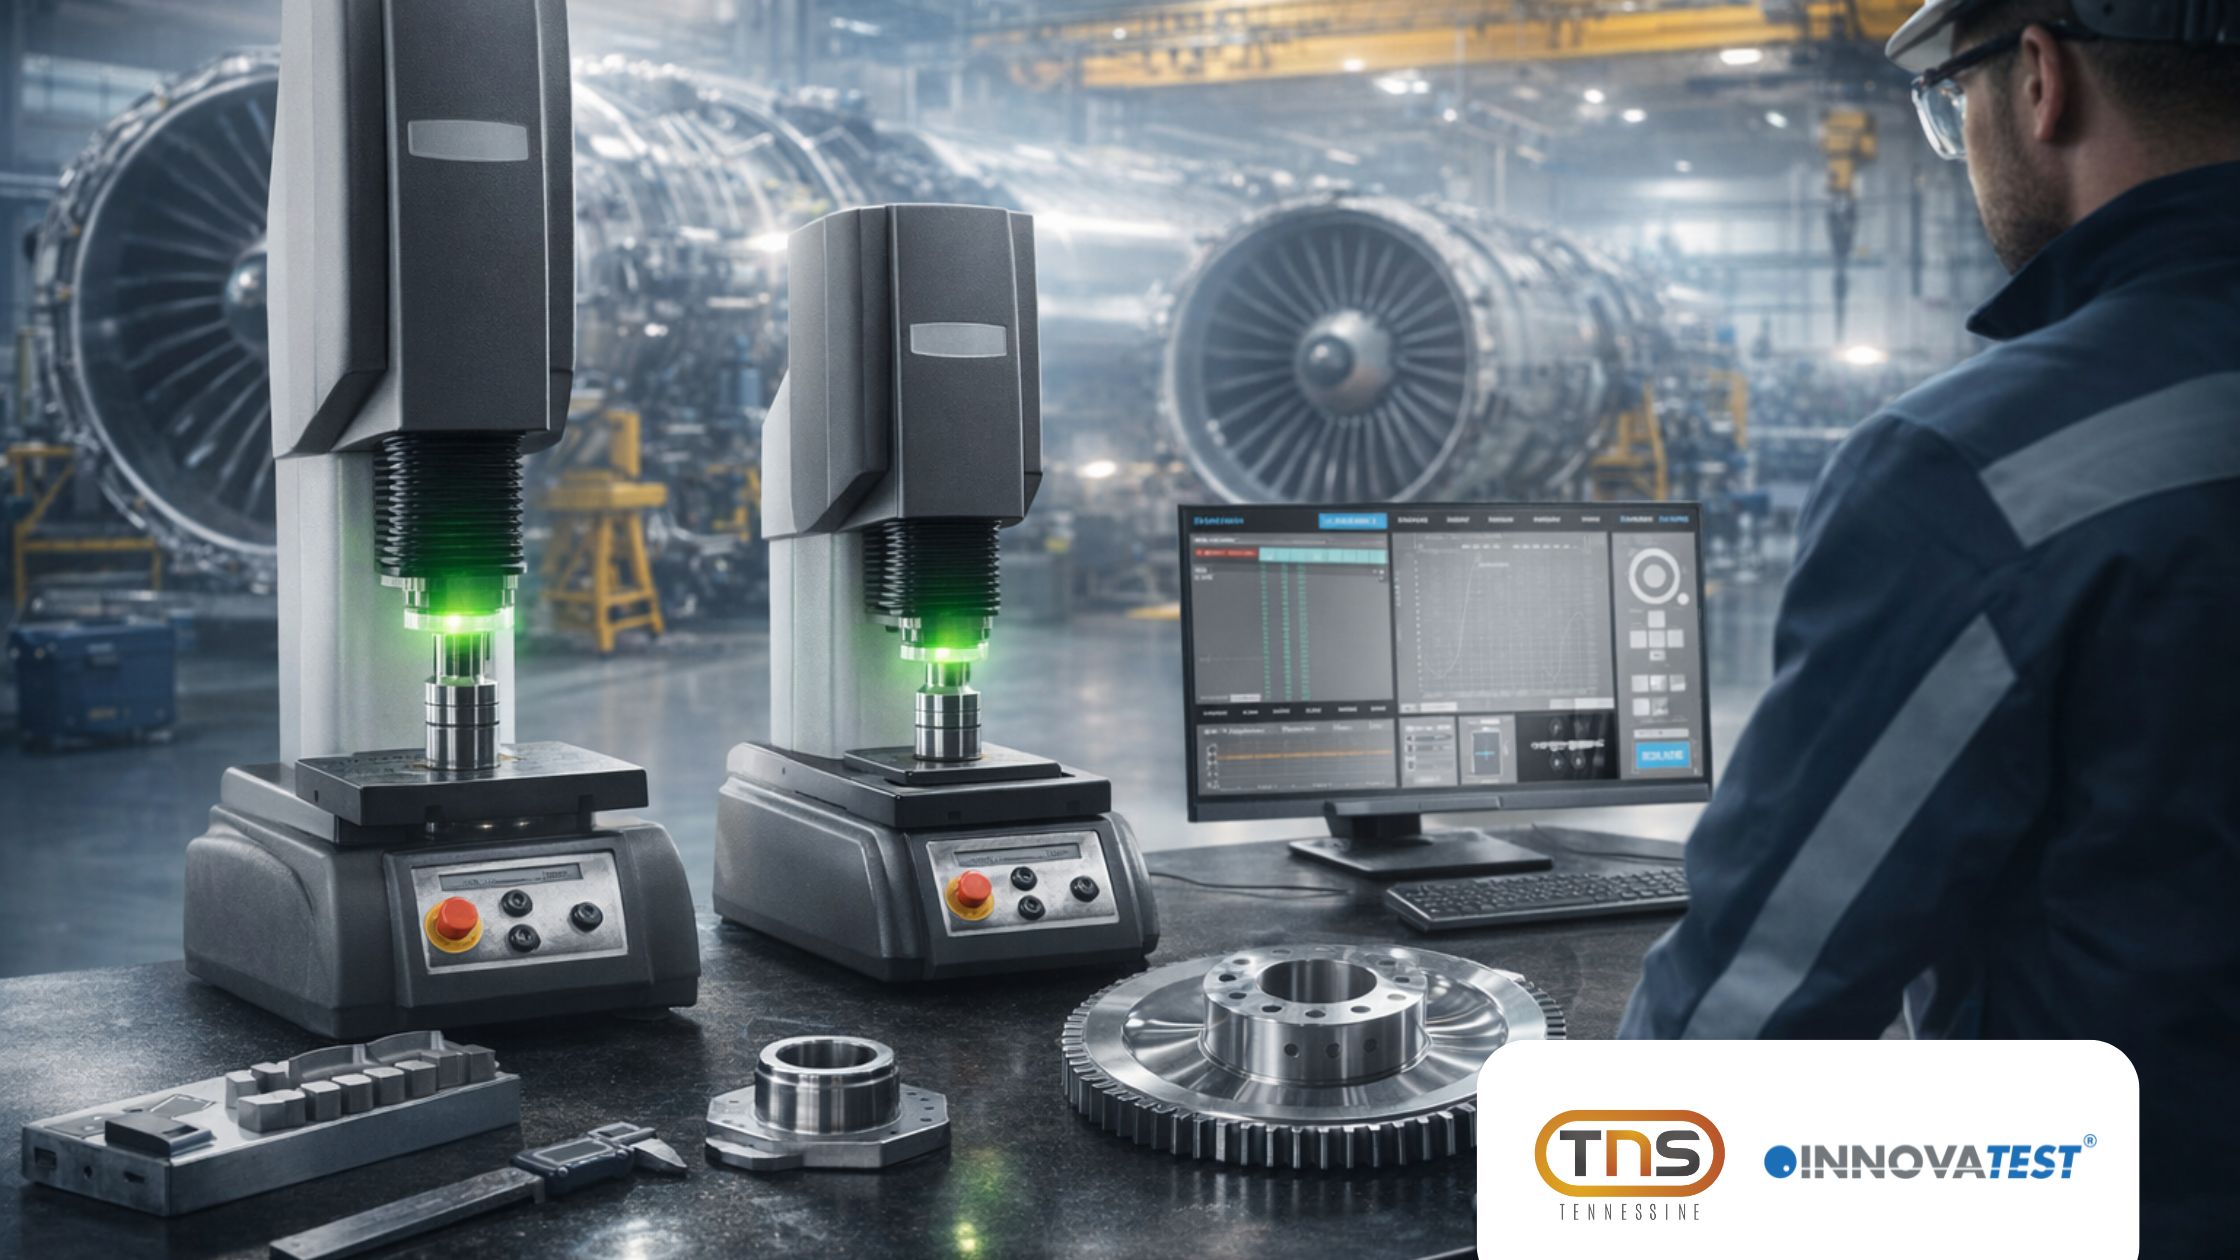
Dureza Rockwell na Indústria Aeroespacial - Blog Tennessine – Ciência ... -
Ensaio de Dureza: Garantia de Qualidade em Peças Metálicas -

Análise de Dureza Total da Água: Fundamentos, Importância Científica e ...
