Engenharia Mecanica De Produção

O que acontece quando você tenta transformar um projeto bonito em algo que realmente sai da esteira
A engenharia mecânica de produção não é a mesma coisa que projetar uma máquina bonita no SolidWorks. É o trabalho sujo de garantir que ela possa ser montada por alguém que acabou de chegar, que as peças cheguem ao preço certo e que, quando ligada, não trave na primeira vez. Passei anos corrigindo isso no chão de fábrica e, honestamente, a maior parte do sofrimento vem de gente que não pensa na manufatura antes de fechar o desenho. Na teoria, você cria um modelo 3D, define tolerâncias GD&T, escolhe materiais, faz simulações e pronto. Na prática, isso é só o começo. O engenheiro de produção é quem decide se aquela chapa de aço inox que você especificou pode ser soldada pelo operador que tem curso técnico de dois anos, ou se vai precisar de um soldador certificado e uma câmara de gás argônio que a empresa não tem. Um exemplo que ilustra bem: recentemente precisamos reduzir o peso de uma cuba de mistura usando perfis de alumínio 6061. No papel, corte a laser e montagem por parafusos parecia simples. Mas o problema real apareceu quando descobrimos que o operador de usinagem que faria as aberturas para os furos não tinha máquina CNC com fresa de topo de 6 mm. Teria que fazer tudo com broca de centro, o que exigiria etapas extras de contra-cremação para cada furo. Acabamos redesenhando as abas com furos já pré-dimensionados para broca padrão de 5 mm, eliminando a necessidade da broca especial e economizando cerca de 40 minutos por unidade no tempo de mecanização. Isso é engenharia mecânica de produção: resolver o problema que ninguém está olhando.
Métodos e ferramentas que realmente funcionam no dia a dia
Existem metodologias consagradas. Lean Manufacturing, Six Sigma, DFMA (Design for Manufacturing and Assembly), TPM. Todas têm métricas bonitas e planilhas que parecem científicas. O problema é que na maioria das vezes você aplica três meses delas e descobre que a equipe de produção nem sabe o que é aquela ferramenta que você trouxe. O que funciona na prática é começar pelo mais básico: mapa de fluxo de valor desenhado à mão, no papel mesmo, andando pela linha com cronômetro. Você vai perceber que o gargalo não é onde você pensava que era. Em um projeto recente de montagem de estruturas metálicas para transporte, gastei duas semanas tentando otimizar o processo de soldagem. Quando andei pela linha com um cronômetro, percebi que o verdadeiro gargalo era o tempo de espera entre a solda e o resfriamento, não a solda em si. Simplesmente mudar a sequência de soldagem para usar dois operários em paralelo, soldando lados opostos da estrutura simultaneamente, reduziu o ciclo de 18 minutos para 11 minutos por peça. Sem investir em equipamento novo. Só reorganizando. Ferramentas digitais são úteis, mas com ressalvas importantes. Um software de simulação de usinagem como o Mastercam ou o SolidCAM pode te mostrar colisões e tempos de ciclo com margem de erro de 10 a 15 por cento. Isso é aceitável para estimativas preliminares, mas nunca vá para a produção com base exclusiva nessa simulação. Sempre faça um teste físico com uma peça piloto antes de liberar a série. A variação do material, o estado de desgaste da ferramenta e a fixação da peça podem alterar completamente o resultado.
O que ninguém te conta sobre tolerâncias e especificação de materiais
Uma das maiores armadilhas que vejo acontecendo é a obsessão por tolerâncias apertadas onde não fazem sentido. Todo engenheiro recém-formado quer colocar h7 ou h6 em tudo. O resultado é peça rejeitada, custo triplicado e prazo estourado. A realidade é que a maioria das peças de produção funciona perfeitamente com tolerâncias mais folgadas, desde que o projeto seja pensado de forma que essas folgas não comprometam a função. Um caso concreto: tínhamos um eixo de transmissão que precisava passar por um mancal de bronze auto-lubrificante. No projeto original, tudo estava especificado com tolerâncias IT6. Na prática, o mancal se assentava de forma diferente a cada peça devido à variação natural do material de bronze. Ajustamos apenas o eixo para IT7 e permitimos que o mancal tivesse IT8, mas modificamos o desenho do alojamento para ter um ajuste que compensasse essa variação. O resultado foi uma redução de 35 por cento no custo de usinagem do eixo e eliminação de retrabalho no mancal. A função não mudou em nada. Quanto a materiais, a tentação de especificar o que está no catálogo mais sofisticado é forte. Mas materiais exóticos costumam trazer mais problemas do que soluções. Ligas de alumínio aeronáutico, por exemplo, têm resistência mecânica excelente, mas são notoriamente difíceis de soldar sem tratamento térmico posterior. Se o seu processo produtivo não inclui forno de envelhecimento, está pedindo trincas na solda. Prefira materiais como o A36 ou o S275JR para estruturas soldadas simples. São mais baratos, mais fáceis de encontrar, mais fáceis de soldar e, na grande maioria das aplicações estruturais, sobram resistência.
Gargalos invisíveis e como identificá-los antes que estraguem seu cronograma
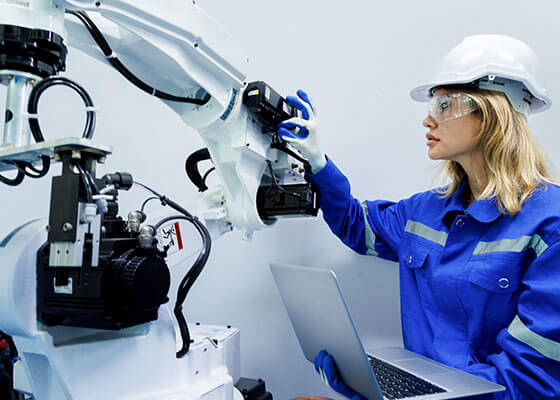
O maior erro em engenharia de produção é olhar para o processo e subestimar o que acontece entre as etapas. O tempo de espera, o transporte interno, a inspeção de qualidade, a comunicação entre setores. Esses tempos invisíveis frequentemente representam mais de 60 por cento do lead time total. Em um projeto de fabricação de componentes para linha de montagem automotiva, perdemos três semanas porque não levamos em conta o tempo de cura de uma tinta epóxi que usávamos no acabamento. O processo parecia rápido: pintar, secar, montar. Mas a tinta precisava de 8 horas de cura para atingir dureza suficiente. Como não havíamos previsto esse tempo no cronograma e o estoque de segurança era baixo, ficamos parados esperando a tinta secer enquanto a produção cobrava multas por atraso. A solução foi trocar para uma tinta de cura UV que seca em 15 minutos sob lâmpada ultravioleta. O custo por litro subiu 40 por cento, mas o ganho de produtividade compensou sobrou sobrando. Outro ponto cego comum é a capacidade real dos equipamentos versus a capacidade declarada. Uma fresadora CNC com capacidade teórica de 12 peças por hora pode produzir 7 se você considerar setups, trocas de ferramenta, medições de qualidade e pausas para manutenção. Sempre dimensione sua linha com base na capacidade real, não na nominal. Um erro aqui pode significar de 20 a 40 por cento de diferença no investimento necessário em máquinas adicionais.
Erros comuns que custam caro e como evitá-los
O primeiro erro crônico é não envolver o operador de produção nas decisões de design. Você pode criar o desenho mais inteligente do mundo, mas se ele exigir que o técnico alcance por cima de um equipamento quente para apertar um parafuso com chave de catraca, alguém vai achar um jeito mais rápido de fazer e vai errar. Sempre faça uma revisão de montagem com quem vai executar, antes de fechar o projeto final. O segundo erro é confiância excessiva em fornecedores. Você pede cotação para 500 unidades e o fornecedor entrega 500 unidades com tolerância no limite inferior do especificado. Dentro da norma, tecnicamente. Mas na montagem real, com todas as peças daquele lote, o conjunto não fecha. Sempre especifique tolerâncias com bandas estatísticas claras e, se possível, solicite amostras do processo (PPAP) antes de aprovar o fornecedor. O terceiro erro, e talvez o mais perigoso, é ignorar a manutenibilidade. Projetar algo que precisa ser desmontado completamente para uma troca de peça que acontece a cada seis meses é um convite para paralisações prolongadas. Reserve espaço para ferramentas, deixe acesso claro e pense na sequência de desmontagem como parte do projeto. Se um operador leva 45 minutos para trocar um filtro que deveria levar 10, seu projeto tem um problema de manutenibilidade, não de operação.
Quando métodos tradicionais falham e o que usar no lugar
Lean Manufacturing funciona maravilhosamente em linhas de produção estáveis, com volume alto eVariabilidade baixa. Mas quando você está em produção enxuta de lotes pequenos com mix variado, a abordagem tradicional de nivelamento e fluxo contínuo pode travar completamente. Nesse cenário, células de manufatura flexíveis com setup rápido (SMED) são mais eficazes do que linhas de transferência. Da mesma forma, Six Sigma exige dados estatísticos robustos para funcionar. Se você produz apenas 30 peças por mês, não tem base suficiente para controlar estatisticamente um processo. Nesse caso, técnicas mais simples de padronização visual, checklists de operação e capacitação cruzada dos operadores entregam resultados melhores com menos complexidade. Não existe método universal. O que funciona depende do volume, da variabilidade, da complexidade do produto e, acima de tudo, da maturidade operacional da sua equipe. Identificar isso com honestidade evita muito tempo e dinheiro desperdiçados com metodologias que parecem bonitas no papel mas não se aplicam à realidade do seu chão de fábrica.
Conexões entre disciplines que fazem diferença prática
Engenharia mecânica de produção não vive isolada. Ela intersecta diretamente com engenharia de materiais quando você precisa escolher entre processos de tratamento térmico compatíveis com a geometria da peça. Intersecta com engenharia elétrica quando painéis de controle precisam ser acessíveis para manutenção sem desmontar a máquina inteira. Intersecta com logística quando o tamanho e o peso das embalagens definem quanto cabe num pallet padrão. Um caso que ilustra bem essa interdisciplinaridade: tínhamos um sistema de transmissão que precisava de lubrificação contínua. O projeto mecânico indicava um sistema de banha com bomba de pressão. Mas ao conversar com o setor elétrico, descobrimos que os sensores de nível de lubrificante que tínhamos em estoque eram incompatíveis com a geometria do reservatório projetado. Em vez de comprar sensores novos, redesenhamos o reservatório para usar os sensores existentes, ajustando apenas a posição de montagem e o diâmetro do tubo de nível. Economizamos uma semana de compra importada e mantivemos a funcionalidade original. Essa conexão constante entre disciplinas é o que diferencia um projeto que funciona no computador de um projeto que funciona na prática. Se você trabalha isolado, vai descobrir os problemas tarde demais. Converse com as outras áreas desde o início. O tempo investido nessas conversas se paga multiple vezes na eliminação de retrabalho.
Resumo prático do que realmente importa
Engenharia mecânica de produção é sobre traduzir intenção em realidade fabricável. Não é sobre o projeto mais elegante, é sobre o projeto que sobrevive ao contato com o chão de fábrica. As decisões mais importantes acontecem antes do desenho ser finalizado: escolher materiais que seu processo consegue trabalhar, definir tolerâncias que seu equipamento consegue alcançar, prever manutenibilidade desde o início, envolver quem vai operar e manter o equipamento no desenvolvimento do projeto. Custo, prazo e qualidade não são variáveis que você equilibra no final. Elas são decididas no início, nas escolhas de design e de processo. Quando você deixa essas decisões para depois, está pagando juros altos sobre cada escolha que poderia ter sido diferente. A melhor forma de evitar isso é desenvolver o hábito de questionar cada detalhe do projeto sob a ótica de quem vai construir, montar e manter a peça no dia a dia. Não existe fórmula mágica ou software que substitua essa visão prática. Mas existem atalhos que reduzem drasticamente o número de surpresas desagradáveis: visitar a linha de produção antes de fechar projetos, fazer protótipos funcionais em escala real, manter registros detalhados dos problemas encontrados e das soluções aplicadas, e aprender com os erros dos outros antes de cometê-los você mesmo. O tempo gasto nesses cuidados é sempre menor do que o tempo gasto corrigindo problemas que poderiam ter sido previstos.
Galeria
-

Engenharia de Produção ou Engenharia Mecânica, qual cursar? - YouTube -
Curso de Engenharia de Produção | Graduação Presencial e Semipresencial UVA -

Engenharia De Produção Unip - RETOEDU
