Espreguiçadeira Em Fibra Sintetica
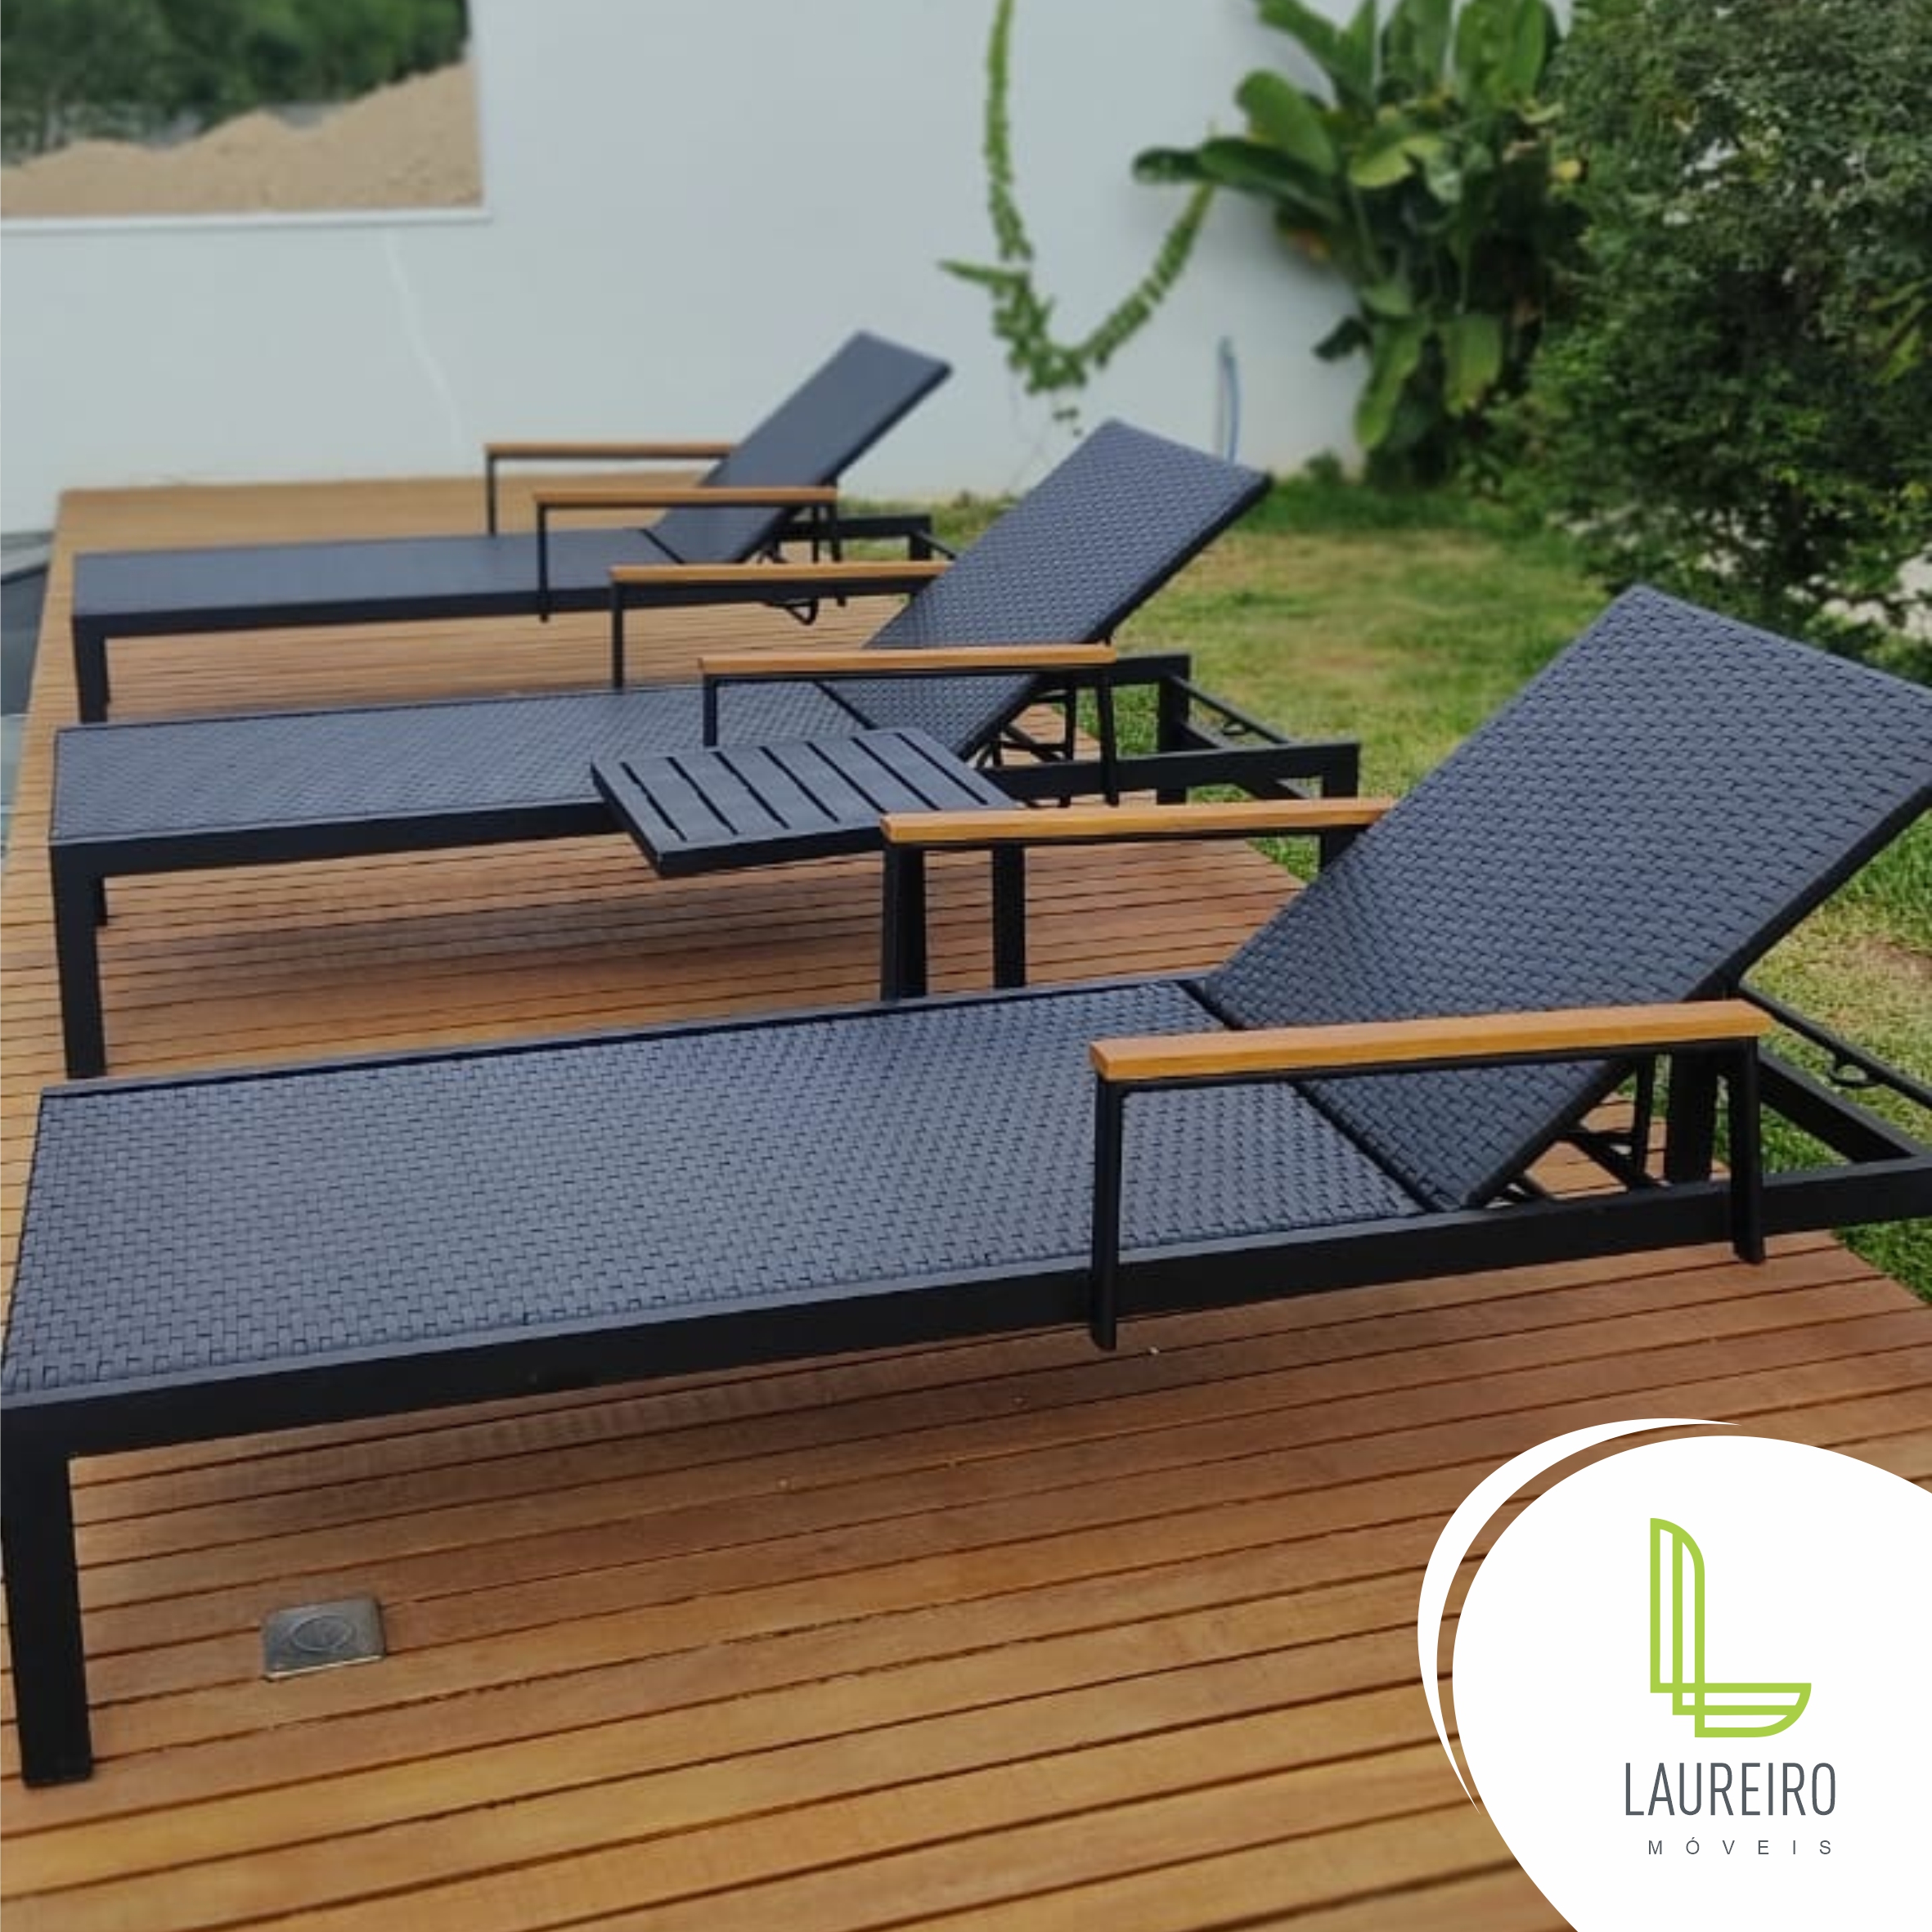
O que realmente é a espreguiçadeira em fibra sintetica e por que você provavelmente está confuso
A maioria das pessoas que entra nessa área começa achando que espreguiçadeira em fibra sintetica é simplesmente um substituto verde da fibra de vidro convencional. Não é bem assim. O termo técnico correto seria "compósito de matriz polimérica reforçado com fibras sintéticas orgânicas", mas o mercado resolveu chamar de outra coisa e a confusão nasceu aí. O material base é tipicamente poliéster insaturado, viniléster ou epoxy, reforçado com fibras de vidro E-glass, aramida ou carbono, dependendo da aplicação. Quando falam em "sustentável", geralmente se referem a dois aspectos: uso de resinas bio-based (que podem representar de 10% a 30% da massa total da resina, raramente mais que isso em aplicações estruturais) e a possibilidade de reciclagem mecânica do scrap de produção, algo que a fibra de vidro tradicional também permite, então não é diferencial exclusivo.
Vantagens reais da espreguiçadeira em fibra sintetica no dia a dia
O que eu vejo todo dia funcionando na prática: menor peso específico comparado a compósitos metálicos equivalentes, boa resistência à corrosão em ambientes com cloro ou salinidade, e facilidade de moldagem em geometrias complexas sem necessidade deusinagem posterior. Uma prancha de 3 metros por 1,2 metros com espessura de 8mm em compósito de viniléster com reforço em E-glass pesa aproximadamente 12 a 14 quilos, enquanto uma chapa de alumínio 5052-H32 com rigidez similar pesaria o dobro. A resistência química também é um ponto que merece atenção. Em tanques de armazenamento de efluentes industriais com pH entre 2 e 12, a espreguiçadeira em fibra sintetica com resina viniléster performa bem por anos sem degradação significativa. Já em ambientes com solventes orgânicos fortes como acetona ou MEK, o desempenho cai drasticamente, independente da resina escolhida.
O problema que ninguém conta sobre processamento
Aqui vai algo que não aparece nos catálogos dos fornecedores: a taxa de contração durante a cura. Resinas poliéster convencionais contraem entre 0,5% e 1,5% linearmente, o que significa que uma peça de 2 metros pode encolher de 1 a 3 milímetros depois de desmoldada. Isso parece pouco, mas em juntas soldadas ou montagens com tolerância apertada, o erro se acumula rapidamente. Uma resina viniléster de baixa contração reduz esse problema para cerca de 0,1% a 0,3%, mas o custo sobe significativamente, frequentemente o dobro ou triplo do preço por quilograma. E mesmo assim, em geometrias grandes com áreas muito grossas, ainda há risco de empenamento. Outro ponto prático que eu aprendi na marra: a preparação de superfície antes de qualquer colagem ou pintura é absolutamente crítica. Fibra sintetica, especialmente com resinas poliéster, tende a ter uma energia superficial baixa. Se você aplicar adesivo estrutural direto na peça sem tratamento de corona, plasma ou primer adequado, a junta vai falhar coesivamente pelo menos em 60% dos casos. Eu perdi três semanas refazendo uma montagem de protótipo porque pulei esse passo, acreditando que o fabricante dizia que "não exigia tratamento superficial". O fabricante estava certo para aplicação específica dele, que era diferente da minha.

Métodos de fabricação e quando escolher cada um
O processo mais comum é a moldagem por contato (hand lay-up), que funciona bem para peças únicas ou lotes pequenos com geometria acessível dos dois lados. O tempo de ciclo varia de 4 a 12 horas dependendo da espessura e da temperatura ambiente. Para volumes maiores, compressão RTM (Resin Transfer Molding) entrega peças mais consistentes em qualidade e peso, com tempos de ciclo na casa de 30 a 90 minutos por peça, mas o custo do molde é muito mais alto. Pultrusão é o método certo quando você precisa de perfis contínuos com seção transversal constante, como vigas, trilhos ou perfis estruturais. A produção é contínua e o controle de qualidade é muito mais fácil de manter, com variação de propriedade mecânica tipicamente abaixo de 5% ao longo do lote inteiro. Se a aplicação exige transparência elétrica ou térmica controlada, como em cubertas de equipamentos eletrônicos, a escolha do reforço muda completamente. Fibras de vidro E-glass são padrão, mas para propriedades dielétricas superiores, fibra de vidro E-cristalina ou até fibra de sílica fundida são opções que elevam o custo em 3 a 5 vezes.
Propriedades mecânicas típicas para planejamento
Para quem precisa estimar carga sem fazer testes destrutivos primeiro, aqui estão valores de referência para compósito de viniléster com E-glass balanceado (rovings + tecido 450 g/m²): Módulo de elasticidade na direção das fibras: 18 a 25 GPa. Resistência à tração: 120 a 180 MPa. Resistência ao cisalhamento interno: 35 a 55 MPa. Densidade: 1,8 a 2,1 g/cm³.Alongamento na ruptura: 1,5% a 3,5%. Cada número varia conforme a percentagem volumétrica de fibra, que idealmente fica entre 40% e 60% para processos manuais, podendo ultrapassar 70% em processos automatizados como autoclave. Um erro comum que eu vejo gente cometendo é tratar o material como isotrópico em cálculos estruturais. Ele não é. A resistência na direção das fibras pode ser até dez vezes maior que na direção transversal. Usar módulo de elasticidade isotrópico em simulação de elemento finito sem considerar anisotropia gera resultados que podem subestimar a deformação real em até 40%.
Limitações que todo engenheiro precisa saber antes de especificar
A resistência ao impacto de baixo velocidado é onde muitos compósitos de matriz polimérica tropeçam. Um impacto puntual com energia superior a 15 joules em uma placa de 6mm com resina poliéster convencional pode causar delaminação interna visível apenas por ultrassom, sem nenhum sinal externo. Isso é particularmente problemático em estruturas que vão receber manutenção frequente com ferramentas, porque a dano acumulado passa despercebido. A resistência à fadiga também não é ilimitada. Enquanto aço estrutural tem um limite de fadiga bem definido em torno de 50% da resistência à tração, compósitos termofixos não apresentam um verdadeiro limite de fadiga. A curva S-N continua descendente, ainda que lentamente, o que significa que sob carregamento cíclico prolongado, a vida útil tende a ser menor do que o esperado por calculadoras simplistas. Temperatura é outro limitador crítico. Resinas poliéster convencionais mantenham propriedades razoáveis até cerca de 80°C. Viniléster sobe para 110°C a 120°C. Acima disso, o módulo começa a cair de forma acelerada devido à transição vítrea. Se sua aplicação opera continuamente acima de 90°C, compósito de matriz polimérica convencional não é a melhor aposta, e você deve considerar metal ou cerâmica.
Reciclabilidade é mais complicada do que os catálogos sugerem. Compósitos termofixos não podem ser reciclados termicamente como termoplásticos. A reciclagem mecânica (moagem) produz fillers que reduzem propriedades em 30% a 60% em relação ao material virgem, limitando as aplicações a componentes não estruturais ou de baixa carga. A reciclagem química por pirólise ou solvólise existe, mas é economicamente viável apenas em volume industrial elevado.
Como fazer a escolha certa na prática
O primeiro passo é definir claramente o ambiente de serviço: carga estática versus dinâmica, temperatura operacional máxima, exposição a produtos químicos, requisitos de transparência eletromagnética e vida útil projetada. Com esses dados, filtrar entre as opções de resina e tipo de fibra fica muito mais objetivo. Para estruturas externas expostas a intempéries, resina viniléster com pigmento UV estabilizado e gel coat é o caminho mais seguro. Para aplicação interna com exigência de rigidez específica máxima, poliéster com E-glass é suficiente e mais barato. Para peças que precisam passar por inspeção ultrassônica periódica, considere resinas com menor atenuação acústica, o que significa geralmente vinyl éster de grau aeroespacial. Se o orçamento é apertado mas a aplicação é crítica, vale a pena investir em simulação numérica antes de fabricar a primeira peça. Um modelo de elemento finito com análise laminar pode detectar pontos de concentração de tensão que, se passassem despercebidos, resultariam em falha prematura. O custo de uma simulação adequada é uma fração mínima do custo de uma peça defeituosa fabricada sem análise prévia.
O mercado brasileiro de espreguiçadeira em fibra sintetica cresceu bastante nos últimos anos, principalmente movimentado por demandas de infraestrutura portuária, tratamento de água e energia eólica. A disponibilidade de matéria-prima nacional melhorou, mas a qualidade ainda é inconsistente entre fabricantes. Sempre solicite certificados de ensaio de lote e, se possível, faça testes de recebimento em amostras antes de aprovar um fornecedor para produção em série.
Galeria
-
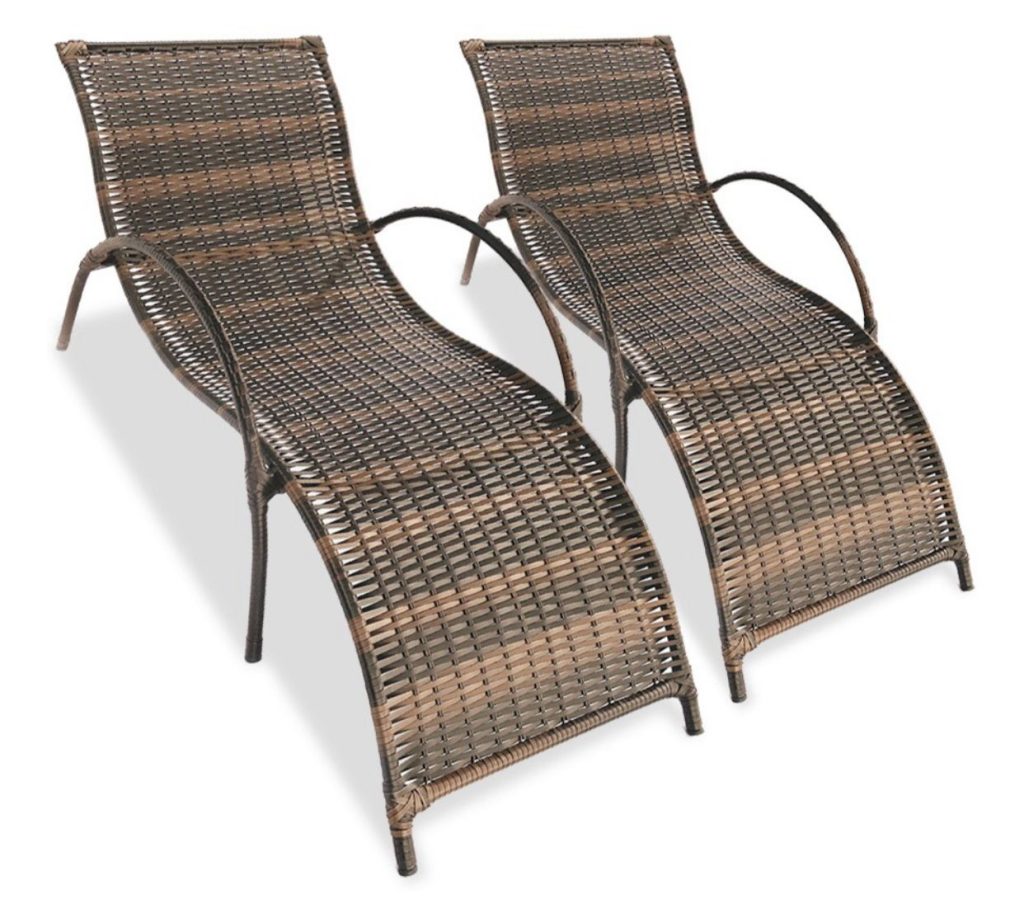
Conjunto 2 Espreguiçadeira Duda em Fibra Sintética – Turin Móveis -
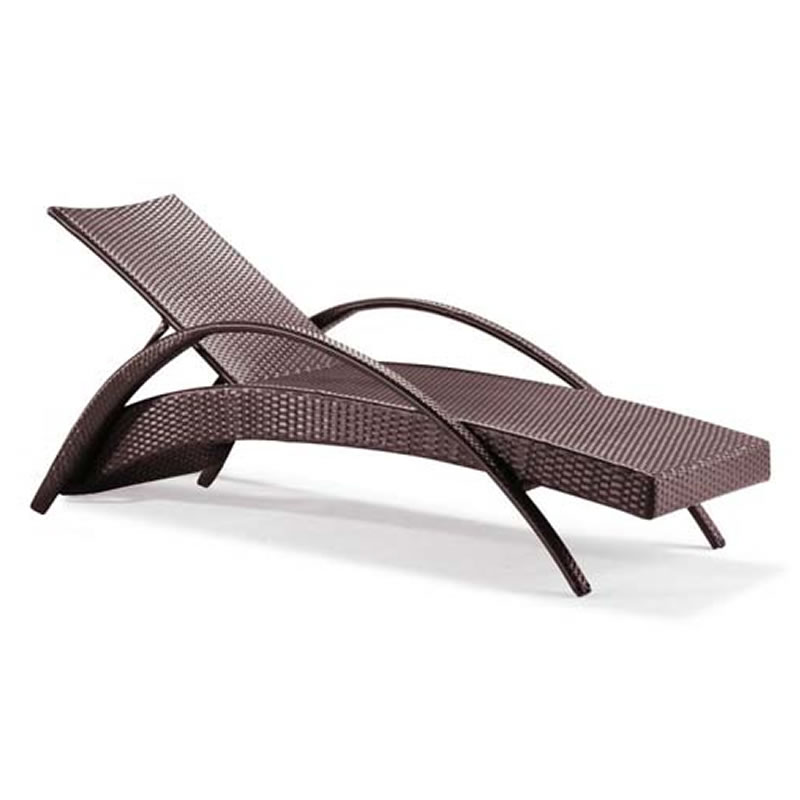
Espreguiçadeira Em Fibra Sintética Toulouse
