Faculdade De Engenharia Metalurgica

Como definir tratamento térmico para ligas de alumínio na prática
A maioria dos engenheiros subestima a variação de propriedades mecânicas quando muda o processo de fabricação. Você pode ter o mesmo composto químico, as mesmas especificações de soldagem, e mesmo assim obter resultados completamente diferentes se a taxa de resfriamento ou o tempo de solução não forem controlados adequadamente. Isso é especialmente relevante quando você está estudando em uma faculdade de engenharia metalurgica e precisa conectar a teoria com a realidade da fábrica. O tratamento térmico T6 é comum em ligas de alumínio da série 6xxx, mas o procedimento padrão não funciona da mesma forma para todas as geometrias. A diferença entre uma peça de 5 mm e uma de 50 mm de espessura pode ser a diferença entre 310 MPa e 240 MPa de resistência à tração, mesmo com o mesmo composição. O problema é que a literatura técnica geralmente apresenta valores de referência para amostras padrão, não para componentes reais. Quando eu estava trabalhando em um projeto de estruturas soldadas há alguns anos, enfrentei um problema específico que ilustra bem essa questão. Estávendo especificando o tratamento T6 para uma liga 6061-T6 em uma peça de alumínio com espessura variável entre 8 mm e 40 mm. O fornecedor garantiu que o tratamento seria aplicado uniformemente, mas após o envelhecimento, as medições de dureza Brinell em diferentes regiões da peça variavam de 95 HB a 115 HB. A dispersão era aceitável para aplicações não críticas, mas causava problemas de qualidade quando a peça precisava atender a requisitos específicos de desgaste.
A solução que encontrei envolveu duas mudanças práticas. Primeiro, separei as peças por espessura e tratamos as mais grossas com um tempo de solução ligeiramente maior. Segundo, ajustamos a taxa de resfriamento na transição entre a solução e o envelhecimento. Para peças acima de 25 mm, usamos água agitada em vez de imersão estática, o que reduziu a variação de dureza para menos de 8 HB entre diferentes regiões. O custo adicional foi pequeno, cerca de 12% no tempo de processamento, mas eliminou retrabalhos que chegavam a 18% do lote original.
Como prever comportamento em serviço antes do processamento
Uma coisa que os livros didáticos raramente enfatizam é a influência da microestrutura de solidificação nas propriedades finais após o tratamento térmico. Ligas de alumínio fundidas têm distribuição de fases diferente das laminadas, e isso afeta diretamente a resposta ao envelhecimento. A precipitação de Mg2Si, que é o principal mecanismo de endurecimento nas ligas 6xxx, depende da homogêneosidade da solução. Se há segregação de magnésio ou silício nos grãos, o resultado será uma distribuição não uniforme de precipitados e, consequentemente, propriedades mecânicas desiguais. Outro ponto importante é a sensibilidade à temperatura de envelhecimento. A literatura indica 175°C como temperatura típica para o 6061, mas variações de ±10°C podem alterar significativamente a cinética de precipitação. Em uma ocasião, um forno com controle deficiente operou a 183°C durante duas horas extras de envelhecimento, resultando em superenvelhecimento localizado. A resistência caiu de 310 MPa para 260 MPa, e a ductilidade aumentou de 12% para 18%. Tecnicamente, as peças ainda estavam dentro das especificações, mas o comportamento em fadiga era completamente diferente do previsto. Para evitar esses problemas, o controle estatístico do processo é mais eficiente do que a inspeção final. Monitorar a temperatura real do forno com termopares do tipo K posicionados estrategicamente, registrar o tempo de exposição com dataloggers, e fazer medições de dureza em lotes de verificação já no início do envelhecimento permite detectar desvios antes que afetem todo o lote. O investimento em instrumentação básica se paga rapidamente ao reduzir retrabalho e recusas.

Limitações e quando não usar T6
O tratamento T6 não é solução universal. Existem situações onde o T4 ou mesmo o estado recozido (O) são mais adequados. Peças que passarão por usinagem pesada após o tratamento tendem a ter distorção dimensional significativa devido ao alívio de tensões durante o maquinado. Nesse caso, o estado T4 oferece melhor estabilidade dimensional, embora com resistência cerca de 15 a 20% menor. Também há o caso de ligas com alta sensibilidade à trincas por hidrogênio, onde o envelhecimento em temperatura elevada pode acelerar a formação de trincas intergranulares se o material não tiver sido adequadamente desgaseificado durante a fusão. Se você está no início da carreira ou estudando em uma faculdade de engenharia metalurgica, o conselho prático é sempre questionar os dados de catálogo. Os valores publicados são obtidos em condições controladas de laboratório, não necessariamente representativas da produção real. Verificar a norma ASTM B917 para ensaios de ligas de alumínio fundidas, ou a EN 1706 para formas extrudadas, dá uma base mais sólida para especificação do que confiar apenas em manuais genéricos. A experiência mostra que a diferença entre um projeto que funciona e um que falha frequentemente está em detalhes que parecem secundários: a taxa de aquecimento até a temperatura de solução, o tempo de transferência entre etapas, a qualidade da atmosfera do forno durante o envelhecimento. Esses fatores são mais decisivos do que a composição química em si, desde que esta esteja dentro das tolerâncias da liga especificada.
Materiais de referência úteis
Para aprofundamento técnico, a ASM Handbook Volume 2 sobre propriedades e seleção de metais oferece dados confiáveis sobre comportamento térmico de ligas não ferrosas. O livro "Aluminium Alloys: Heat Treatment and Physical Treatment of Non-Ferrous Metals" de D.R.H. Jones também traz casos práticos de falhas e soluções. Para normatização, consulte a ABNT NBR 15575 para ligas de alumínio para fundição e a ISO 1043 para designação de ligas. Esses documentos são atualizados regularmente e refletem o consenso técnico da indústria. Um último ponto prático: quando especificar tratamento térmico em desenho técnico, inclua sempre o estado de entrega, as tolerâncias de dureza esperadas e, se aplicável, a localização das amostras de ensaio. Especificações vagas como "tratar conforme norma" geram interpretações diferentes entre fornecedores e resultam em inconsistências que podem ser caro corrigir tarde demais. Definições claras desde o início economizam tempo e evitam mal-entendidos com quem vai executar o processo.
Galeria
-
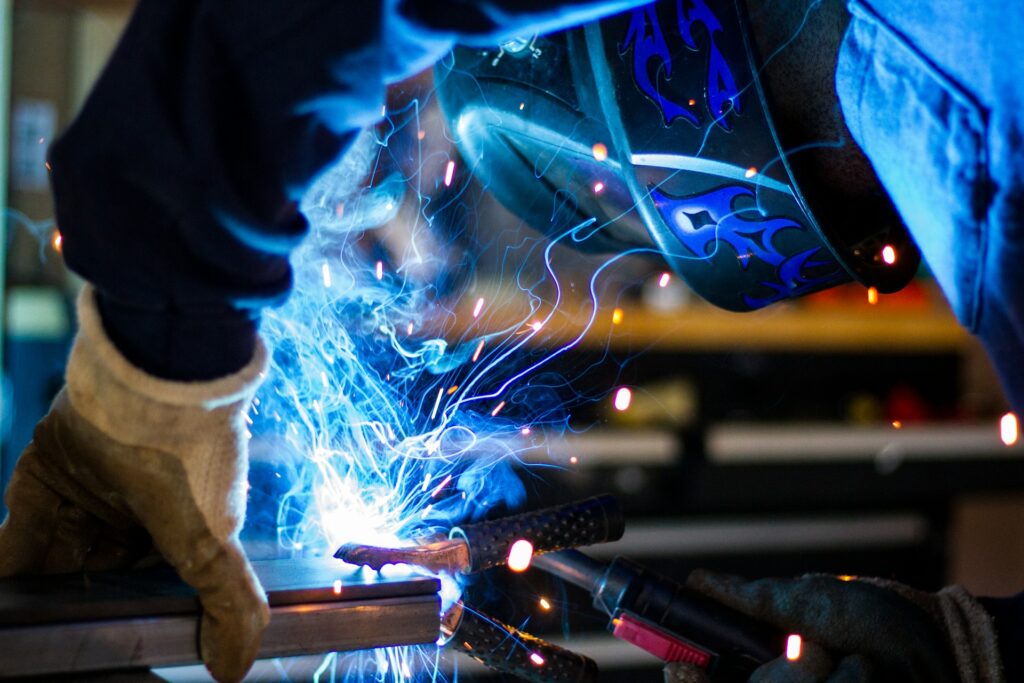
Engenharia Metalúrgica e o uso de metais nas indústrias -
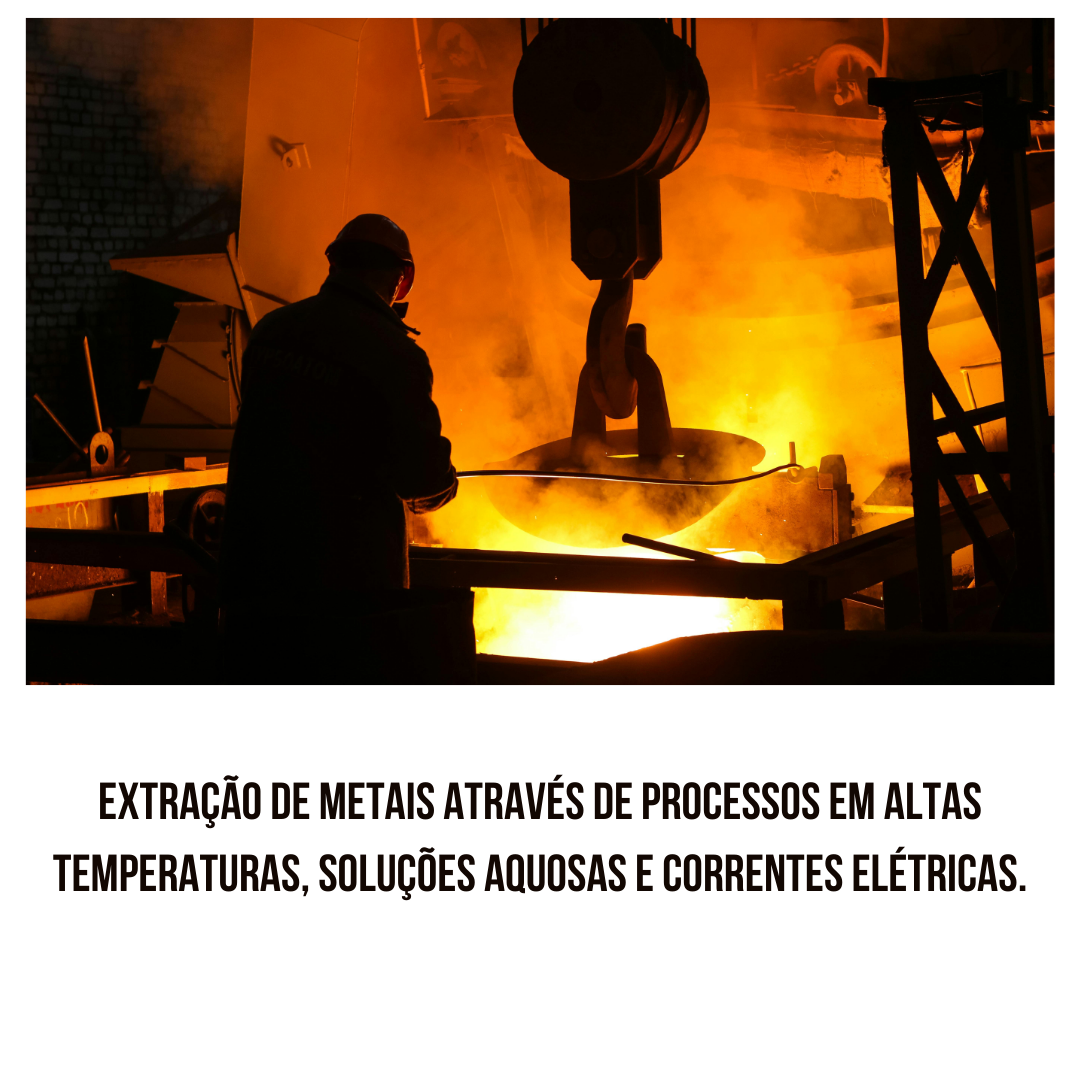
Áreas de Atuação – Engenharia Metalúrgica e Engenharia de Materiais UFMG -
Sócios têm desconto em cursos de Engenharia Metalúrgica e Ambiental -

Engenharia Metalúrgica e o uso de metais nas indústrias
