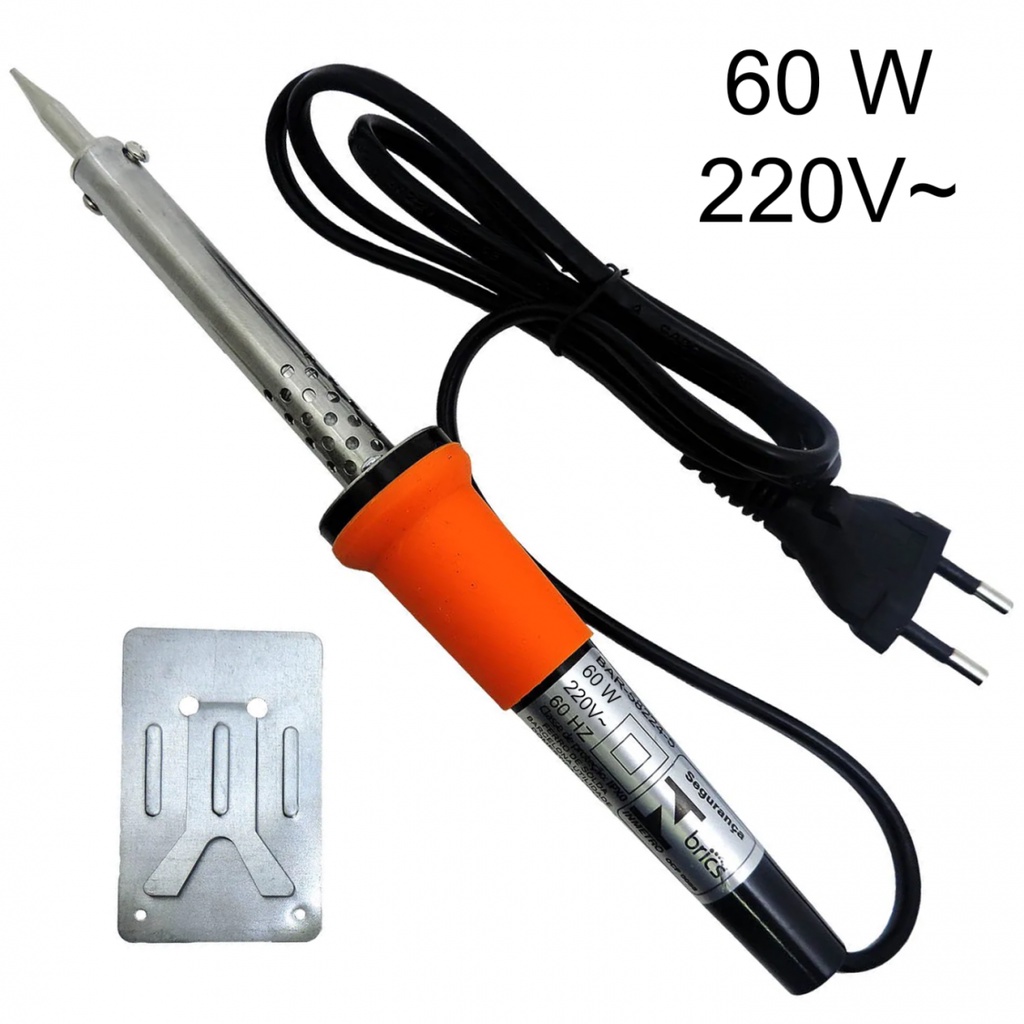
Ferro De Solda Eletronica

O básico que ninguém conta direito sobre ferro de solda
A maioria das pessoas começa com um ferro de 30W baratinho que comprou em qualquer loja de materiais elétricos. Funciona até o bico derreter na primeira tentativa. O problema é que esses ferros baratos não têm controle de temperatura, então quando você toca o componente certo, o calor acumula e a placa ou o componente cozinham. Eu já vi capacitor eletrolítico estourar porque alguém deixou o ferro em cima por mais de três segundos. O que você precisa de verdade é de um ferro com controle de temperatura ajustável e, de preferência, um estação com feedback rápido. Os modelos chineses mais comuns na faixa de R$150 a R$300 já entregam isso. Marcas como Quicko, Yihua e Pinecil são opções reais que não vão te decepcionar se você souber escolher o modelo certo. O Pinecil v2, por exemplo, esquenta de 50°C para 350°C em cerca de 8 segundos e desliga sozinho quando você larga na suporte, economizando a ponta e a vida útil.
Como escolher e usar ferro de solda eletronica
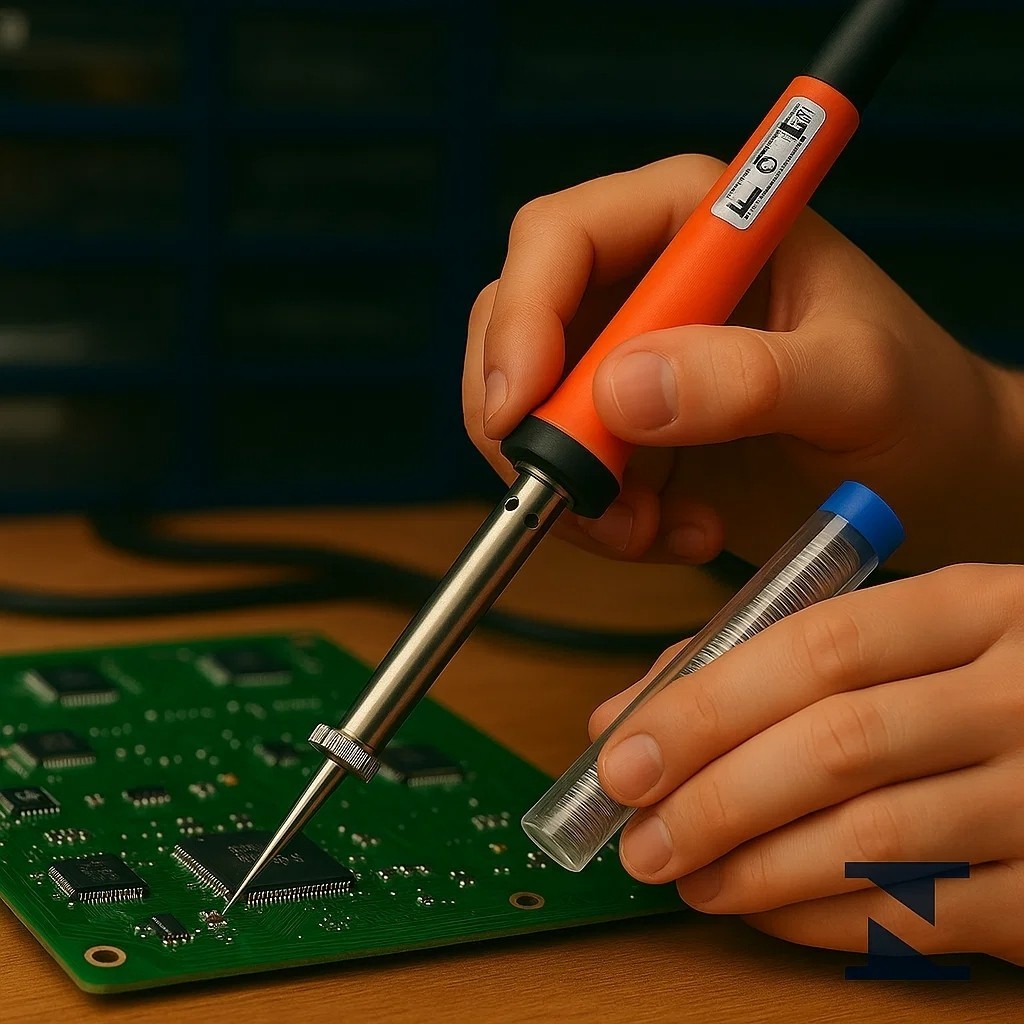
Comece entendendo o bico. A maioria dos iniciantes compra o primeiro bico chato e universal que vem na caixa e acha que serve para tudo. Não serve. Bico chato é bom para soldas grandes, mas para componentes SMD de 0603 ou menores, um bico ponta de concha ou bico chanfrado é mais eficiente. O contato é menor, o calor concentra, e você não aquece o componente ao redor desnecessariamente. Outra coisa que quase ninguém leva a sério: a qualidade do estanho. Estanho muito barato, sem fluxo interno, deixa você gastando o triplo do tempo e danificando mais peças. Um bom estanho de 60/40 com núcleo de fluxo, fio de 0,8mm ou 1mm, custa cerca de R$30 a R$50 e faz uma diferença absurda. O fluxo já vem dentro do arame. Se comprar estanho sem fluxo, vai precisar de pasta de solda separada, o que dobra o trabalho. Sobre temperatura: 320°C a 360°C é o ponto ideal para a maioria dos trabalhos. Acima disso, o fluxo queima rápido demais, a solda oxida na ponta em segundos e você começa a ter problemas de molhabilidade. Abaixo de 300°C, o estanho não liquida direito e você acaba gastando mais tempo tentando fazer a solda fluir.
Tem um detalhe que muita gente erra e que eu descobri na prática depois de estragar duas placas de microcontrolador. Quando você está soldando pino de CI com pitch de 0,5mm, a técnica mais comum é passar fluxo, posicionar o componente, aplicar calor no bico na trilha e depois o estanho. Parece lógico, mas em componentes pequenos o calor que você aplica na trilha também sobe pelo pad e pode soltar o componente antes mesmo da solda firmar. O jeito que funcionou pra mim foi: aplicar fluxo generoso, segurar o componente com um palito de dente ou pinça, aquecer o bico e tocar o estanho diretamente no bico, não na trilha. O estanho derrete na hora, escorre pelo gap entre o pino e o pad, e você gasta dois segundos por junta. Um erro técnico que eu vejo todo dia em fórum de eletrônica: as pessoas limparam a ponta com esponja úmida entre uma solda e outra. A esponja resfria a ponta brutalmente, e cada imersão tira uma camada do revestimento de ferro. Com o tempo, a ponta enxaopera e não aceita mais estanho. O correto é usar uma esponja levemente úmida só quando a ponta estiver realmente suja, ou melhor, usar uma solução de limpeza tipo " brass wool" ou those small wire brushes that don't cool the tip. A troca de temperatura brusca é o que mata ponta de ferro mais rápido do que o uso em si.
Manutenção que realmente funciona
Ponta de ferro é consumível. Aceita isso. O que você controla é a taxa de desgaste. Limpar com água ou esponja encharcada toda vez que for soldar é o erro mais comum. Depois de cada solda, passe o bico rapidamente em uma bola de feltro ou algodão seco, e só molhe se tiver bola de solda velha acumulada. Se a ponta começou a não pegar estanho de jeito nenhum, tente rejuvenescer com pasta de limpeza de ponta ou um pouco de estanho novo misturado com fluxo ativo. Às vezes resolve. Às vezes não, e aí o jeito é trocar. Manter a ponta sempre banhada com um pouco de estanho novo quando não está usando é o hábito mais importante. Estanho na ponta protege contra oxidação. Pontas secas oxidam rápido, especialmente em ferros mais antigos sem controle de temperatura preciso. Se você for deixar o ferro ligado por mais de 30 minutos sem usar, abaixe a temperatura para 250°C ou desligue. O aquecimento pós-uso é o que mais danifica a ponta a longo prazo.
Limitações reais do ferro de solda
Ferro de solda manual não é ferramenta universal. Para componentes SMD de pitch abaixo de 0,5mm, como BGA ou QFN com muitos pinos, o ferro convencional fica impraticável. Você vai gastar uma hora tentando alinhar e soldar o que deveria levar dez minutos com estação de ar quente adequada. Para trilhas muito finas em placas de multicamadas, o ferro pode levantar o pad se você aplicar força ou deixar o calor muito tempo. Nesses casos, ferro de solda com ponta de ouro ou com controle de temperatura refinado ajuda, mas não resolve o problema raiz: o design do layout não foi feito para montagem manual. O outro limitação importante é o trabalho com componentes sensíveis a ESD. Ferro de solda comum não é antiestático. Se você trabalha com CMOS ou components de silício, precisa de um ferro aterrado ou usar pulseira antiestática. Eu já vi circuito integrar queimar porque o usuário não sabia que o ferro estava flutuando em potencial. O risco é baixo em tarefas simples, mas em placas com MCU de baixo custo, o prejuízo pode ser maior que o valor do ferro. Se o seu foco é produção ou reparo frequente de eletrônica avançada, considere investir em uma estação de solda a ar quente além do ferro. A combinação dos dois cobre 95% dos cenários. Ferro para through-hole e SMD grande, ar quente para SMD pequeno e BGA. É um investimento de cerca de R$400 a R$800 a mais, mas evita frustração e perda de peças.
Resumo prático
Use ferro com controle de temperatura. Compre um ferro decente de 150 a 300 reais. Não gaste menos. Use estanho com fluxo interno de boa qualidade, tipo 60/40 com núcleo de colofônia. Mantenha a ponta sempre com uma camada fina de estanho novo quando não estiver usando. Limpe com material seco, nunca com esponja molhada. Ajuste a temperatura entre 320°C e 360°C. Para BGA e componentes ultrapequenos, ferro não resolve — use ar quente. E se a ponta oxida rápido, o problema provavelmente é temperatura alta demais ou limpeza agressiva, não a qualidade do ferro em si.

Galeria
-
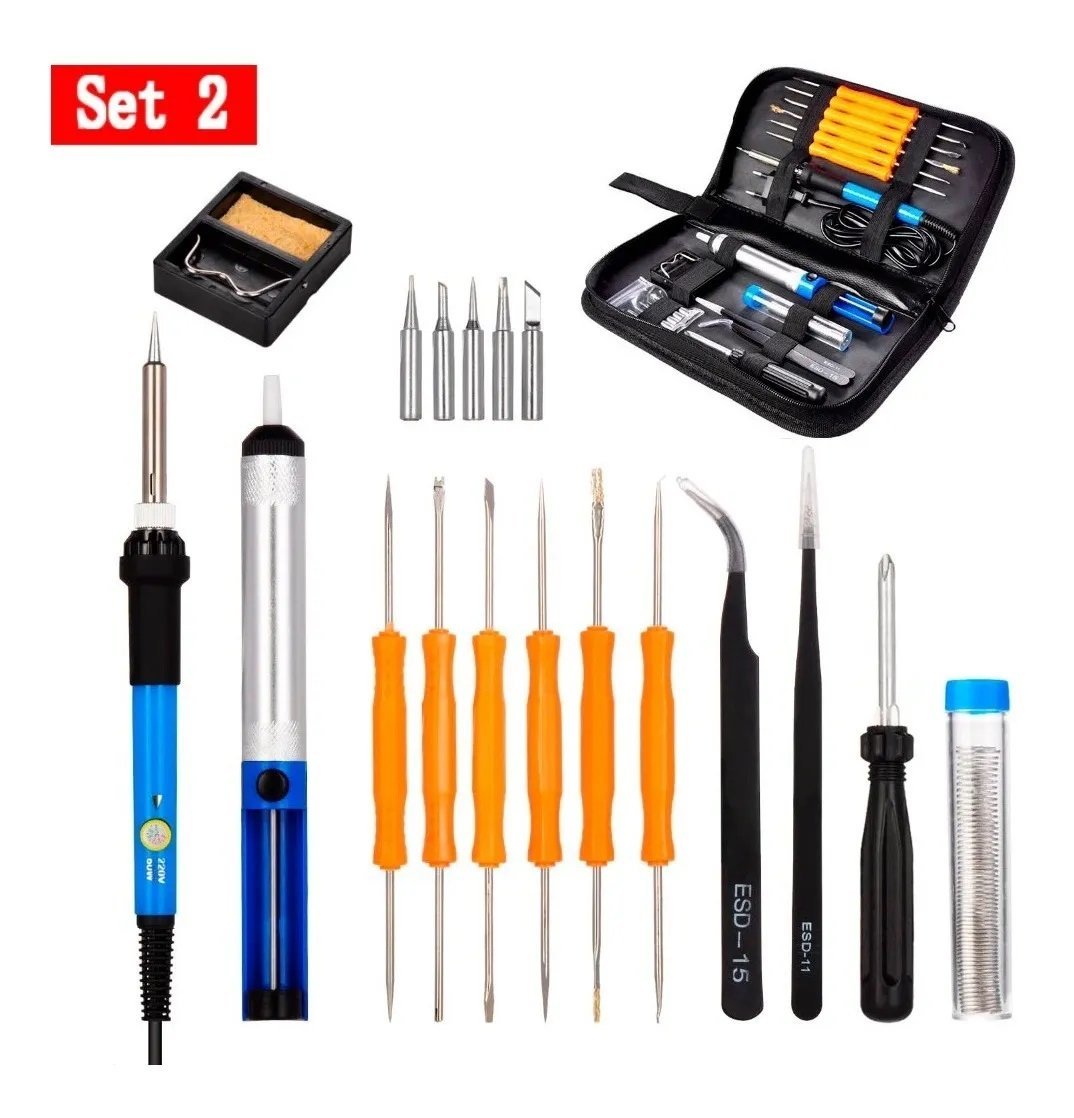
Kit Ferro De Solda Eletronica 60w Temperatura Ajustável 8in1 - 220v ... -
Ferro De Solda 60w/220v Soldador Profissional para eletrônica ou ... -

Ferro De Solda 100w 220v Profissional Eletrônica | Leroy Merlin