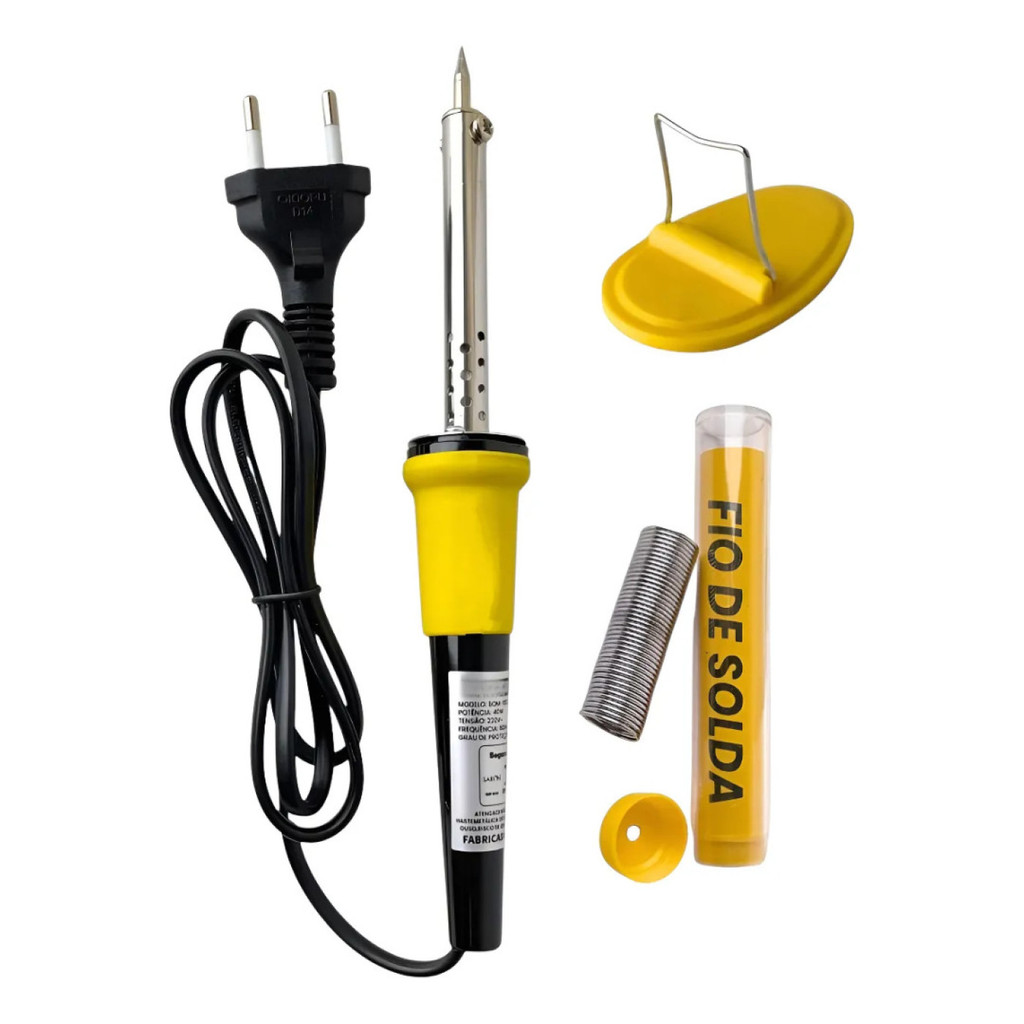
Ferro De Solda Ponta Fina
Como usar ferro de solda ponta fina na prática
A primeira coisa que todo mundo faz errado é comprar um ferro e jogar o soldador na ponta sem preparar nada. Começa com isso: limpar a ponta antes de qualquer coisa. Aço inoxidável, esponja úmida ou uma daqueles palhetas de latão que custam três reais. Troca de técnica conforme a sujeira vai aparecendo. Se a ponta estiver muito oxidada, usa cera de desoxidação ou aquela pasta que vendem em qualquer casa de eletrônica. Deixa agir dois minutos e passa na esponja. Aí sim você começa a trabalhar. O ferro de solda ponta fina serve pra trabalhos que exigem precisão. Componentes SMD, trilhas finas em placa de circuito, reparos em placas de celular. Ponto grosso demais e você derrama solda em dois lugares ao mesmo tempo. Mas ponto fino demais e não transfere calor suficiente pra joint grande. É um equilíbrio que você aprende depois de queimar uns dois ou três ferros nos primeiros meses.
Escolhendo e preparando o ferro de solda ponta fina
A potência ideal varia entre 15W e 30W pra maioria dos trabalhos finos. Mais que isso e você corre risco de danificar componentes sensíveis ao calor. Menos que isso e a temperatura cai rápido quando encosta no trilha da placa. Modelos como o Pinecil, TS100 ou os chineses genéricos de 60W com controle PWM são boas opções pelo preço. O importante é ter controle de temperatura real, não só um knob que gira e nada acontece. Antes de ligar, olha a ponta. Se vier com aquele revestimento dourado, não risca. Usa apenas a esponja úmida e a cera de limpeza. Ponta nua de cobre exige manutenção constante porque oxida rápido. Ponta banhada a ferro ou prata dura mais, mas ainda precisa de limpeza a cada soldagem. A regra básica é sempre deixar uma quantidade pequena de solda na ponta quando vai desligar. Isso protege contra oxidação durante o resfriamento. A temperatura ideal pra solda comum de chumbo é por volta de 300 a 340 graus Celsius. Sem chumbo, sobe pra 350 a 380. Mais que isso e você acelera a oxidação da ponta e queima a máscara de solda da placa. Menos que isso e a solda não molha, fica aquele monte esfarelado que solta com toque leve.
Soldando com ponta fina: técnica passo a passo
Segura o ferro como se fosse uma caneta. Dedo indicador e polegar, resto dos dedos apoiado na mesa ou no punho da mão oposta. Isso dá estabilidade. Tremedeira manual destrói componente SMD em dois segundos. Aquece primeiro o local, não a solda. Encosta a ponta no pad e no terminal do componente ao mesmo tempo. Espera dois ou três segundos. Aí leva o fio de solda pro lado oposto do ferro, encostando no ponto quente, não na ponta em si. A solda derrete sozinha pelo calor transferido. Se você encostar o fio direto na ponta do ferro, derrete na hora mas não sobe pro joint. Resultado é uma bola solta que não faz contato. A quantidade certa de solda cobre o pad de forma côncava, tipo um vulcão invertido. Se ficou com monte de solda em forma de goiaba ou bola, esfriou errado ou usou solda demais. Se ficou seco, com aspecto granulado e sem brilho, foi pouco calor ou a superfície estava suja. Nesse caso, refaz o joint: aquece de novo e adiciona um fio fino, sem pressa.
Pro componente SMD, o truque é: coloca a peça com pinça ou forceps, segurar firme, e passa a ponta do ferro de lado, aquecendo os dois terminais quase ao mesmo tempo. Depois passa o soldador nos outros pins sequencialmente. Um de cada vez, num movimento rápido. O segredo aqui é temperatura um pouco mais alta, cerca de 350 graus, e movimentos decididos. Hesitar é o que causa bridge entre pins.
O problema que eu tive e como resolvi
Tava reparando uma placa-mãe de roteador, trabalhando num conector de 0,5mm de passo com pins extremamente próximos. A ponta fina padrão que eu tinha era boa pro geral, mas nesse caso específica o bico era grande demais e o calor espalhava pra pads vizinhos, causando bridges que não saíam nem com fita dessoldagem. Troquei a ponta por uma cone bevel de 0,8mm, bem mais afiada, e reduzi a temperatura pra 310 graus. A chave foi usar uma quantidade mínima de pasta de soldar (fluxo), aplicar com seringa, aquecer levemente pra ativar o fluxo antes de jogar solda. O fluxo ajudava a controlar a tensão superficial e as bridges saíram com um toque leve de fita. Se não tivesse o fluxo, teria que refazer todo o trabalho com soprador térmico, o que arriscava danificar os componentes vizinhos. A maior armadilha é achar que ponta fina resolve todos os problemas. Ela é ruim pra componentes de potência ou pads grandes que precisam de muita energia térmica. Nesses casos, a ponta fina esfria rápido demais e você gasta o dobro do tempo tentando fazer o joint pegar. Aí o correto é trocar por uma ponta chisel ou flat, mais larga, que tem mais massa pra transferir calor. Outro ponto: ferro de solda ponta fina de baixa qualidade tem instabilidade térmica. Você regula 330 graus, mas quando encosta num trilha grossa de cobre, a temperatura cai pra 250 e não recupera. Isso causa joints frios que parecem bons visualmente mas falham com vibração ou ciclo térmico. A solução é testar o ferro antes de comprar, se possível, encostando numa soldagem real e vendo quanto tempo leva pra recuperar a temperatura.
Oxidação é o inimigo silencioso. Ponta boa pode estragar em semanas se você deixar aquecendo vazia por muito tempo. Ferro desligado mas com ponta quente no suporte é o cenário mais comum de oxidação acelerada. Aquecer vazio destrói o banho interno da ponta. Desliga quando não estiver usando ativamente, mesmo que seja só por cinco minutos.
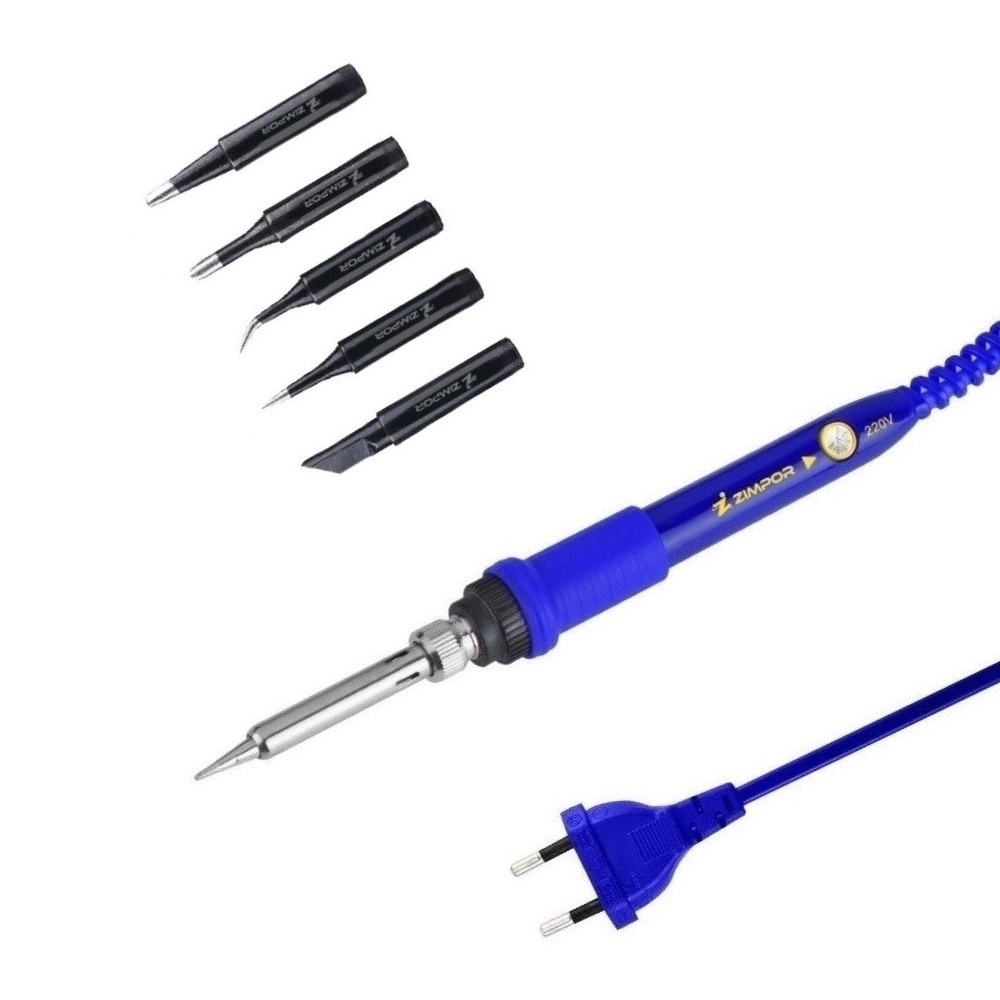
Materiais e configurações que funcionam
Solda fina, tipo 0,6mm ou 0,8mm, com núcleo de flux ativo, é a melhor combinação pro trabalho com ponta fina. Solda grossa não entra nos espaços pequenos e o excesso de fluxo pode causar corrosão se não limpo depois. Isopropílico a 96% com escova macia resolve a limpeza pós-soldagem na maioria dos casos. Para manutenção da ponta, além da cera de desoxidação, um bloco de limpeza de açafrão (brass wool) funciona bem e dura mais que esponja. Espuma molhada enxuga a ponta mas também resfria rápido, o que pode causar choque térmico na ponta se usada em excesso. Alternância entre os dois métodos é o ideal. Armazenamento após o uso: deixa esfriar completamente antes de guardar. Ponteira quente dentro de estojo causa oxidação por confinamento de umidade residual. Suporte magnético com haste de cobre ajuda a manter a ponta limpa entre usos sem precisar lavar com água.
Quando não usar ferro de solda ponta fina
Se o trabalho envolve conectores grandes, terminais de alto corrente, ou placas com copper thick pesado, esquece a ponta fina. O tempo de soldagem dobra e o risco de dano térmico aumenta. Nesse cenário, ferro de 40 a 60W com ponta chisel é mais eficiente. Ou, em última instância, estação de soldagem com ar quente pra componentes surface mount densos. Também não é indicada pra soldagem de fios grossos, onde a área de contato é grande e a dissipaçao de calor é rápida. Aí o ferro precisa de mais massa térmica, não de precisão.
Galeria
-
Ferro De Solda Ponta Fina Profissional Soldador 40W +Estanho | Shopee ... -

Ferro De Solda Profissional 60w Ponta Fina Soldagem | MercadoLivre -

Ferro De Solda 30w 110v C/ Suporte Ponta Fina Pcb Artesanato | MercadoLivre