Filamento De Caneta 3d
O que realmente é filamento de caneta 3D
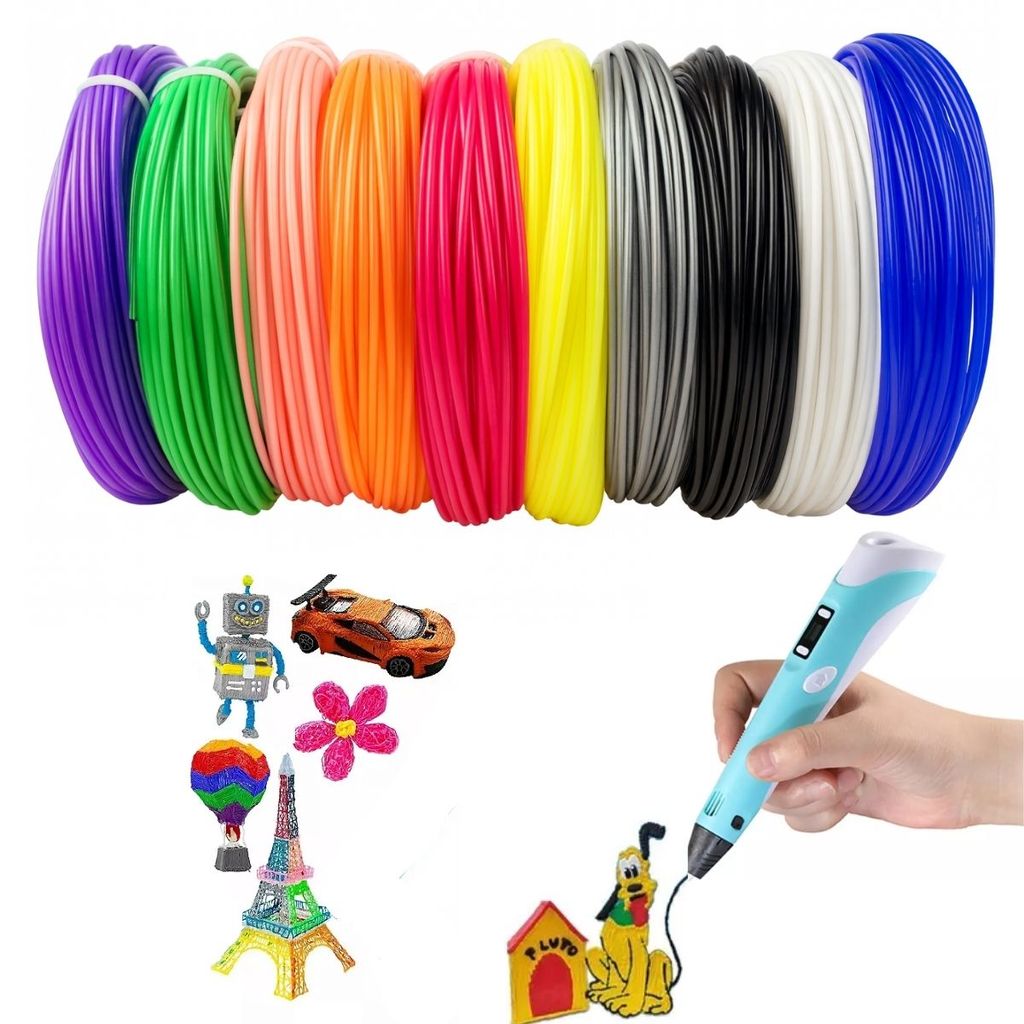
É basicamente um filamento de impressão 3D comum, mas vendido em formatos pensados para serem carregados diretamente na caneta extrusora. A diferença principal está no diâmetro e na mecânica de alimentação, não necessariamente na composição do material. Existe filamento de caneta 3d em PLA, ABS e PCL, e cada um se comporta de maneira distinta quando passa pelo bico aquecido de uma caneta. O PLA é o mais comum e o mais fácil de encontrar. Derrete em temperaturas entre 180°C e 200°C, o que significa que a maioria das canetas consegue lidar com ele sem problemas. O material esfria rápido e mantém a forma, o que é útil quando você está construindo algo em camadas. A desvantagem prática é que o PLA tende a entupir se você parar de imprimir e deixar o filamento parando dentro do bico aquecido. Eu já passei por isso duas vezes num projeto de uma maquete pequena, e o entupimento foi tão firme que precisei desmontar o bico da caneta e limpar com um arame fino. Não adianta só empurrar mais filamento pela frente, isso só compacta o material dentro da zona de transição. O ABS derrete em temperaturas mais altas, entre 220°C e 240°C, e precisa de uma caneta que chegue a essa faixa. Ele é mais resistente mecanicamente e menos frágil que o PLA, mas tem um cheiro forte enquanto imprime e empena se esfriar rápido demais. Se você mora em apartamento ou num ambiente fechado, o cheiro do ABS vai incomodar. Eu recomendo usar em espaços arejados e com máscara se possível, porque o estireno liberado não é brincadeira.
O PCL é o filamento de baixa temperatura, derretendo entre 60°C e 70°C. É o único que funciona em canetas mais baratas que não aquecem muito. O problema é que ele nunca fica realmente rígido, então qualquer coisa feita com PCL vai amolecer se ficar exposta ao calor solar ou a superfícies quentes. Para brinquedos infantis simples isso é aceitável, mas para peças funcionais ou modelos detalhados você vai se arrepender.
Como escolher e preparar o filamento para a caneta
O primeiro passo é verificar o diâmetro do seu equipamento. Canetas mais antigas usam filamento de 3mm, enquanto as modelos mais recentes seguem o padrão de 1.75mm. Colocar filamento do diâmetro errado na caneta é a causa número um de falha na alimentação, e geralmente você não perceve imediatamente porque o motor continua girando e empurrando, mas o material simplesmente não desce pelo caminho correto. Antes de começar a imprimir, seque o filamento se ele esteve exposto à umidade. PLA absorve água de forma silenciosa, e quando o filamento úmido passa pelo bico aquecido a água vira vapor, criando bolhas dentro do extrudado. O resultado visual são linhas pontilhadas e uma superfície irregular. Eu seco meu filamento em uma caixa térmica com sílica gel por 24 horas antes de qualquer projeto maior, e o ganho na qualidade é visível na primeira camada. A velocidade de alimentação da caneta também define muito o acabamento. Canetas com controle de fluxo variável permitem ajustar a quantidade de material depositado por segundo. Se você avançar rápido demais com o PLA, o material sai ainda quente e escorre antes de solidificar, criando gotas e cordões que precisam ser removidos depois. Com ABS, o problema é o oposto: avancer devagar demais faz o material superaquecer e decompor levemente no bico, escurecendo e perdendo resistência.
Problemas comuns e soluções práticas
O empenamento das peças impressas com caneta é um problema real, especialmente com PLA em ambientes com corrente de ar. Ventiladores, ar-condicionado ou até a movimentação natural do ar perto de uma janela podem resfriar uma face da peça mais rápido que a outra, causando distorção. Minha solução prática é construir a peça em ambientes sem correntes de ar e, quando possível, usar uma caixa transparente como estufa caseira para controlar o resfriamento. Nada sofisticado, apenas uma caixa de plástico opaco que eu coloco sobre a área de trabalho. Outro problema frequente é a aderência entre camadas quando se usa filamento de caneta genérico ou de procedência duvidosa. Filamentos mais baratos muitas vezes têm tolerância de diâmetro ruim, variando de 1.60mm a 1.80mm em um mesmo rolo de 1.75mm. Isso causa variações na extrusão porque a caneta não tem a mesma precisão de um extrusor de impressora 3D convencional. O material ora entra demais, ora de menos, e a camada seguinte não cola direito na anterior. A solução é testar um trecho do filamento antes de gastar o rolo inteiro, extrudando uma linha reta e observando se a espessura se mantém constante. Se oscilar, descarte aquele lote para projetos estruturais e reserve para testes ou peças ornamentais onde a falha é menos crítica. Cortes e emendas no filamento também merecem atenção. Muitas pessoas cortam o filamento com tesoura ou alicate e introduzem a ponta irregular na caneta. A ponta achatada ou fibrosa presa no funil de alimentação causa variação no empurrão do motor. O ideal é fazer um corte limpo e reto, usando uma ferramenta de corte adequada ou até uma lixa grossa para alisar as bordas. Em situações de emergência, aquecer levemente a ponta com um isqueiro e moldar uma ponta cônica suave com os dedos protegidos também resolve.
Considerações sobre segurança e acabamento final
Canetas 3D operam com bicos aquecidos e material fundido em temperaturas que variam de 60°C a 240°C dependendo do filamento. Queimaduras são o risco mais imediato, especialmente para crianças que estão começando a usar o equipamento. Filamentos com aditivos como madeira ou metal aumentam a abrasividade e o desgaste do bico, reduzindo a vida útil do elemento de extrusão. Se o seu objetivo é produção frequente, invista em um bico de aço temperado ou hardened steel desde o início, porque bicos de latão padrão se desgastam rapidamente com esses materiais compostos. Acabamento das peças impressas com filamento de caneta raramente fica perfeito da primeira vez. As linhas de extrusão ficam visíveis e é comum haver espaço entre camadas adjacentes. Lixa fina, pistola de ar quente para suavizar superfícies de PLA, e preenchimento com massa modeladora são métodos comuns. Não existe um processo mágico que elimine completamente essas imperfeições, mas com paciência e as ferramentas certas o resultado final é satisfatório para a maioria dos usos. A escolha do filamento certo para a caneta certa depende do projeto, do ambiente e da paciência que você tem para lidar com ajustes. Não existe filamento universal que funcione perfeitamente em todas as circunstâncias, e a melhor abordagem é testar, registrar os parâmetros que funcionaram, e refinar conforme a experiência se acumula. O mercado oferece opções variadas, mas a informação mais valiosa geralmente vem do erro observado e corrigido na prática.
Galeria
-
10 Lindas Cores com 30 Metros REFIL de Filamento ABS Para Caneta 3D ... -

Filamento-de-caneta-3D-de-32-cores-1-75-mm-PLA-cada-cor-10-p-s.jpg -
Filamento Caneta 3d/Impressora 3d 120 Metros de Refil Pla | Shopee Brasil -
Kit de Filamento ABS para Caneta 3D – 6 Cores | 30m Total | Shopee Brasil