Fordismo E Taylorismo

Organização do trabalho industrial: uma visão prática
O modo como as fábricas funcionam hoje não surgiu do nada. Veio de dois pensamentos que mudaram tudo no início do século XX, quando o tempo do trabalhador ainda era medido com cronômetro na mão e a produção dependia de cada operário saber fazer tudo. Eu trabalhei em linhas de montagem nos anos 90 e, acredite, o legado daquelas ideias ainda aparece todo dia, mesmo disfarçado de "metodologia ágil" ou "lean manufacturing". A diferença é que agora você não vê o cronômetro. Você sente o ritmo. Taylor observou que os trabalhadores mais experientes gastavam tempo demais fazendo cálculos mentais para cada movimento. Ele resolveu isso filmando movimentos com câmeras de época, quebrando cada tarefa em microações e atribuindo um tempo padrão para cada uma. O resultado imediato foi um aumento de produtividade que variava entre 200 e 400 por cento em linhas que antes dependiam da iniciativa individual. Ford levou isso adiante ao inventar a esteira rolante, eliminando completamente o deslocamento interno do operário. O trabalhador parou de caminhar até a peça. A peça veio até ele. O problema prático que todo mundo esquece de mencionar é o seguinte: quando você padroniza cada movimento, qualquer variação na qualidade da matéria-prima quebra o sistema. Eu vi uma linha parar por três horas porque uma chave de rosca diferente entrou no fornecedor. O tempo padrão estava calculado para uma folga de 0,5 milímetro. A nova chave vinha com 1,2 milímetro de folga. Ninguém tinha previsão pra isso no cronograma de produção. A solução foi criar uma estação de adaptação específica, onde um operador treinado fazia o ajuste manual antes da peça seguir para a esteira. Isso adicionava 45 segundos por unidade, mas evitava paradas totais. É isso que ninguém te mostra nos livros de administração.
Taylorismo é o estudo científico do trabalho, com foco na análise de movimentos e tempos. Fordismo é a aplicação em larga escala, com especialização extrema e produção em massa. Os dois andam juntos, mas não são a mesma coisa. Taylor deu a metodologia. Ford deu a escala.
Como implementar na prática, com todas as limitações
Se você quer aplicar esses conceitos hoje em dia, precisa entender primeiro onde eles falham. A principal limitação é a rigidez. Linhas montadas seguindo estritamente fordismo e taylorismo levam em média 6 a 8 semanas para se adaptar a um novo produto, dependendo da complexidade. Uma linha flexível, com células de trabalho e operadores polivalentes, leva 2 a 3 dias. A escolha é entre volume alto com pouca variação, ou volume médio com alta adaptabilidade. Não existe jeito mágico de ter os dois sem investimento pesado em requalificação. O processo básico começa com o estudo de tempos e movimentos. Você grava um operador trabalhando, frame a frame, e anota cada ação. Depois divide a tarefa inteira em etapas menores e calcula o tempo padrão de cada uma. A soma dos tempos padrões mais as pausas permitidas (geralmente 15 por cento do total, conforme normas regulamentadoras) resulta no ciclo teórico da produção. Na prática, o ciclo real sempre será 10 a 20 por cento maior devido a imprevistos. Eu sempre recomendo calcular com margem desde o início, senão o operador vai sentir pressão constante e a qualidade cai junto. Outro ponto que poucos mencionam: a especialização extrema gera fadiga mental diferente da fadiga física. Operários que repetem o mesmo movimento por 8 horas seguidas apresentam queda de atenção a partir da 3ª hora, com aumento de 30 por cento em defeitos de montagem. A solução tradicional é rodízio de funções a cada 2 horas, mas isso exige que todos os operadores dominem pelo menos duas etapas da linha. Sem esse preparo, o rodízio vira apenas um transtorno logístico.

Para quem está começando, o recomendado é não tentar padronizar tudo de uma vez. Escolha uma única etapa crítica, como a fixação de parafusos, e aplique o cronômetro só ali. Veja como o tempo real se comporta durante uma semana inteira, com diferentes operadores e turnos. A média vai mudar. Anote essas variações. Só depois expanda para outras etapas. Se pular essa fase, você vai criar um plano de produção baseado em números que nunca vão existir no chão de fábrica. O custo inicial de implementação varia muito. Para uma linha pequena com 10 estações, o investimento em estudo de tempos e treinamento pode ficar entre 15 mil e 40 mil reais, dependendo da complexidade. O retorno costuma aparecer em 4 a 8 meses, via redução de retrabalho e aumento de throughput. Mas se a demanda do mercado for volátil, como acontece em setores sazonais, o sistema pode não compensar. Nesse caso, vale considerar células de manufatura enxuta, que mantêm parte da padronização sem travar a flexibilidade. Existe ainda o aspecto humano que a teoria ignora. Operários percebem quando estão sendo observados e cronometrados. Isso muda o comportamento. Às vezes melhorando, às vezes piorando, dependendo da confiança na liderança. Eu já vi operadores aumentarem artificialmente a velocidade nos primeiros dias de medição, sabendo que em seguida o tempo padrão seria recalibrado para baixo. O resultado era um pico inicial de produtividade seguido de queda brusca quando a expectativa real era ajustada. A solução mais honesta é comunicar desde o início que os tempos vão ser revisados e que a meta não é punição, mas referência para planejamento.
Quando não usar, com alternativas concretas
Fordismo e taylorismo não funcionam bem em produção artesanal, lotes pequenos com alta personalização, ou ambientes criativos onde a autonomia é parte do produto. Se seu fluxo depende de tomada de decisão rápida do operador, a rigidez dos tempos padrões vai sufocar a resposta. Nesse cenário, metodologias como kanban visual ou cells de manufatura oferecem melhor equilíbrio entre controle e adaptabilidade. Também há casos em que a automação completa substitui a necessidade do estudo de tempos manual. Robôs de montagem não cansam, não precisam de rodízio e mantêm precisão milimétrica por décadas. O investimento inicial é alto, mas o custo por unidade tende a cair significativamente após o payback, que geralmente ocorre entre 18 e 36 meses dependendo do volume. Para pequenas empresas com demanda instável, porém, esse investimento raramente se justifica. O que resta de útil dessas ideias antigas é a disciplina de medir. Não precisa ser com cronômetro. Hoje existem sistemas digitais de coleta de dados em tempo real, apps que registram tempo por operação automaticamente via RFID ou visão computacional. O princípio continua o mesmo: saber quanto tempo cada etapa realmente leva é a base para qualquer planejamento séria. Sem isso, você só tem achismo com planilha.
Eu recomendo que quem quiser estudar o tema leia os artigos originais de Taylor, publicados entre 1903 e 1911, com tradução direta do inglês. Os resumos modernos costumam omitir os detalhes técnicos das tabelas de tempos e dos exemplos numéricos que dão suporte às afirmações. Sem aqueles números, o texto parece filosofia gerencial. Com eles, fica claro que era engenharia aplicada, nada mais.

Galeria
-

Toyotismo Taylorismo E Fordismo - RETOEDU -

Fordismo Taylorismo E Toyotismo - NAZAEDU -
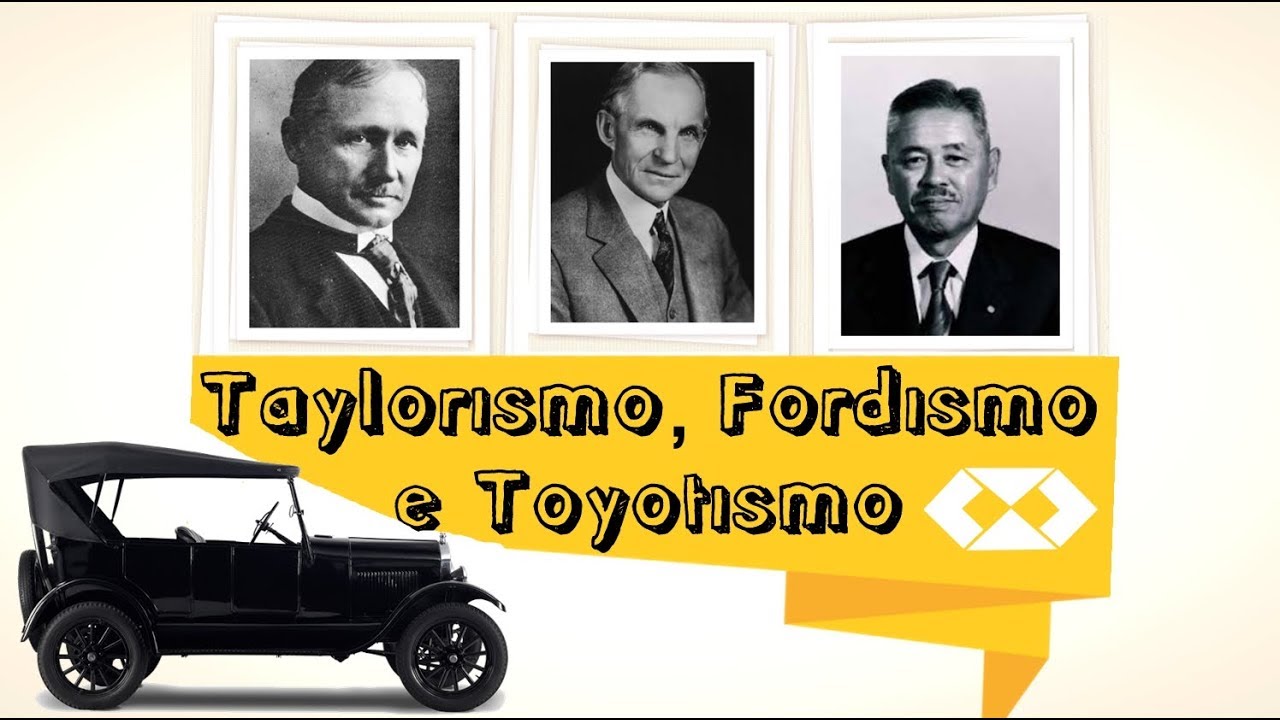
Fordismo Taylorismo E Toyotismo - NAZAEDU
