Formula Do Zinco Metalico
O que realmente é a fórmula do zinco metálico
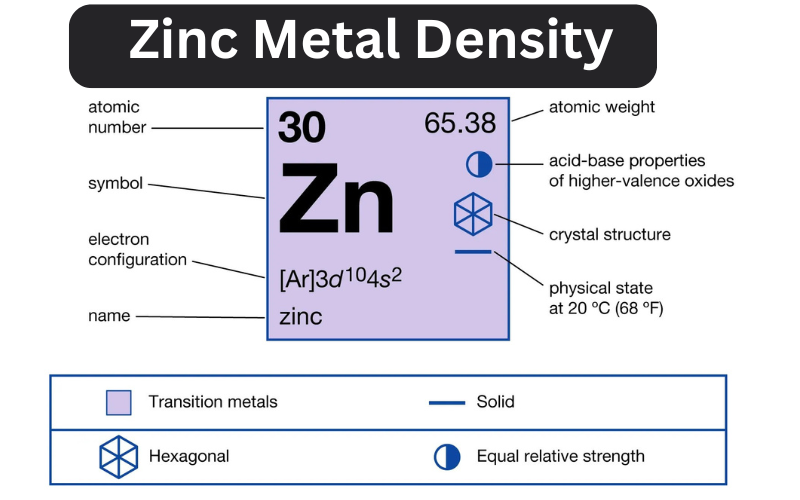
Quando as pessoas entram na indústria buscando a fórmula do zinco metálico, geralmente querem saber uma coisa prática: como calcular a quantidade certa de zinco para um processo de galvanização ou produção de ligas. A resposta curta é que não existe uma única fórmula mágica. O zinco metálico puro tem símbolo Zn, número atômico 30, massa atômica aproximada de 65,38 g/mol, e ponto de fusão em 419,5°C. Mas na prática, o que importa mesmo são as fórmulas de balanceamento de composição para soldagem, revestimento e produção de latão. Na galvanotécnica, a fórmula que mais usamos no dia a dia para calcular o zinco necessário em banho a quente é baseada na área superficial do peça. A regra prática que aprendi a usar é simples: para cada metro quadrado de superfície aço carbono, a perda de zinco no banho por deposição gira em torno de 80 a 120 gramas de zinco puro, dependendo da viscosidade do banho e da temperatura. Se você está falando de galvanização industrial padrão com banho a 450°C, a taxa média realista fica perto de 100g/m². Isso significa que uma viga estrutural de 15m² vai consumir cerca de 1,5kg de zinco apenas na formação da camada Mas aí entram os detalhes que ninguém conta nos manuais. O zinco que você compra em lingotes tem pureza diferente. Zinco ZM (zinc metal) grau 0 tem 99,995% de pureza, enquanto o zinco comercial comum pode variar de 97% a 99%. Eu trabalhei num projeto onde o fornecedor entregou zinco com 98,2% de pureza e a camada de galvanização ficou com aspecto fosco, granulado e com aderência abaixo do esperado. O problema não era a fórmula em si — era a presença de 0,8% de impurezas, principalmente chumbo e ferro. A correção foi adicionar zinco de alta pureza ao banho até a análise espectral confirmar a composição certa, o que levou três dias e custou cerca de R$2.400 em zinco adicional.
Se você está calculando a composição de latão, a fórmula muda completamente. Latão é liga de cobre e zinco, e a proporção define tudo. Um latão naval (CDA 464) tem aproximadamente 59% cobre e 41% zinco, com traços de estanho para resistência à corrosão em água do mar. Se você faz cálculo de custo de matéria-prima para latão, a fórmula básica de custo é: (peso de cobre × preço do cobre) + (peso de zinco × preço do zinco) + perdas de fundição (geralmente 3 a 5%). As perdas de fundição em zinco são particularmente altas porque o zinco vaporiza facilmente acima de 907°C, seu ponto de ebulição. Num cadinho de fundição aberto, você pode perder até 8% do zinco por volatilização se não usar cobertura de carvão ou fluxos protectores. Outro ponto que os iniciantes sempre erram é a fórmula de cálculo de corrente para galvanoplastia de zinco. A Lei de Faraday aplica-se diretamente: a massa depositada = (I × t × E) / 96500, onde I é corrente em amperes, t é tempo em segundos, e E é o equivalente eletroquímico do zinco, que é 1,085 g/Ah. Isso significa que a 100 amperes por uma hora, você depositaicamente 108,5 gramas de zinco. Na prática real, a eficiência de corrente do banho de zinco raramente passa de 85 a 92%, dependendo do pH e da densidade de corrente. Eu já vi gente achando que com 100A/h depositava 108g e ficar frustrada quando media 88g na peça. A diferença entre o teórico e o prático é o rendimento do banho, e isso varia com a temperatura, agitação e composição do eletrólito. Para quem trabalha com formulação de banhos de galvanoplastia de zinco, a composição padrão que mais se usa é o banho de zinco alcalino cianeturado: hidróxido de zinco 6 a 12 g/L, hidróxido de sódio 80 a 120 g/L, e cianeto de sódio 30 a 50 g/L. O banho áCIDO de zinco sulfato é mais barato mas tem menor cobertura em reentrâncias. A escolha entre um e outro depende do que você precisa. Banho alcalino dá camada mais macia e tenaz, banho ácido dá camada mais dura e brilhante mas com menor penetração em geometrias complexas.
Uma armadilha comum que eu vi acontecer muitas vezes: pessoas que tentam calcular a fórmula do zinco metálico para proteção catódica usando apenas a área superficial e ignoram a resistividade do solo. Em solos com resistividade acima de 5000 ohm.cm, os anodos de zinco praticamente não funcionam. O zinco precisa de um eletrólito condutivo para fazer a proteção catódica. Em solo seco e arenoso, você gasta dinheiro com anodos de zinco e não resolve o problema. Nesses casos, anodos de magnésio são a alternativa que funciona, mesmo com consumo mais rápido. Eu fiz essa troca num projeto de proteção de tanque enterrado onde os anodos de zinco estavam "vivos" no papel mas mortos na prática por causa do solo extremamente resistivo. Se você precisa de uma referência rápida de composição para zinco metálico usado em ligas, aqui vai uma tabela prática que eu uso no computador todos os dias: Zinco puro (99,995%): usado em galvanização de alta qualidade e ligas especiais.

Zinco ZN (99,5%): padrão para galvanização a fogo em média escala. Zinco industrial (97-98%): aceitável para ligas de fundição, ruim para galvanização. A fórmula exata que você precisa depende do que você está fazendo. Não existe um único cálculo universal. A minha recomendação prática é: defina o processo primeiro, depois calcule com base no balanço material real, e sempre reserve 5 a 10% de folga para perdas e correções. Isso evita que você fique na mão no meio da produção.
Galeria
-

O zinco metálico é obtido em indústria metalúrgica a partir do óxido de ... -

Representação do diagrama da ilustração do elemento zinco | Vetor Premium -
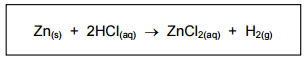
Na reação de zinco metálico (Zn(s)) com ácido clorídrico (HC... -

Estrutura Atomica Do Zinco
