Forno Industrial Elétrico Grande

Como configurar um forno industrial elétrico grande para produção consistente
A maioria dos fabricantes entrega esses equipamentos sem calibração adequada. Você recebe uma planilha com temperaturas nominais que não correspondem à realidade dentro da câmara. O primeiro passo sempre é mapear os pontos quentes e frios com um termopar de referência e registrar a variação durante pelo menos três ciclos completos de aquecimento. Eu já perdi lotes inteiros de cerâmica porque a especificação dizia que o forno atingia 1.200°C com precisão de ±5°C. Na prática, o sector traseiro ficava 40°C mais frio que a frente. A solução foi instalar resistência auxiliar na zona fria e reconfigurar o PID para controle independente por sector, o que estabilizou a uniformidade para ±15°C em toda a câmara.
forno industrial elétrico grande: especificações técnicas reais
Um forno industrial elétrico grande típico para metais não ferrosos tem capacidade entre 2.000 e 10.000 litros, com potência instalada entre 30 e 150 kW. A construção interna utiliza refratários de alta alumina (AlO > 90%) ou fibra cerâmica, dependendo da temperatura máxima de operação. As resistências são geralmente ligas de ferro-cromo-alumínio (FeCrAl) ou níquel-cromo (NiCr), dispostas em zonas independentes. O que pouca gente entende é que a potência nominal não determina a velocidade de aquecimento. O fator crítico é a densidade de potência superficial das resistências, medida em W/cm². Se você sobrecarregar as hélices com energia excessiva num material com baixa condutividade térmica, o gradiente interno gera tensões que trincam a peça antes mesmo do ciclo terminar. Um forno de 80 kW com densidade de 10 W/cm² aquece uma carga maciça de forma mais uniforme que um de 50 kW configurado para 20 W/cm². A outra variável subestimada é a inércia térmica da própria câmara. Refratários densos armazenam calor e liberam radiação, o que estabiliza o ciclo mas aumenta o tempo de partida em até 40%. Fibra cerâmica responde mais rápido, mas degrada prematuramente se exposta a choques térmicos repetidos acima de 1.100°C. A escolha depende do seu perfil de produção: lotes únicos justificados justificam fibra; produção contínua em turnos exige refratário denso.
configuração prática do programa térmico
O processo padrão para ligas de alumínio começa com velocidade de rampa de 60 a 100°C/hora até 300°C, mantendo homogeneização de temperatura da carga. A partir daí, sobe para 150°C/hora até a temperatura de solubilização, que varia conforme a liga: 530°C para a série 6xxx, 545°C para a 7xxx. A manutenção na temperatura de solução varia de 1 a 4 horas, dependendo da espessura máxima da peça. O tique-taque mais comum que vejo em fábricas é o operário acelerar a rampa final para compensar tempo perdido. Isso gera gradiente térmico interno que causa distorção na têmpera subsequente. A correção é simples: reduzir a taxa de aquecimento nos últimos 100°C para 50°C/hora e aumentar o tempo de estabilização em vez de comprimir o ciclo. Após a solução, a têmpera deve ocorrer em água agitada a 20-25°C, com tempo máximo de transferência de 15 segundos do forno para o banho. Cada segundo extra reduz a precipitação controlada subsequente e compromete a dureza final. Para ligas sensíveis como a 7075, o banho deve ser pré-resfriado a 10°C para evitar formação de vapor que isole a peça momentaneamente.

manutenção preventiva que evita paradas não planejadas
A falha mais frequente em fornos elétricos industriais grandes não é nas resistências, mas nos termopares. Tipo K degradam poroxidação interna a partir de 800°C contínuo, gerando deriva de até ±25°C em dois anos. A substituição anual é recomendada, mas o que realmente funciona é calibrar trimestralmente contra um padronmetro referencial e aplicar fator de correção no controlador. Outro ponto crítico é o equilíbrio de carga entre as fases trifásicas. Quando uma resistência queima numa zona e o operador simplesmente a desliga, o desbalanço pode exceder 15% e sobreaquecer os contatores. A correção exige redistribuir as conexões entre as fases ou instalar resistências de backup em paralelo, mas isso precisa ser feito por engenheiro eletricista, não por operador de turno. Vazamentos de ar pelos selos de porta são subestimados. Um furo de 2mm na junta permite entrada de ar frio que reduz a temperatura local em 30°C e cria zonas de resfriamento desigual. A verificação mensal com fluxo de fumaça ou sensor de vazamento identifica o problema antes que afete a qualidade do lote.
quando não usar forno industrial elétrico grande
Aquecimento a indução é mais eficiente para peças de geometria regular e produção em massa. A eficiência energética salta de 65% para 85% quando você substitui o forno por bobinas de indução acopladas a conversores de frequência. O investimento inicial é 3x maior, mas o payback ocorre em 18 meses com carga constante de mais de 500 peças diárias. Fornos a gás mantêm vantagem em temperaturas acima de 1.300°C onde resistências elétricas atingem vida útil inferior a 2.000 horas. A troca de bicos e manutenção de queimadores é mais barata que substituir tubos de NiCr a cada ciclo de revisão. Para processos que exigem atmosfera controlada com nitrogênio ou argônio, o forno elétrico sealed é mais simples, mas o custo do gás nobre pode superar o diferencial elétrico em operações contínuas. O controle de qualidade final depende de ensaios destructivos em peças testemunho, não apenas da leitura do controlador. Um termopar mal posicionado pode indicar 540°C enquanto a peça real está a 510°C. A extração periódico de amostras e medição com dureza Rockwell ou traçado de curva de envelhecimento revela a discrepância antes que um lote inteiro seja rejeitado.
Galeria
-
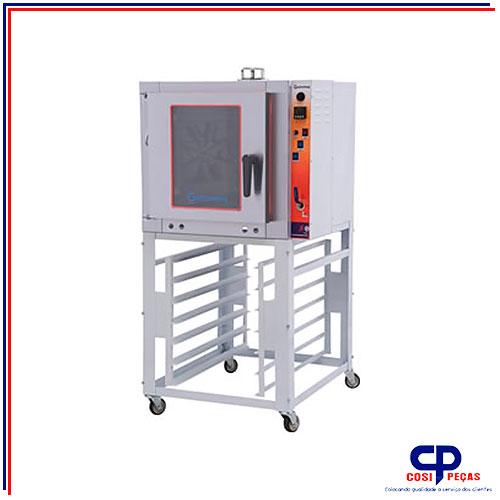
FORNO ELÉTRICO GRANDE INDUSTRIAL - Solucões Industriais -
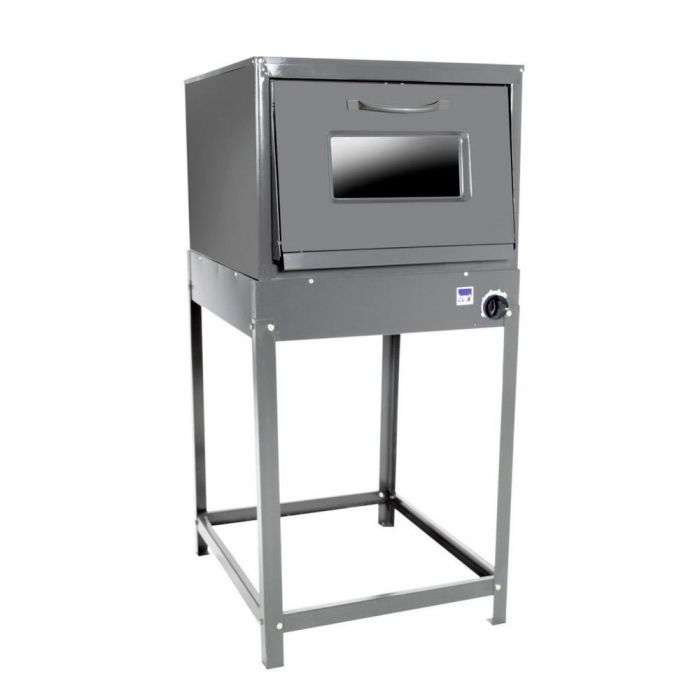
FORNO ELÉTRICO GRANDE INDUSTRIAL - Solucões Industriais -
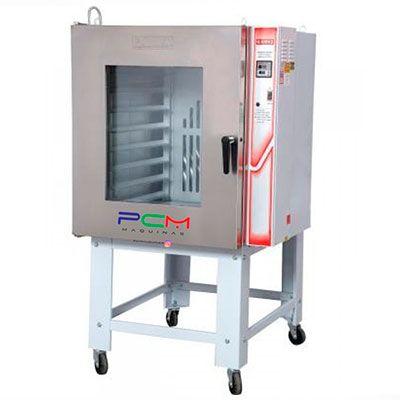
FORNO ELÉTRICO GRANDE INDUSTRIAL - Solucões Industriais -
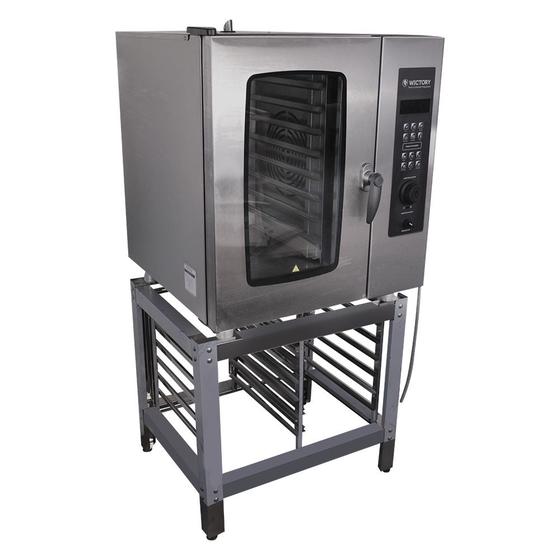
Forno Industrial Eletrico Combinado 8 Gn's Diversas Cocções - WICTORY ...
