Fracionamento Do Petroleo

Como funciona o fracionamento na prática
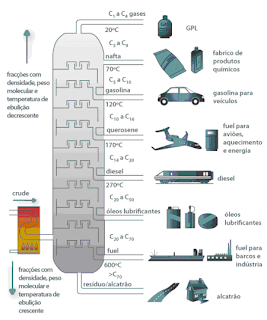
Você provavelmente já ouviu que o petróleo é separado por ponto de ebulição em uma torre de destilação. Isso é verdade, mas o detalhe que a maioria dos materiais didáticos deixa de fora é que a torre não é um cilindro mágico onde os componentes se separam automaticamente. Na operação real, cada prato da coluna funciona como um microequilíbrio líquido-vapor, e o que realmente define onde algo para de subir é a combinação entre temperatura, pressão e o fluxo de refluxo que você injeta no topo. Eu passei cerca de oito meses acompanhando a partida de uma unidade de destilação atmosférica num refino no Nordeste. O manual dizia que a faixa de nafta leve ia até 180°C. Na prática, quando o operador fechou a válvula de refluxo demais num esforço para melhorar a separação, a nafta começou a carrear lighter ends que acabaram indo pro querosene. O ponto de fulgor do querosene caiu abaixo da especificação e tivemos que desligar uma linha inteira por duas horas enquanto refazíamos a grade de temperaturas. Esse tipo de problema não aparece em diagrama de blocos.
Os princípios do fracionamento do petroleo
O fracionamento do petroleo depende de três variáveis operacionais que todo mundo subestima na teoria: a carga da torre, a razão de refluxo e a pressão de operação. Quando você aumenta a carga sem ajustar o refluxo, a eficiência de separação cai porque o tempo de contato entre fases diminui. Já reduzir a pressão ajuda a separar componentes mais pesados sem precisar elevar tanto a temperatura, mas isso expõe a coluna a riscos de vazio e muda completamente o equilíbrio de fases, então o controle precisa ser mais agressivo. Os produtos típicos saem nestas faixas aproximadas: gases de refino (até 40°C), nafta leve (40 a 90°C), nafta pesada (90 a 145°C), querosene (145 a 220°C), diesel (220 a 350°C) e resíduos (>350°C). A nafta é o produto mais sensível a variações porque a janela de temperatura é estreita e qualquer carreação contamina o corte vizinho. Já o diesel tem uma faixa mais generosa, o que explica por que operadores costumam priorizar a estabilidade dele em detrimento da nafta quando há conflito de controles. O refluxo é o mecanismo principal de controle. O líquido que retorna do condensador de topo escorre prato a prato, lavando os vapores que sobem e removendo os componentes mais pesados que querem carrear. Sem refluxo suficiente, a torre se comporta mais como um Destilador do que como uma coluna de fracionamento propriamente dita, e a pureza dos cortes despenca. A regra prática que eu vi funcionar em campo é manter pelo menos 30% do vapor condensado retornando como refluxo para cortes leves, mas isso varia conforme a composição da carga.
Limitações e erros comuns
O maior problema que eu vi pessoalmente com fracionamento não foi técnico, foi de feedforward. A unidade recebia petróleo de bacias diferentes com composições variáveis, e o sistema de controle baseado apenas em temperatura de topo não detectava mudanças na densidade da carga a tempo. O resultado era que uma mudança na API do cru levava de 40 a 60 minutos para aparecer nos produtos, tempo suficiente para gerar vários lotes fora de especificação. A solução foi adicionar medidores de densidade em linha na entrada e criar um algoritmo preditivo simples que ajustava as setpoints de temperatura antes da perturbação chegar. Outro erro frequente é confiar cegamente nos dados de TBP (True Boiling Point) do crude. O TBP é medido em laboratório com uma destilação batelada de alta eficiência, enquanto a torre industrial opera continuamente com eficiência muito menor. A curva de destilação real da torre sempre fica abaixo da curva TBP, e esse offset varia entre 20°C e 50°C dependendo do tipo de prato e da taxa de Vapor/Fluxo. Usar TBP diretamente como setpoint é garantir que os cortes não fiquem nem um pouco dentro da faixa. A emulsão de sal também é um problema crônico que poucos mencionam. Antes de entrar na torre atmosférica, o petróleo precisa passar por dessalgamento elétrico, e se esse estágio não funcionar bem, os sais causam corrosão nos pratos superiores e formação de incrustações que reduzem a eficiência de separação ao longo do tempo. Eu vi uma unidade operar com eficiência de prato caindo 15% em três meses porque o tratamento de pré-aquecimento estava desbalanceado. A correção foi ajustar a dosagem de inibidores de corrosão e trocar o programa de lavagem química para um ciclo mais curto.
Quanto tempo leva e qual o custo energético
Uma torre de destilação atmosférica de uma refinaria média processa entre 100 mil e 300 mil barris por dia, e a energia consumida é significativa. O calor é fornecido pelo forno de pré-aquecimento, que eleva a carga a cerca de 350-370°C antes de entrar na torre. Esse forno consome entre 2% e 4% da energia total da refinaria. A recuperação de calor através de trocadores de calor entre correntes quentes e frias pode reduzir esse consumo em até 30%, mas requer um projeto adequado de integração energética que muitas vezes é negligenciado em unidades mais antigas. Se você está trabalhando com uma operação piloto ou em escala reduzida, o princípio é o mesmo, mas os tempos de resposta são mais lentos e a instabilidade é maior. Em colunas de laboratório com 6 a 8 pratos teóricos, uma mudança de setpoint leva de 20 a 30 minutos para se estabilizar completamente, contra 5 a 10 minutos em uma torre industrial. Isso significa que o controle manual quase sempre resulta em oscilações que degradam a qualidade dos produtos. Não existe solução perfeita para fracionamento. A separação absoluta de componentes é fisicamente impossível numa única etapa, e sempre haverá overlap entre cortes. O que se busca na prática é otimizar a pureza dos produtos principais mantendo o menor desperdício possível. Produtos que ficam entre duas faixas de especificação são normalmente recirculados para a torre ou enviados para unidades de reforming e craqueamento catalítico, que os convertem em produtos de maior valor. Esse é o motivo pelo qual nenhuma refinaria opera com apenas uma coluna de destilação, mesmo que a atmosfera seja suficiente para a separação inicial.
Se o seu interesse é mais teórico, o modelo de Fenske-Underwood-Gilliland ainda é a base para cálculos iniciais de número mínimo de pratos e refluxo mínimo, mas ele assume mistura binária e molhamento constante, o que raramente se aplica a crude real. Simulações rigorosas com Aspen HYSYS ou ChemCAD são o padrão da indústria para projeto e otimização, e mesmo assim exigem validação experimental porque os modelos termodinâmicos para hidrocarbonetos pesados têm margem de erro significativa.
Galeria
-

Refinamento do Petróleo. Como ocorre o refinamento do petróleo - Brasil ... -

Refino do petróleo. Etapas do Processo de Refino do Petróleo -

Processo De Refino Do Petróleo - NAZAEDU -

Refino do petróleo - Toda Matéria
