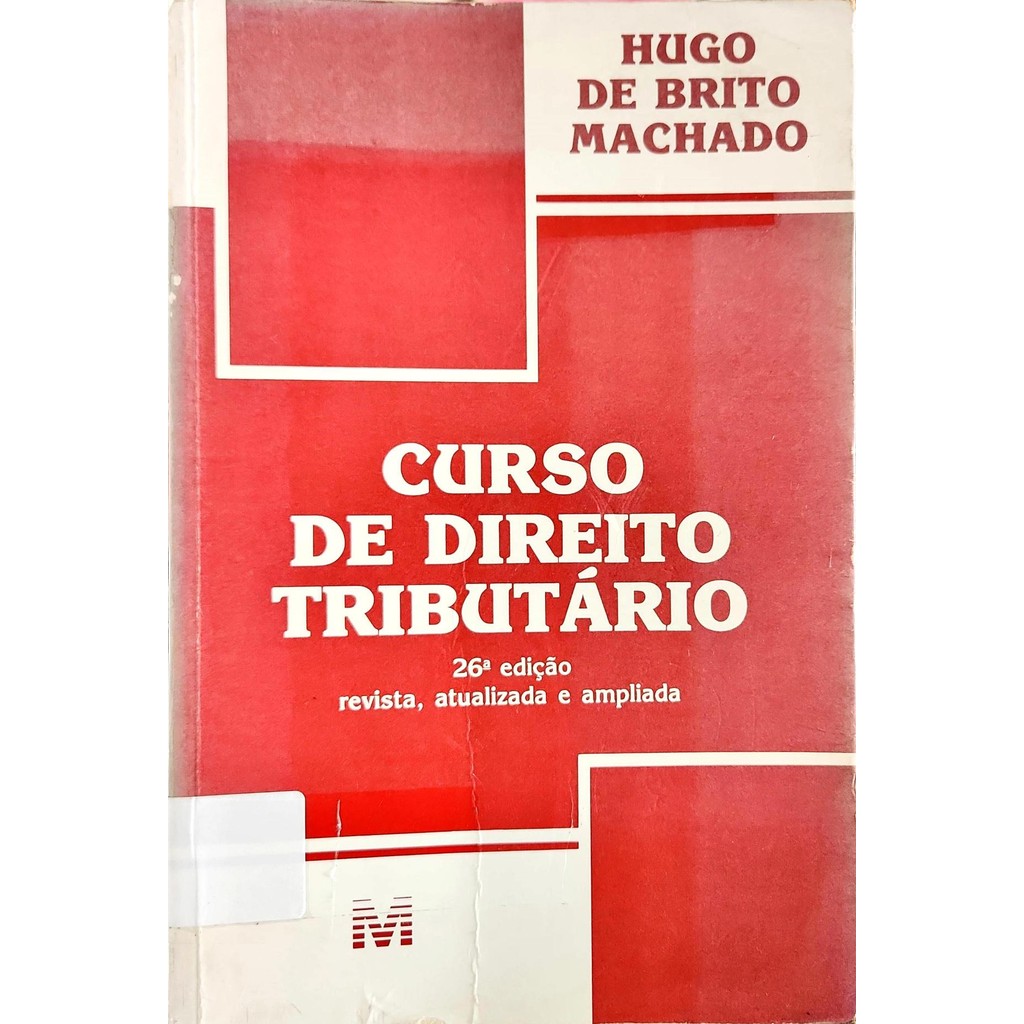
Hugo De Brito Machado
Entendendo a metodologia prática de Hugo de Brito Machado
A abordagem dele sobre gestão de processos parte de uma premissa simples: você não consegue melhorar o que não consegue medir, e ainda menos o que não consegue visualizar no chão de fábrica. A maior confusão que vejo acontece quando empresas tentam implantar conceitos como SMED ou TPM sem antes organizar a governança básica dos indicadores. Eu já vi gente aplicar técnicas avançadas de setup rápido em máquinas que nem sequer tinham medição de disponibilidade confiável. O resultado é previsível: planilha bonita, reunião mensal produtiva, e perda de produção igual no dia seguinte. A essência dele não é um método revolucionário isolado, mas sim uma filtragem rigorosa do que funciona no ambiente industrial brasileiro. A maioria dos cursos e materiais dele gira em torno da transformação operacional usando ferramentas Lean de forma graduada, começando pela estabilização dos processos. Um erro comum é pular direto para os pilares mais complexos enquanto a organização ainda não domina conceitos básicos como 5S, padronização e controle visual. Já fiz isso na prática, tentamos avançar para células de manufatura antes de fechar a estabilidade dos tempos de ciclo, e tivemos que recuar duas semanas depois porque o gargalo simplesmente se deslocou para outra etapa do processo. O que diferencia a abordagem prática é a insistência em dados reais coletados no gemba, no chão de fábrica, e não nos relatórios gerenciais defasados. A medição de OEE, por exemplo, é tratada como ponto de partida obrigatório para qualquer iniciativa de melhoria contínua, mas com um detalhe importante: a coleta precisa ser feita de forma manual nas primeiras rodadas para que a equipe entenda o que está sendo perdido. Ferramentas automatizadas chegam tarde demais se o pessoal da produção ainda não internalizou as categorias de parada.
Como aplicar os conceitos no dia a dia operacional
Comece pelo básico que quase todo mundo ignora. Mapeie os fluxos atuais com cronometragem real, registre cada interrupção e classifique as perdas de acordo com os sete desperdícios clássicos antes de qualquer proposta de melhoria. A ferramenta de análise de causa raiz mais subutilizada nesse contexto é a árvore de falhas simplificada aplicada diretamente nos dados de paradas. Eu costumava recomendar o uso de fichas de observação padronizadas com campos fixos para tipo de parada, tempo e responsável, o que reduz drasticamente o ruído na coleta de informação. Quando você entra na parte de redução de setup, a dica mais útil não é a técnica de SMED em si, mas sim a distinção entre operações internas e externas bem executada antes de qualquer cronômetro ligados. Muitas indústrias gastam horas tentando acelerar uma troca de ferramental que na verdade poderia ser evitada com uma reorganização logística dos insumos próximos à máquina. Já perdi dias analisando dados de OEE de uma linha onde a perda de performance estava relacionada a falta de material, e o problema raiz era um layout que obrigava o operador a caminhar mais de 40 metros para buscar o componente seguinte. A correção foi mover o suporte de materiais para dentro da célula, e a disponibilidade subiu 11 pontos percentuais em uma semana.
Pegadinhas e limitações que ninguém Conta
Um problema que aparece com frequência é a interpretação equivocada do conceito de velocidade nominal. A teoria diz que você deve usar a velocidade projetada pelo fabricante ou a média dos melhores históricos, mas na prática as equipes tendem a usar a velocidade média geral, o que mascara perdas de performance e infla artificialmente o indicador. Outra armadilha comum é calcular o OEE sem isolar as paradas planejadas, o que distorce completamente a análise de eficácia real do equipamento. O sistema também tem limites claros. Quando o processo é altamente intermitente, com lotes pequenos e troca constante de produto, a métrica de OEE perde poder de diagnóstico porque a variabilidade natural dos setups consome uma fatia enorme do tempo disponível. Nesses cenários, a análise tradicional de disponibilidadedeve ser complementada com indicadores de tempo de ciclo por unidade e taxa de refugo no primeiro passage. Eu prefiro nesses casos usar uma análise combinada em vez de forçar um OEE que não reflete a realidade operacional.

Materiais e como acessar o conteúdo
O material principal está disponível por meio de cursos presenciais e online, com foco em capacitação de equipes operacionais e gerenciais. As plataformas de ensino à distância costumam hospedar as gravações das aulas, apostilas e exercícios práticos. Não recomendo tentar aprender só pela leitura de resumos, porque a aplicação prática exige a resolução de casos reais com dados da sua própria operação. O acompanhamento ao vivo ou a discussão dos exercícios com colegas da área faz toda a diferença na compreensão dos conceitos. Se o seu objetivo é apenas conhecer a teoria, existem vídeos e posts que sintetizam os principais pontos. Para quem precisa implementar, a recomendação é buscar o curso completo com a parte de exercícios e acompanhamento, pois a diferença entre saber o conceito e conseguir aplicá-lo é enorme, especialmente na fase de interpretação dos dados coletados. A curadoria de informações gratuitas serve como um termômetro para ver se a abordagem se encaixa no seu perfil de operação, mas o investimento em capacitação estruturada costuma se pagar com a primeira rodada de melhorias nos indicadores de produção.
Galeria
-
LIVRO Curso de Direito Tributário 26ª Edição - Hugo de Brito Machado ... -
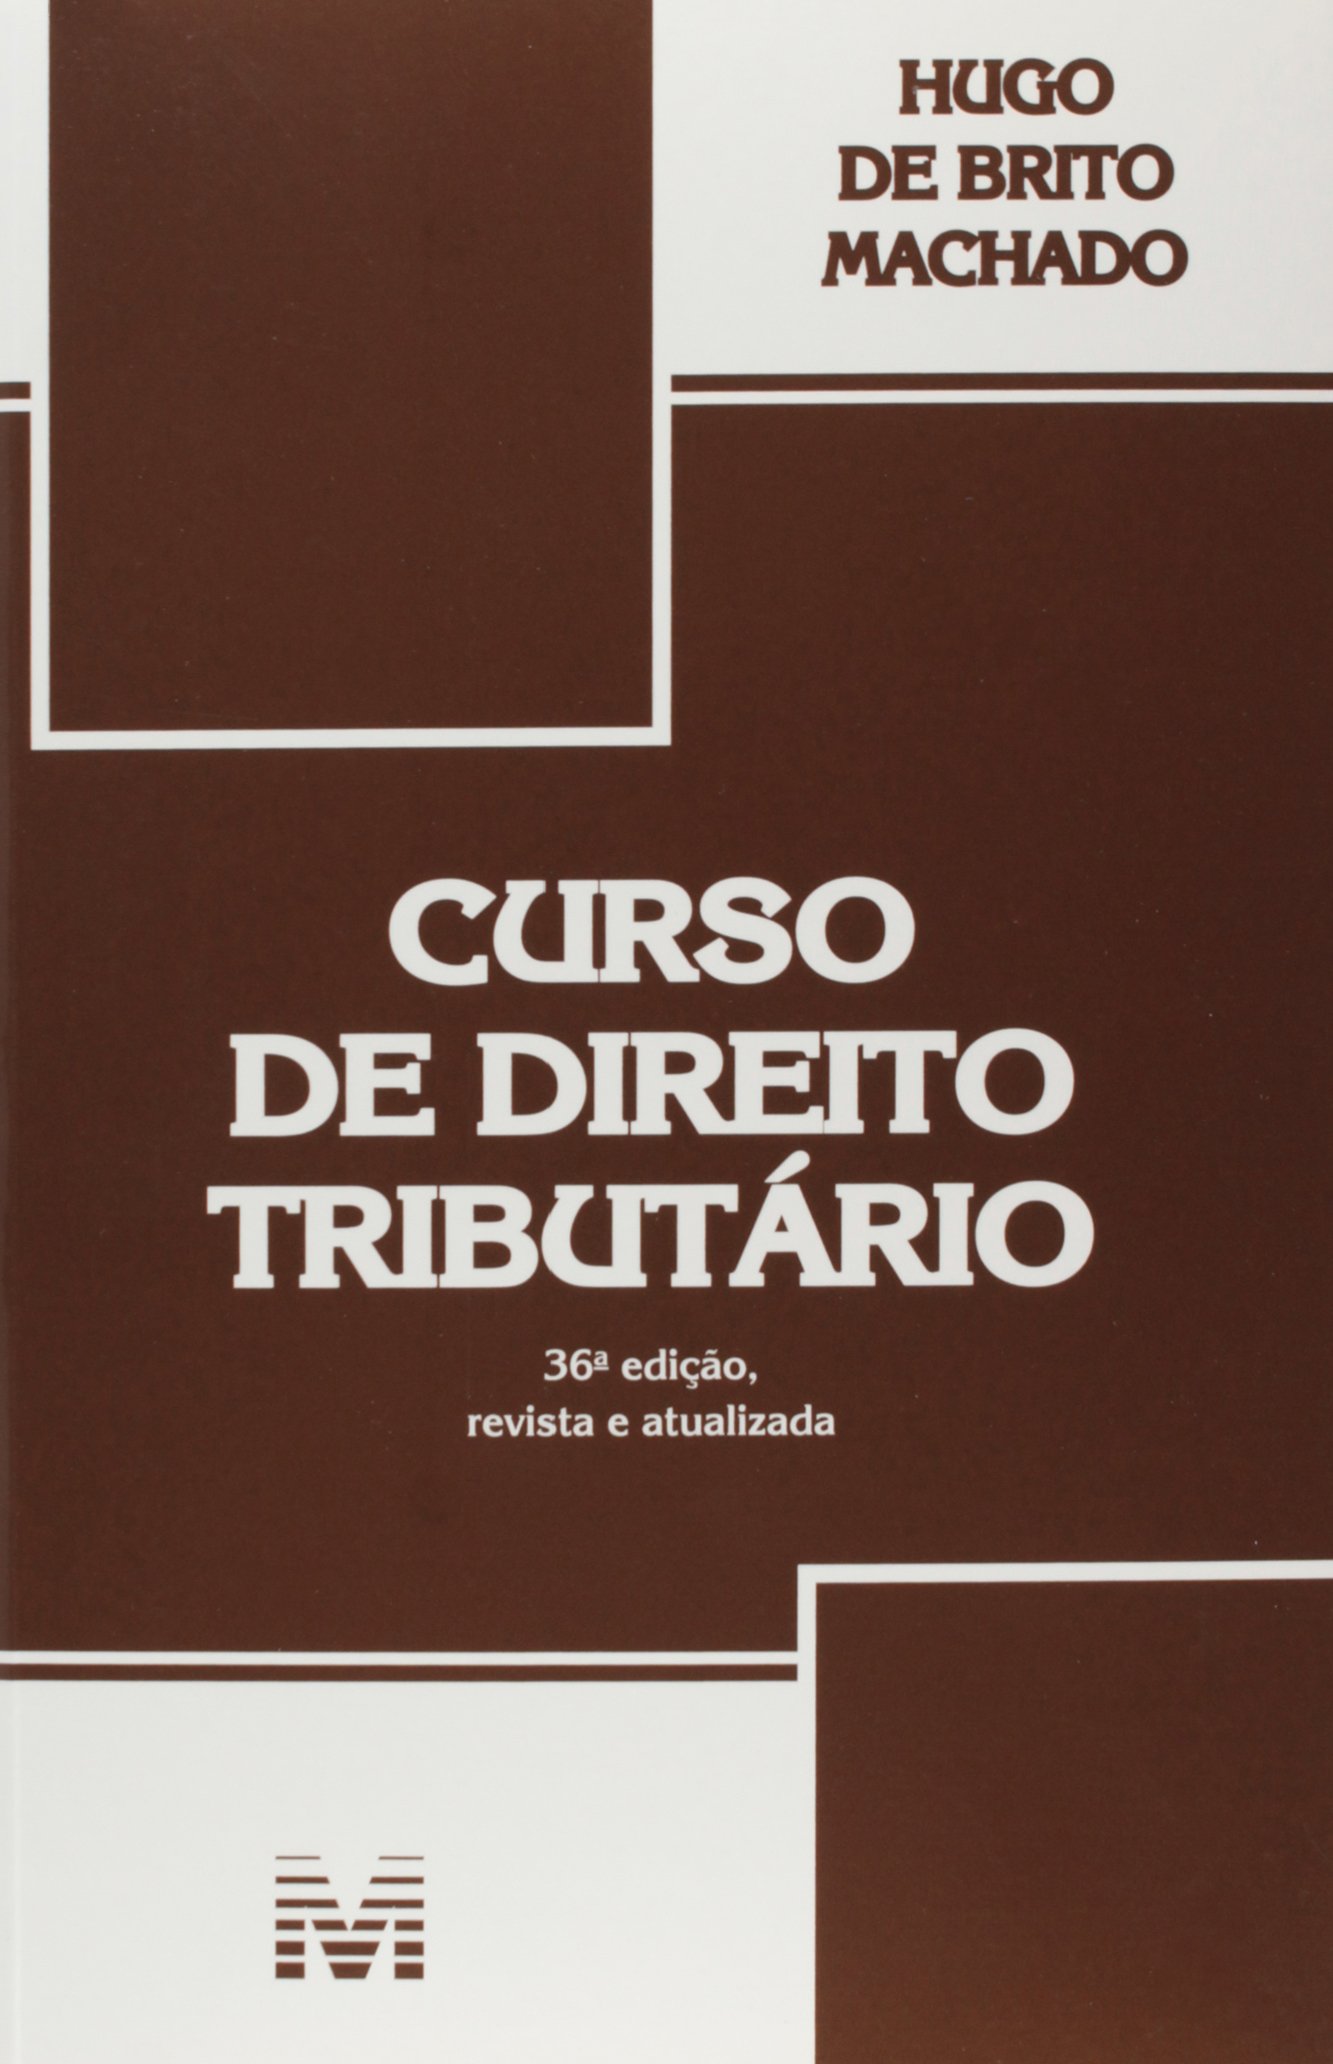
Curso de Direito Tributário PDF Hugo de Brito Machado -

Livro Processo Tributário - 16ª Edição 2024 - Hugo De Brito Machado ... -

Direito Tributário. Estudos de Casos: Hugo de Brito Machado ...