Industria De Bens Duraveis
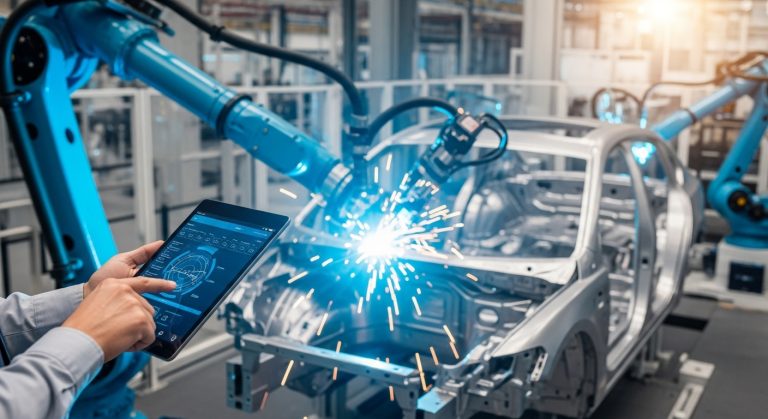
Planejando produção na indústria de bens duráveis
A indústria de bens duráveis é aquela onde você não consegue ajustar a produção no mesmo dia em que surge uma demanda. Um eletrodoméstico, um veículo, um equipamento industrial — todos exigem meses de planejamento, estoques de reposição e uma cadeia de suprimentos que não tolera improvisos. E quando algo dá errado, não adianta ligar para o fornecedor e pedir uma entrega amanhã. O primeiro erro que eu vejo com frequência é tratar bens duráveis como se fossem bens de consumo imediato. A diferença entre eles não é apenas o preço final. É o ciclo de venda. O ciclo de uso. O ciclo de reposição. No bem durável, o cliente compra uma vez a cada cinco ou dez anos, e aí espera que tudo funcione perfeitamente. Qualquer defeito se torna uma questão de reputação. Eu já vi uma empresa perder três contratos de exportação porque um lote de compressores apresentou trincas em solda após dezoito meses de uso. Não foi problema de qualidade no momento da entrega. Foi problema de especificação técnica durante o projeto.
Entendendo a indústria de bens duráveis
Definição básica existe em qualquer livro de administração. O que realmente importa saber é como isso se comporta no chão de fábrica. Na indústria de bens duráveis, você opera com dois tipos de demanda que praticamente nunca se confundem: a demanda pela fabricação inicial e a demanda pela manutenção pós-venda. A primeira é mais fácil de prever, ou pelo menos mais fácil de planejar, porque vem de contratos ou de previsões de mercado. A segunda é imprevisível e exige estoques de peças sobressalentes que custam caro para manter e ainda assim podem faltar exatamente quando vão precisar delas. O setor tem outra particularidade que os manuais não destacam bastante: o custo de oportunidade do capital imobilizado. Uma máquina que leva seis meses para ser fabricada é dinheiro que fica parado. Se o cliente cancelar o pedido no terceiro mês, você já gastou metade do investimento e ainda não recebeu nada. Esse risco de cancelamento parcial é um dos maiores causadores de prejuízo no setor, e muitos gestores simplesmente não o incluem nas análises de viabilidade. Outra coisa que eu aprendi na prática e que poucos consideram no início é a variação sazonal dos pedidos. No setor de eletrodomésticos, por exemplo, os pedidos de climatizadores aumentam de forma muito específica nos meses que antecedem o verão. Se sua linha de produção começar a montar apenas quando os pedidos chegam, você está condenado a atrasos. O modelo que funciona é inverter essa lógica: planejar a produção nos meses de baixa procura e estocar para os meses de pico. Mas isso exige que seu financeiro suporte o custo do estoque parado, e muitos orçamentos não preveem isso.
Como estruturar o planejamento de produção
O ponto de partida é o MBRS, ou Master Production Schedule. Esse é o documento central que define o que você vai produzir, em que quantidade e em quais datas. Sem ele definido, todo o resto da cadeia funciona no improviso. O problema é que muitos planejadores tratam o MPS como uma coisa estática. Ele não é. Ele precisa ser revisto a cada mudança significativa na demanda ou no fornecimento de matérias-primas. Aqui vai um exemplo concreto. Eu trabalhava com uma empresa que fabricava máquinas industriais sob encomenda. O MPS estava atualizado conforme o sistema, mas os dados de entrada vinham de planilhas que ninguém verificava há semanas. Dois fornecedores principais haviam atrasado o envio de componentes metálicos devido a uma greve nos portos. O sistema mantinha as datas de conclusão originais porque não havia recebido nenhuma atualização manual. Quando o cliente foi cobrar a entrega, a resposta foi que os materiais ainda não haviam chegado. Perdeu-se um contrato de duzentos mil reais e, pior, uma referência importante na região. A solução que implementamos foi uma reunião semanal obrigatória com os responsáveis de compras para validar o status físico dos materiais antes de qualquer atualização no sistema. Isso reduziu dramaticamente os problemas de sincronia nos meses seguintes. Depois do MPS, o próximo passo é o MRP — Material Requirements Planning. Ele calcula o que você precisa comprar com base no que vai produzir. Aqui existe um ponto que confunde muita gente: o MRP não leva em conta a capacidade da fábrica. Ele diz quantas peças você precisa, mas não diz se sua linha consegue produzi-las no tempo disponível. Para resolver isso, você precisa do CRP, o Capacity Requirements Planning, que verifica se as estações de trabalho têm folga suficiente para executar o que o MRP determinou.

A sequência correta, então, é: MPS define a produção, MRP calcula os materiais, CRP verifica a capacidade. Se você pular o CRP e ir direto para a compra de materiais, corre o risco de ter tudo pronto na porta da fábrica e nenhuma máquina disponível para processá-lo. Isso gera estoques gigantes no pátio externo e custos extras de armazenagem que quase ninguém Antecipa.
Pontos que poucos consideram
Um deles é o lead time real versus o lead time declarado. Fornecedores frequentemente informam prazos otimistas em seus catálogos. O prazo de entrega de um rolamento pode constar como quinze dias no sistema, mas na prática, considerando fretes, desembaraço e possíveis rejeições de qualidade, o tempo real é de vinte e dois dias. Se você basear seu planejamento no prazo teórico, seus estoques de segurança vão ficar abaixo do necessário. A recomendação é simples: acompanhe por pelo menos três ciclos completos de compra antes de confiar no prazo do fornecedor e ajuste o sistema accordingly. Outro ponto importante é a gestão de obsolescência. Bens duráveis têm ciclos de vida longos, o que significa que peças podem ficar paradas nos estoques por anos. Eu vi uma empresa manter R$ 400 mil em peças de reposição de um modelo que já não era fabricado há seis anos. Ninguém havia feito a análise de necessidade real. A solução foi criar um comitê trimestral para avaliar o estoque de peças obsoletas e decidir entre venda para terceiros, desmontagem para reaproveitamento de componentes ou descarte. Isso liberou espaço de armazenamento e recuperou parte do capital imobilizado. Existe ainda a questão do pós-venda, que é onde muitos erram feio. A indústria de bens duráveis depende fortemente da manutenção e da reposição de peças após a venda. Se o cliente não encontra a peça que precisa em doventa dias, ele não volta. A tendência é centralizar o estoque de peças críticas em um único depósito regional em vez de distribuir pequenas quantias por várias filiais. Isso reduz o capital imobilizado e aumenta a disponibilidade geral, desde que o sistema de logística esteja configurado para entregas rápidas. Testamos esse modelo com resultados que reduziram o custo de manutenção de estoque em cerca de trinta por cento em relação ao modelo anterior de depósitos descentralizados.
Ferramentas que realmente funcionam
Não existe software mágico. O que existe são ferramentas adequadas ao porte da operação. Para pequenas empresas, planilhas bem estruturadas com abas separadas para MPS, MRP e controle de estoque já resolvem grande parte dos problemas. O desafio aqui é a disciplina de atualização. Se a planilha não for atualizada diariamente, ela se torna inútil em uma semana. Para médias e grandes operações, sistemas ERP com módulos específicos para a indústria de bens duráveis são a norma. Os mais utilizados no Brasil sãoTOTVS, SAP e Oracle, todos com capacidade de gerenciamento de MPS, MRP e CRP integrados. A escolha entre eles depende do orçamento e da complexidade operacional. A dica é não escolher pelo preço. Escolha pela capacidade de integrar compras, produção, estoque e vendas em tempo real. Um sistema que não comunica essas áreas entre si gera mais trabalho do que resolve. Existe ainda uma ferramenta intermediária que muitos gestores desconhecem: os dashboards de acompanhamento de lead times. Eles mostram, em tempo real, o desvio entre o prazo prometido e o prazo real de cada fornecedor. Esse tipo de ferramenta custa menos que um ERP completo e pode ser implementado em poucos dias. Recomendamos começar por ele se ainda não tiver um sistema integrado.

O que funciona e o que não funciona
Funciona: revisar o MPS semanalmente com participação ativa de compras e produção. Funciona: calcular estoques de segurança com base em dados históricos reais, não em achismos. Funciona: manter um comitê de obsolescência trimestral. Funciona: acompanhar o lead time real de cada fornecedor individualmente. Não funciona: confiar em prazos declarados sem verificação. Não funciona: tratar todas as peças da mesma forma na gestão de estoque — isso ignora a classificação ABC, que é essencial para priorizar o que merece atenção. Não funciona: ignorar o CRP e assumir que o MRP resolve a capacidade produtiva. Não funciona: deixar o pós-venda como responsabilidade exclusiva de outra área sem integração com o planejamento de produção. Um erro frequente que vale a pena mencionar é a subestimação do tempo de qualificação de novos fornecedores. Quando uma empresa decide trocar um fornecedor por um mais barato, ela gasta em média dois a três meses para validar a qualidade e a regularidade do novo parceiro. Esse período costuma gerar rupturas de estoque porque o planejamento anterior não contemplou essa transição. A recomendação é sempre manter dois fornecedores qualificados para itens críticos e nunca desligar um até que o novo esteja operando com estabilidade comprovada por pelo menos um ciclo completo de produção.
Galeria
-

Conjunto de produção de bens de consumo duráveis | Vetor Premium -
Eletrodoméstico puxa produção de bens duráveis em abril -

Coronavírus: segmentos de bens duráveis terão maior impacto no comércio ...
