Indústria Responsável Pela Fabricação De Ferro Aço E Alumínio

Entendendo o setor siderúrgico e aluminífero na prática
O setor que reúne a produção de ferro, aço e alumínio é vasto e frequentemente mal compreendido. Muita gente acha que é só fundir materiais e dar formato. A realidade envolve processos que variam drasticamente entre metais, condições operacionais específicas e uma cadeia logística que muitas vezes é subestimada. A indústria responsável pela fabricação de ferro aço e alumínio opera em escalas industriais onde margens de erro são extremamente reduzidas e os custos de falha são altíssimos. Ferro e aço são, tecnicamente, produtos diferentes do alumínio, mas compartilham o mesmo espaço industrial em muitos complexos. O alumínio exige infraestrutura completamente distinta, principalmente por conta da eletrólise. Quem não entende essa separação tende a cometer erros sérios de planejamento.
Como funciona a indústria responsável pela fabricação de ferro aço e alumínio
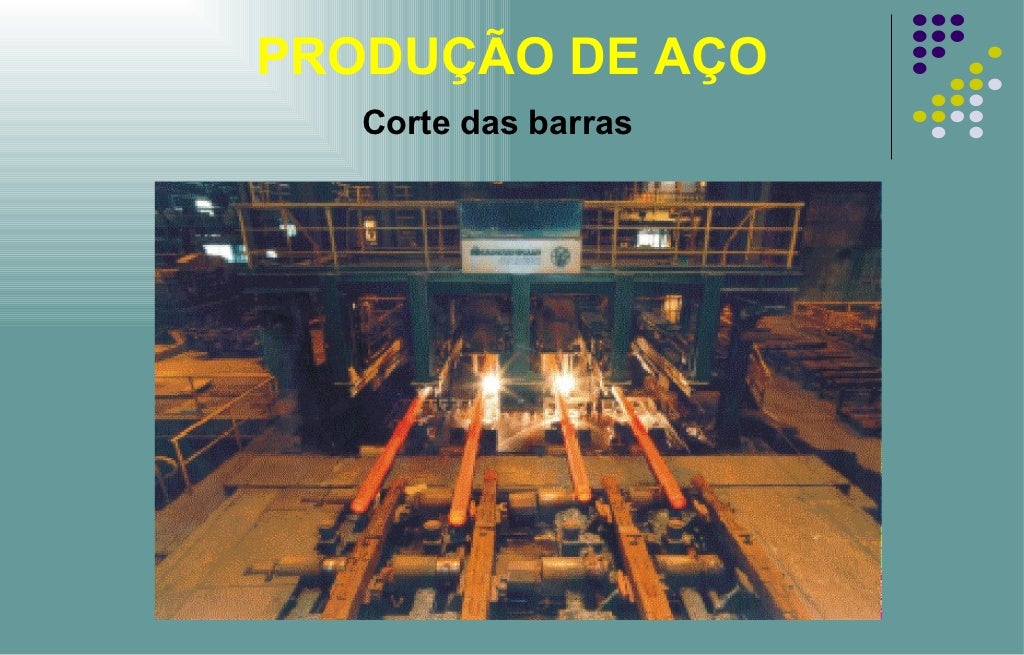
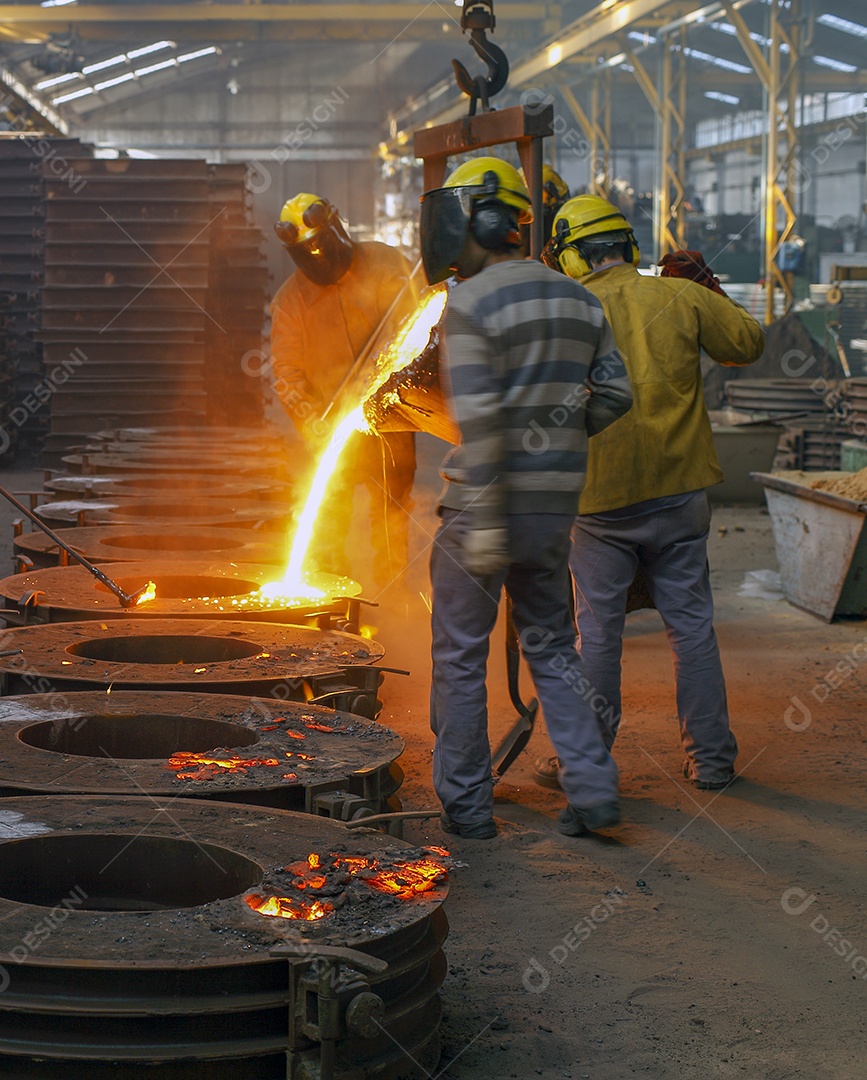
O processo começa com a matéria-prima. No caso do ferro e aço, o minério de ferro é extraído, beneficiado e enviado para os altos-fornos. No alto-forno, o minério é reduzido quimicamente usando coque de carvão. O produto intermediário é o ferro-gusa, que vai para o Convertedor a Oxigênio ou para a aciaria elétrica, dependendo da rota escolhida. Aceleração com oxigênio puro transforma o ferro-gusa em aço líquido. Depois vem a fundição contínua e a laminação. No caso do alumínio, tudo acontece de forma diferente. A bauxita passa por um processo Bayer para produzir alumina, e a alumina é submetida à eletrólise Hall-Héroult. Essa etapa consome quantidades massivas de energia elétrica. Um único eletrolisador pode demandar mais de 15 mil ampères. A temperatura de operação fica em torno de 960°C. O alumínio obtido tem pureza em torno de 99,5%, e refinações adicionais chegam a 99,8% ou mais. O que pouca gente considera é a integração entre essas duas realidades dentro de uma mesma planta. Muitos complexos operam ambos os processos, mas a gestão térmica e energética precisa ser tratada como dois sistemas separados que compartilham infraestrutura. Subestimar isso gera problemas sérios de eficiência.
Uma coisa que os manuais nunca mostram é como o controle de impurezas no minério de ferro afeta diretamente a qualidade do aço. Enxofre e fósforo são os vilões. Se o minério vindo de Minas Gerais tiver 0,08% de fósforo, você precisa ajustar a dosagem de escória no convertido. Se não fizer isso, o aço final terá fragilidade por fosforeira. Já vi especificações de aço estrutural serem reprovadas por causa disso em inspeções de recebimento. No lado do alumínio, a questão é diferente. Umidade no eletrodo e na carga de alumina é fatal para a operação do eletrolisador. Um único evento de vaporização inesperada dentro do banho pode causar um distúrbio térmico que leva horas para estabilizar. Em uma ocasião, tivemos uma falha no sistema de secagem dos transporte de alumina e o resultado foi queda de voltagem em três células simultaneamente. O tempo de restauração normal seria de cerca de seis horas, mas com a sequência correta de recomposição de eleólito e ajuste de razão de salmoura, conseguimos retornar à operação normal em quatro horas e meia. Aqui vai algo contra-intuitivo que poucos entendem: quanto mais puro é o alumínio secundário (reciclado), mais fácil é refinar. Aço de sucata, por outro lado, acumula elementos residuais como cobre e estanho que não desaparecem em ciclos subsequentes de fusão. Isso limita o uso de sucata em ligas de alta especificação. Para cada ciclo de reciclagem de aço, algumas impurezas se acumulam. É por isso que ligas de alumínio podem ser recicladas infinitamente sem perda de qualidade, enquanto o aço precisa de balanceamento constante de matéria-prima virgem.

A escolha entre rotas de produção também é mal avaliada. A aciaria elétrica baseada em sucata é mais flexível e tem menor custo de capital inicial, mas depende fortemente do preço da sucata e da disponibilidade de energia. O alto-forno integrado é mais eficiente energeticamente em grande escala, mas exige investimento inicial de bilhões e tem prazo de retorno longo. Não existe uma opção universalmente melhor — depende do contexto logístico e energético de cada região. O maiores gargalos operacionais que vejo na prática são: controle de refratários nosconvertidos, manutenção preditiva dos laminaadores, e gestão da cadeia de suprimento de insumos como cal e dolomita. Refratários desgastados de forma irregular causam paradas não programadas que custam caro. Um laminação desregulada gera perda de bitola e espessura, elevando a taxa de refugo para níveis que comprometem a rentabilidade do lote. Se você está entrando nesse setor ou precisa fazer uma análise crítica de uma planta existente, o primeiro passo é mapear todas as entradas de matéria-prima e seus teores de impurezas. Sem esse dado, nenhuma otimização posterior faz sentido. O segundo passo é auditar o consumo específico de energia por tonelada produzida em cada linha. Números abaixo da média do setor geralmente indicam que há métricas não sendo registradas, não que a planta é eficiente.
Quanto às normas, ABNT NBR, ASTM e ISO são referenciais obrigatórios. Especificações como ASTM A572 para aço estrutural ou EN 573 para ligas de alumínio devem ser consultadas antes de qualquer decisão técnica. Ignorar essas normas não é apenas risco técnico — é risco legal e comercial. A indústria responsable pela fabricação de ferro aço e alumínio é um setor que pune a superficialidade. Não há atalho sustentável. O conhecimento técnico opera em detalhes que parecem pequenos mas definem a viabilidade econômica de todo um processo.
Galeria
-
Indústria Responsável Pela Fabricação De Ferro Aço E Alumínio - RETOEDU -

Fábrica de fabricação de ferro e aço | Foto Premium -

Produção de ferro e aço imagem de stock. Imagem de indústria - 166072573 -
Indústria de ferro e aço [download] - Designi
