Inspeção De Qualidade Senai
O que acontece na prática quando você inspeciona uma peça
Você chega na bancada, pega o paquímetro e começa a medir. A primeira peça dá certo. A segunda já está fora do tolerância por causa da temperatura do ambiente. A terceira mostra que o operador mudou o ângulo de fixação sem avisar. Isso é inspeção de qualidade no dia a dia, e não tem como fugir disso. O SENAI oferece formação em inspeção de qualidade senai porque o mercado brasileiro precisa de profissionais que saibam ler desenho técnico, escolher o instrumento certo e, acima de tudo, tomar uma decisão quando a peça está na linha limítrofe. A teoria é fácil. O difícil é aplicar quando o prazo aperta e o Supervisor pede para liberar ou parar a produção agora.
Inspeção de qualidade senai no campo real
Eu já fiz inspeção de qualidade senai tanto na sala de aula quanto na indústria, e a diferença é gritante. Na sala você tem tempo, material perfeito e um instrutor que corrige antes do erro virar problema. Na produção você tem dez peças para inspecionar em vinte minutos, com lima, paquímetro e micrômetro na mão, e ainda precisa justificar sua decisão por escrito. Um caso específico que eu enfrentei foi com uma peça de alumínio com furo de 12 mm H7. O desenho pedia tolerância de 0,018 mm, mas o operador estava usando broca de 12,01 para compensar o desgaste da ferramenta. A peça passava na medição fria e ampliava quando esquentava. Eu precisava decidir se aceitava ou rejeitava. A solução foi criar uma folha de registro com temperatura de referência e ajustar o processo de usinagem, não apenas rejeitar a peça no final. Isso ensina uma coisa que muitos cursos não mostram: a inspeção não termina quando você mede. Ela termina quando você entende por que a peça saiu do controle e consegue evitar que o erro se repita. O instrumentista que só marca "OK" ou "NÃO OK" sem análise de causa é um fiscal, não um profissional de qualidade.
Instrumentos e quando usá-los
O paquímetro é o instrumento mais subutilizado da bancada. Todo mundo sabe usar, mas poucos sabem ler a nona parte da divisão com precisão. Para peças de até 150 mm com tolerância de 0,05 mm ou maior, o paquímetro resolve. Quando a tolerância cai para 0,02 mm, você precisa migrar para o paquímetro digital com resolução de 0,01 mm ou para o micrômetro externo. O micrômetro exige técnica de uso que muitos ignoram. O encosto térmico, a força do catraca e a perpendicularidade afetam a leitura de forma significativa. Eu já vi peças rejeitadas duas vezes porque o inspector não padronizou a força de aperto. A solução foi criar um procedimento simples com foto da posição correta da mão e do catraca, e treinar toda a equipe antes de liberar qualquer lote. O relógio comparador é outro instrumento que não dominam. Para verificação de coaxialidade e paralelismo, ele é insubstituível. Mas exige base magnética estável, ponta de contato adequada e, acima de tudo, paciência para fazer a varredura completa e não confiar na primeira leitura. Uma peça pode dar 0,05 mm de variação em um ponto e passar despercebida se você não fizer a varredura de 360 graus.

Erros comuns que todo iniciante comete
O erro mais frequente é não verificar a temperatura do material antes de medir. Aço e alumínio dilatam de forma diferente. Eu já inspectei peças de aço a 25°C que estavam dentro da tolerância, e ao levar para a montagem a 35°C, o conjunto não encaixava. A solução foi estabelecer uma sala de medição com temperatura controlada em 20°C, conforme a norma ISO 1, e registrar a temperatura ambiente em cada relatório de inspeção. Outro erro comum é não calibrar os instrumentos regularmente. Um paquímetro com folga na cremalheira pode dar leituras erradas de até 0,03 mm sem que o inspector perceba. A calibração deve ser feita a cada seis meses ou antes de qualquer medição crítica, dependendo do uso. Eu criei um cartão de controle com data de calibração e código de lote do instrumento, e ninguém usa instrumento sem validade sem autorização do responsável técnico. A falta de leitura do desenho técnico também é um problema recorrente. Muitos inspectores focam nas dimensões óbvias e ignoram tolerâncias geométricas de forma, orientação e posição. Uma peça pode ter todas as medidas lineares dentro da tolerância e ainda estar rejeitada por coaxialidade fora do especificado. A solução foi revisar o desenho completo antes de iniciar a inspeção e marcar no checklist todas as tolerâncias geométricas que precisam ser verificadas.
Limitações do processo de inspeção
Inspeção 100% é caras e lentas. Para lotes grandes, o ideal é inspeção por atributos com plano de amostragem, como o ANSI/ASQ Z1,4 ou o ABNT NBR 11,540. Mas isso exige planejamento prévio e aceitação de risco de amostragem. Eu já vi empresas que insistiam em inspeção 100% para lotes de dez mil peças, gastando horas e ainda assim cometendo erros de fadiga. A alternativa foi migrar para inspeção por variáveis com plano de amostragem reduzida e controle estatístico de processo nas etapas críticas. Outra limitação é a dependência da habilidade do inspector. Dois profissionais podem inspecionar a mesma peça e chegar a conclusões diferentes, principalmente quando a peça está na linha limítrofe da tolerância. A normalização do critério de aceitação e o uso de padrões de referência físicos ajudam, mas não eliminam completamente a variabilidade. Eu enfrentei esse problema com rejeições contraditórias entre dois inspectores e a solução foi realizar reuniões de alinhamento com análise de peças limite e fotografia das diferenças. O tempo de inspeção também pode ser um gargalo. Para produção em linha, inspeção fora de processo pode desacelerar o fluxo. A alternativa é inspeção in-line com estações fixas e medição rápida por atributos, mas isso exige equipamento adequado e treinamento da equipe. Eu implementei isso em uma linha de montagem de componentes hidráulicos e reduzi o tempo de inspeção de oito minutos por peça para dois minutos, mantendo a taxa de defeitos abaixo de 0,5%.
Galeria
-
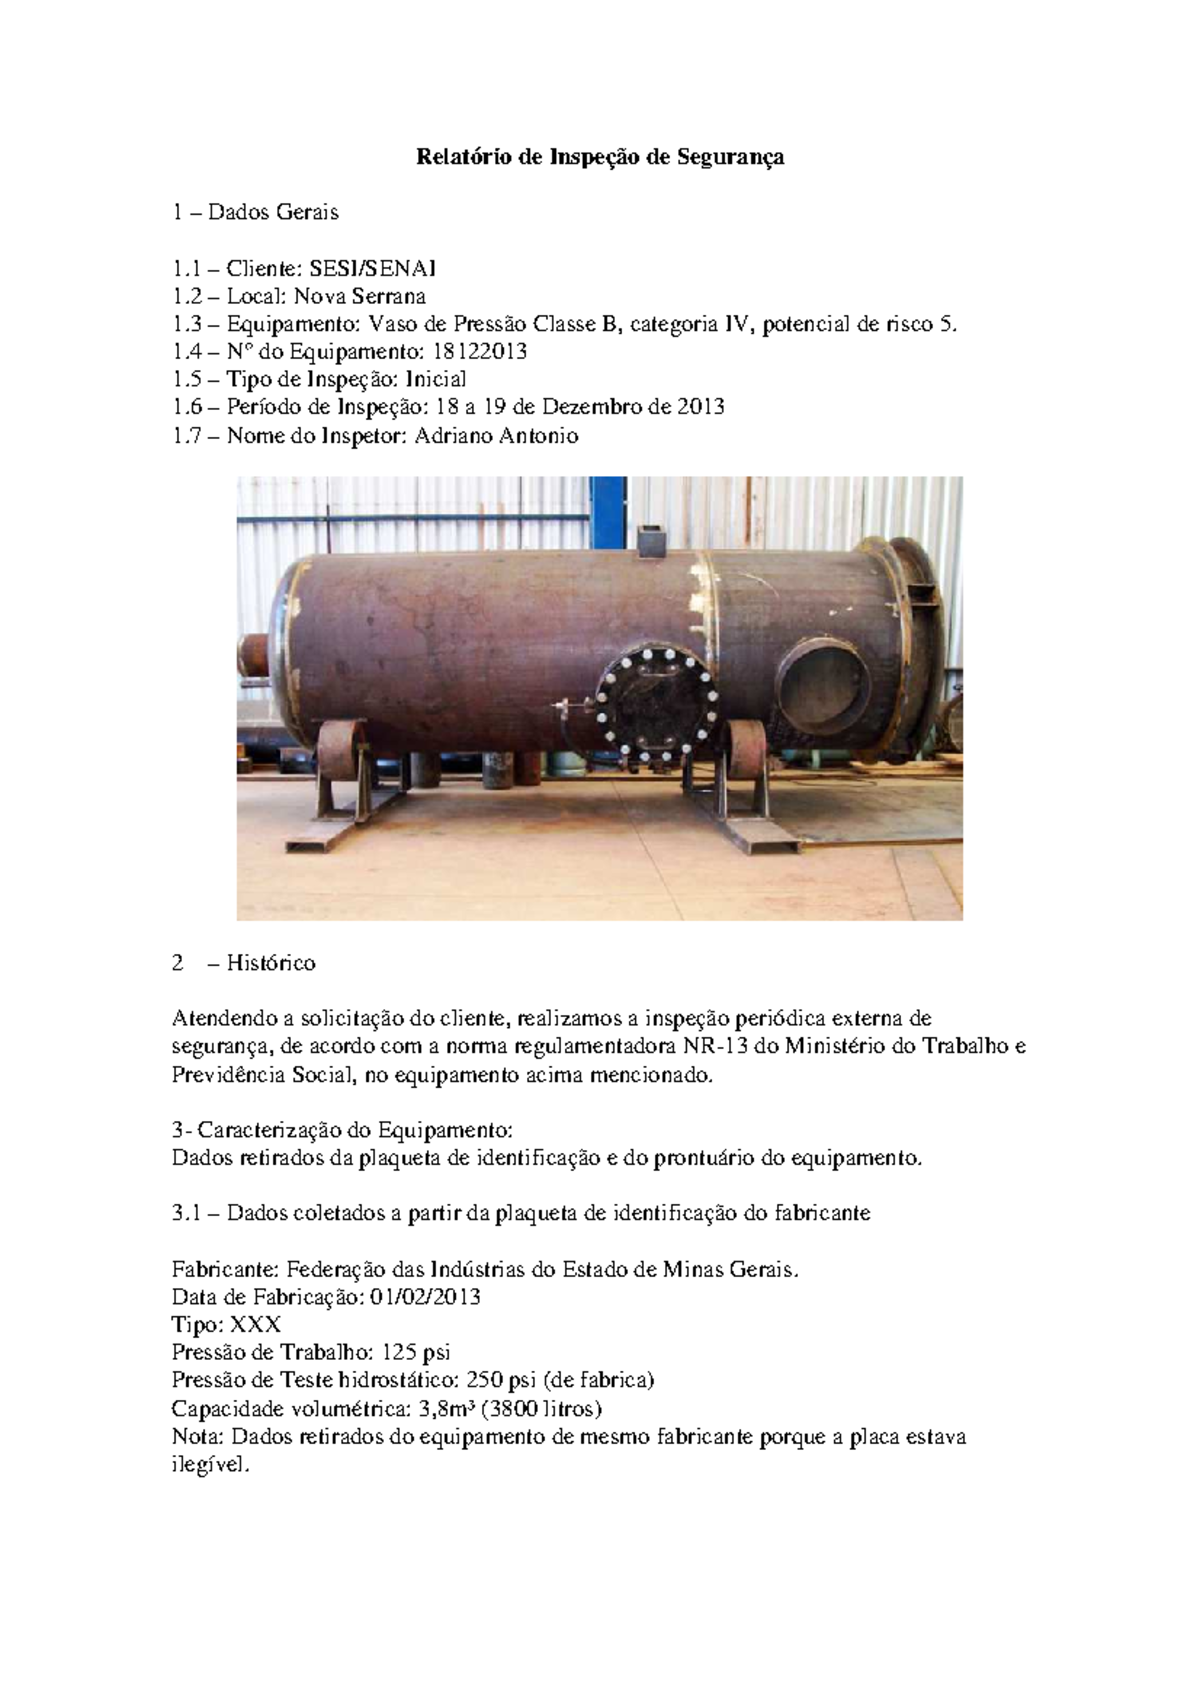
Inspeção De Qualidade Senai - RETOEDU -

Cursos de Curta Duração SENAI - Agente de Inspeção de Qualidade -

Inspetor de Qualidade - SENAI - YouTube -
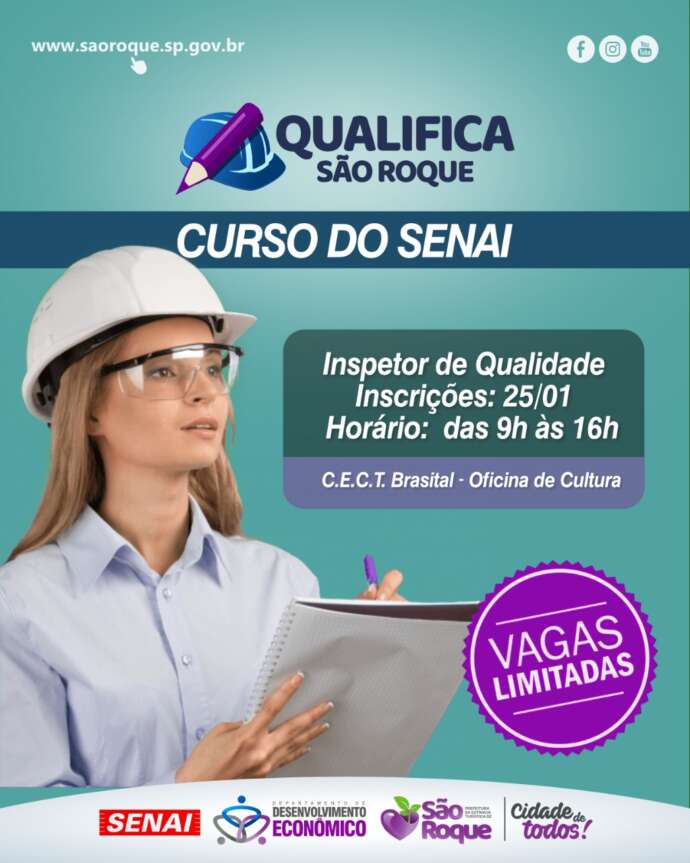
São Roque e SENAI abrem curso de Inspetores de Qualidade, salário pode ...
